


-
-
-
Tổng tiền thanh toán:
-
 Tìm theo thông số:
mm
mm
mm
Đầu nối khí nén chữ T
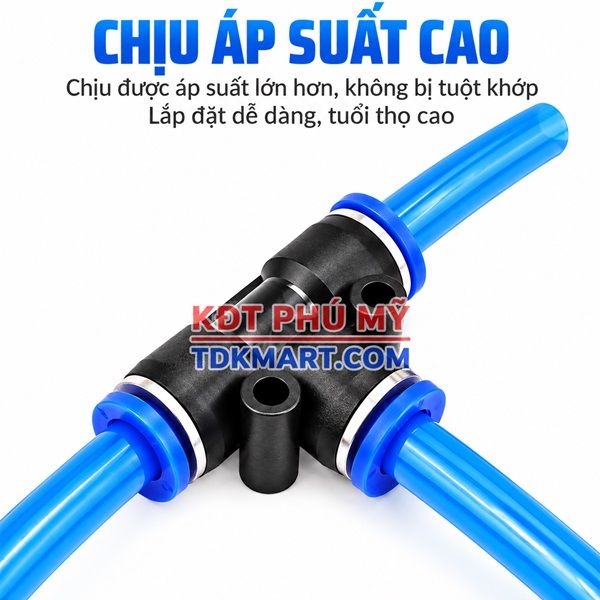
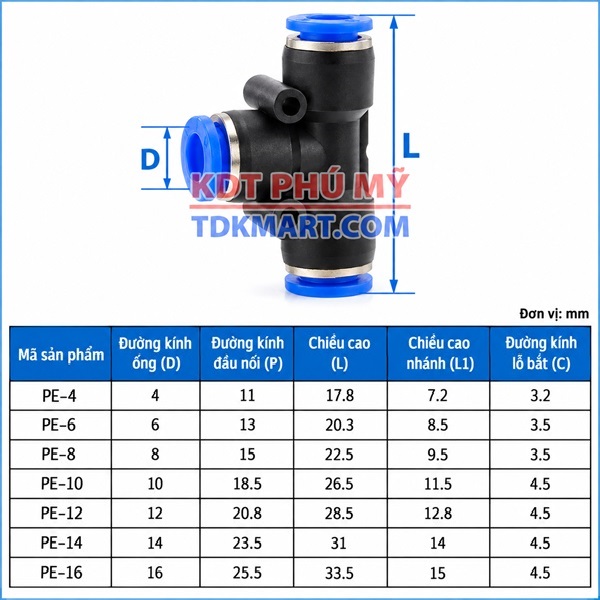
Đầu nối khí nén chữ T 3 đầu ghim ống là kiểu nối push-in có ba cổng cùng kích thước, dùng để tạo một điểm chia mà không thay đổi đường kính ngoài của ống tại chính vị trí chữ T. Dải model PE gồm các cỡ 4, 6, 8, 10, 12, 14 và 16 mm; mỗi cỡ tương ứng ba đầu ghim cùng OD.
Chọn đầu nối chữ T theo đường kính ngoài của ống
Điểm đầu tiên cần xác nhận là OD của ống tại cả ba hướng. Với chữ T cùng cỡ, ba ống phải có cùng đường kính ngoài. Đây cũng là cách các tài liệu fitting push-in của Festo xác định cỡ kết nối: theo tubing outside diameter. Không dùng đường kính trong của ống để thay cho OD khi chọn đầu ghim.
Nếu hai đầu đối diện cùng cỡ nhưng nhánh giữa dùng OD khác, nên chuyển sang chữ T giảm. Nếu chỉ cần nối hai đoạn trên một tuyến, đầu nối thẳng sẽ trực tiếp hơn. Việc chọn đúng hình học ngay từ sơ đồ giúp giảm số chi tiết trung gian và làm hệ thống dễ kiểm tra.
Dải kích thước PE từ 4 đến 16 mm
| Kích thước | Mã hàng | Đặc điểm lựa chọn |
|---|---|---|
| 16 mm | PE-16 | Ba đầu ghim cùng OD 16 mm |
| 14 mm | PE-14 | Ba đầu ghim cùng OD 14 mm |
| 12 mm | PE-12 | Ba đầu ghim cùng OD 12 mm |
| 10 mm | PE-10 | Ba đầu ghim cùng OD 10 mm |
| 8 mm | PE-8 | Ba đầu ghim cùng OD 8 mm |
| 6 mm | PE-6 | Ba đầu ghim cùng OD 6 mm |
| 4 mm | PE-4 | Ba đầu ghim cùng OD 4 mm |
Thông số làm việc cần đối chiếu
Dòng PE sử dụng thân nhựa kỹ thuật và cơ chế ghim ống. Phạm vi áp suất là 0–10 bar, nhiệt độ -5°C đến 60°C và môi chất khí nén, khí sạch.
Cơ chế ghim–nhả và chất lượng đầu ống
Kết nối push-in làm việc bằng cách đưa ống vào cổng ghim đến vị trí giữ và làm kín. Vì bề mặt ngoài của ống tiếp xúc trực tiếp với vùng làm kín, đầu ống cần được cắt vuông, không bẹp và không có vết xước sâu. Sau khi ghim, kéo nhẹ để kiểm tra khả năng giữ trước khi cấp khí.
Khi tháo, xả áp trước rồi nhấn đều vòng nhả và kéo ống theo trục. Không giật ống chéo hoặc dùng lực kéo khi vòng nhả chưa được ép đúng, vì thao tác này có thể làm hỏng bề mặt ống hoặc tạo tải không cần thiết lên đầu nối.
Chọn vị trí chữ T trên sơ đồ đường khí
Một chữ T có ba đầu cùng cỡ phù hợp khi điểm rẽ không yêu cầu thay OD. Hai cổng đối diện thường tạo tuyến thẳng và cổng giữa tạo nhánh vuông góc. Tuy nhiên, hướng khí thực tế phụ thuộc sơ đồ hệ thống; không nên mặc định rằng một cổng luôn là đầu vào và hai cổng còn lại luôn là đầu ra.
Vị trí lắp nên cho phép cả ba ống đi vào đầu ghim tương đối thẳng. Nếu ống bị bẻ gấp ngay sát miệng fitting, lực uốn có thể truyền vào vùng giữ ống. Với cỡ lớn, cần chú ý thêm điểm đỡ; với cỡ nhỏ, cần tránh gập ống do bán kính uốn quá chặt.
So sánh các cỡ liền kề
Cỡ 4 và 6 mm phù hợp hơn với cụm nhỏ, đường điều khiển và không gian chật; 8 và 10 mm thường thuận tiện cho nhiều cụm tự động hóa cỡ vừa; 12, 14 và 16 mm cần nhiều không gian đi ống hơn và nên được kiểm tra kỹ về bán kính uốn, điểm đỡ. Đây là định hướng bố trí, không phải kết luận về lưu lượng của một hệ thống cụ thể.
Khi thay fitting cũ, không nên chọn cỡ bằng cảm quan. Đọc ký hiệu trên ống hoặc đo OD, sau đó đối chiếu ba nhánh. Một chữ T 12 mm không thể thay trực tiếp cho chữ T 10 mm chỉ vì thân nối có hình dáng gần giống nhau.
Khi nào nên chuyển sang chữ T giảm
Nếu nhánh giữa cần OD khác hai đầu thẳng, đầu nối khí nén chữ T giảm giúp thực hiện việc chia nhánh và đổi cỡ tại cùng một điểm. Cách này thường rõ ràng hơn so với dùng chữ T ba đầu bằng nhau rồi ghép thêm một đầu giảm trên nhánh.
Khi nào chữ Y hoặc chữ thập phù hợp hơn
Nếu hướng chia nhánh của máy phù hợp dạng xiên, có thể xem đầu nối khí nén chữ Y. Khi cần bốn hướng tại cùng một nút nối, đầu nối chữ thập là hình học trực tiếp hơn. Việc chọn hình dạng nên dựa trên sơ đồ và khoảng không gian thực tế, không chỉ dựa vào số lượng cổng.
Bảng chọn nhanh theo OD
| OD ống | Phù hợp khi | Cần kiểm tra thêm |
|---|---|---|
| 16 mm | Ba nhánh cùng dùng ống 16 mm | ưu tiên kiểm tra bán kính uốn, điểm đỡ ống và không gian quanh ba đầu ghim |
| 14 mm | Ba nhánh cùng dùng ống 14 mm | xác nhận đúng OD thực tế trước khi thay, tránh suy từ cỡ gần 12 hoặc 16 mm |
| 12 mm | Ba nhánh cùng dùng ống 12 mm | đối chiếu vị trí chia nhánh với cụm van, xi lanh và chiều dài ống |
| 10 mm | Ba nhánh cùng dùng ống 10 mm | xem nhu cầu khí của thiết bị cuối và khoảng cách từ điểm chia đến cơ cấu |
| 8 mm | Ba nhánh cùng dùng ống 8 mm | ưu tiên cách đi ống gọn, thao tác nhả thuận tiện và tránh kéo xiên |
| 6 mm | Ba nhánh cùng dùng ống 6 mm | tập trung vào độ gọn, bán kính uốn và chất lượng đầu ống |
| 4 mm | Ba nhánh cùng dùng ống 4 mm | kiểm tra ống nhỏ không bị gập, xước hoặc cắt lệch trước khi ghim |
Các bước kiểm tra trước khi lắp
- Xác nhận ba ống cùng OD và đúng cỡ đầu ghim.
- Cắt đầu ống vuông, bỏ đoạn bẹp hoặc xước sâu.
- Chọn hướng chữ T để ống không bị kéo xiên.
- Chừa khoảng thao tác cho vòng nhả ở cả ba cổng.
- Ghim ống hết hành trình và kéo thử nhẹ.
- Cấp khí theo quy trình an toàn rồi kiểm tra từng điểm nối.
Bảo trì và thay ống
Trong quá trình sử dụng, nên quan sát đoạn ống ngay sát đầu nối. Nếu có lực kéo liên tục, vết nứt, biến dạng hoặc vết hằn sâu, cần xử lý nguyên nhân bố trí trước khi thay ống. Khi lắp lại, ưu tiên một đoạn ống có bề mặt tốt tại vùng làm kín.
Khác biệt với nhóm Inox 304
Dòng PE tập trung vào thân nhựa kỹ thuật và thao tác push-in nhanh. Các sản phẩm Inox 304 cùng chức năng thuộc một nhóm vật liệu khác, có mục tiêu lựa chọn và điều kiện sử dụng riêng. Vì vậy không nên lấy thông số hoặc ưu điểm của Inox 304 để mô tả thay cho chữ T nhựa PE.
Đối chiếu từng kích thước
Ba đầu ghim ống 16 mm
Đầu nối khí nén chữ T 3 đầu ghim ống 16 mm dùng ba ống cùng OD 16 mm, mã nhận diện PE-16. Ưu tiên kiểm tra bán kính uốn, điểm đỡ ống và không gian quanh ba đầu ghim. Nếu một nhánh cần OD khác, nên chuyển sang chữ T giảm thay vì cố giữ ba đầu cùng cỡ.
Ba đầu ghim ống 14 mm
Đầu nối khí nén chữ T 3 đầu ghim ống 14 mm dùng ba ống cùng OD 14 mm, mã nhận diện PE-14. Xác nhận đúng od thực tế trước khi thay, tránh suy từ cỡ gần 12 hoặc 16 mm. Nếu một nhánh cần OD khác, nên chuyển sang chữ T giảm thay vì cố giữ ba đầu cùng cỡ.
Ba đầu ghim ống 12 mm
Đầu nối khí nén chữ T 3 đầu ghim ống 12 mm dùng ba ống cùng OD 12 mm, mã nhận diện PE-12. Đối chiếu vị trí chia nhánh với cụm van, xi lanh và chiều dài ống. Nếu một nhánh cần OD khác, nên chuyển sang chữ T giảm thay vì cố giữ ba đầu cùng cỡ.
Ba đầu ghim ống 10 mm
Đầu nối khí nén chữ T 3 đầu ghim ống 10 mm dùng ba ống cùng OD 10 mm, mã nhận diện PE-10. Xem nhu cầu khí của thiết bị cuối và khoảng cách từ điểm chia đến cơ cấu. Nếu một nhánh cần OD khác, nên chuyển sang chữ T giảm thay vì cố giữ ba đầu cùng cỡ.
Ba đầu ghim ống 8 mm
Đầu nối khí nén chữ T 3 đầu ghim ống 8 mm dùng ba ống cùng OD 8 mm, mã nhận diện PE-8. Ưu tiên cách đi ống gọn, thao tác nhả thuận tiện và tránh kéo xiên. Nếu một nhánh cần OD khác, nên chuyển sang chữ T giảm thay vì cố giữ ba đầu cùng cỡ.
Ba đầu ghim ống 6 mm
Đầu nối khí nén chữ T 3 đầu ghim ống 6 mm dùng ba ống cùng OD 6 mm, mã nhận diện PE-6. Tập trung vào độ gọn, bán kính uốn và chất lượng đầu ống. Nếu một nhánh cần OD khác, nên chuyển sang chữ T giảm thay vì cố giữ ba đầu cùng cỡ.
Ba đầu ghim ống 4 mm
Đầu nối khí nén chữ T 3 đầu ghim ống 4 mm dùng ba ống cùng OD 4 mm, mã nhận diện PE-4. Kiểm tra ống nhỏ không bị gập, xước hoặc cắt lệch trước khi ghim. Nếu một nhánh cần OD khác, nên chuyển sang chữ T giảm thay vì cố giữ ba đầu cùng cỡ.
Chọn sản phẩm thay thế khi sơ đồ thay đổi
Khi cải tạo máy, thay đổi OD của một nhánh không có nghĩa phải đổi toàn bộ đường ống. Hãy xác định vị trí thay đổi: nếu chỉ nhánh giữa đổi cỡ, chữ T giảm có thể giải quyết ngay tại điểm chia; nếu toàn bộ ba hướng đổi sang một OD mới, chọn chữ T cùng cỡ mới. Nếu số hướng kết nối thay đổi, cân nhắc chữ Y hoặc chữ thập.
Việc chuẩn hóa vật tư dự phòng nên dựa trên các OD thực sự xuất hiện trong máy. Ghi mã nhận diện PE cùng cỡ ống giúp kho vật tư phân biệt nhanh, nhưng khi mô tả nhu cầu lắp đặt vẫn nên dùng tên sản phẩm và kích thước làm thông tin chính.
Nhận biết trường hợp chọn sai trước khi vận hành
Ba dấu hiệu thường gặp là ống không đi vào đầu ghim đúng hành trình, một nhánh phải dùng đầu chuyển ngay sát chữ T, hoặc đường ống bị kéo lệch mạnh để chạm tới cổng. Khi gặp các tình huống này, nên kiểm tra lại OD và hình học của điểm chia thay vì tăng lực lắp. Một sơ đồ đúng thường cho phép ba đoạn ống đi vào fitting tự nhiên và vẫn còn khoảng thao tác khi cần tháo.
Chuẩn hóa thông tin khi thay thế trên máy cũ
Khi tháo một chữ T cũ, nên ghi lại OD của ba ống, hướng nhánh giữa, vị trí kẹp ống và khoảng trống quanh fitting. Với máy có nhiều cỡ gần nhau, ảnh chụp trước khi tháo giúp tránh nhầm vị trí khi lắp lại. Mã PE có thể dùng để nhận diện trong kho, nhưng thông tin lựa chọn vẫn nên bắt đầu từ tên sản phẩm, OD ống và vị trí sử dụng.
Kiểm tra khả năng thao tác sau khi hoàn tất lắp đặt
Sau khi ba ống đã được ghim, thử tiếp cận từng vòng nhả bằng tay để chắc rằng vị trí lắp vẫn có thể bảo trì. Kiểm tra ống không cọ vào cạnh sắc, không bị kẹp giữa các chi tiết chuyển động và không chịu lực kéo liên tục. Với cụm có rung động, cách cố định ống ở khoảng cách phù hợp giúp giảm tải cơ học lên đầu nối và giữ bố trí ổn định hơn trong quá trình vận hành.
Việc kiểm tra này nên thực hiện trước khi đóng nắp tủ hoặc che kín cụm máy. Nếu một cổng chỉ có thể tháo bằng cách tháo nhiều chi tiết xung quanh, có thể cân nhắc đổi hướng chữ T hoặc vị trí điểm chia. Mục tiêu là vừa đúng OD, vừa thuận tiện cho lần kiểm tra và thay ống tiếp theo.
Lưu ý riêng khi chuyển sang cỡ 16 mm
Khi chuyển một cụm máy sang ống 16 mm, cần kiểm tra cả ba nhánh tại điểm chữ T thay vì chỉ thay fitting. Ống, đầu nối kế cận và khoảng uốn phải tương thích với OD mới. Ưu tiên kiểm tra bán kính uốn, điểm đỡ ống và không gian quanh ba đầu ghim. Nếu chỉ một nhánh thay đổi, giữ chữ T cùng cỡ có thể không còn là phương án phù hợp.
Lưu ý riêng khi chuyển sang cỡ 14 mm
Khi chuyển một cụm máy sang ống 14 mm, cần kiểm tra cả ba nhánh tại điểm chữ T thay vì chỉ thay fitting. Ống, đầu nối kế cận và khoảng uốn phải tương thích với OD mới. Xác nhận đúng od thực tế trước khi thay, tránh suy từ cỡ gần 12 hoặc 16 mm. Nếu chỉ một nhánh thay đổi, giữ chữ T cùng cỡ có thể không còn là phương án phù hợp.
Lưu ý riêng khi chuyển sang cỡ 12 mm
Khi chuyển một cụm máy sang ống 12 mm, cần kiểm tra cả ba nhánh tại điểm chữ T thay vì chỉ thay fitting. Ống, đầu nối kế cận và khoảng uốn phải tương thích với OD mới. Đối chiếu vị trí chia nhánh với cụm van, xi lanh và chiều dài ống. Nếu chỉ một nhánh thay đổi, giữ chữ T cùng cỡ có thể không còn là phương án phù hợp.
Lưu ý riêng khi chuyển sang cỡ 10 mm
Khi chuyển một cụm máy sang ống 10 mm, cần kiểm tra cả ba nhánh tại điểm chữ T thay vì chỉ thay fitting. Ống, đầu nối kế cận và khoảng uốn phải tương thích với OD mới. Xem nhu cầu khí của thiết bị cuối và khoảng cách từ điểm chia đến cơ cấu. Nếu chỉ một nhánh thay đổi, giữ chữ T cùng cỡ có thể không còn là phương án phù hợp.
Lưu ý riêng khi chuyển sang cỡ 8 mm
Khi chuyển một cụm máy sang ống 8 mm, cần kiểm tra cả ba nhánh tại điểm chữ T thay vì chỉ thay fitting. Ống, đầu nối kế cận và khoảng uốn phải tương thích với OD mới. Ưu tiên cách đi ống gọn, thao tác nhả thuận tiện và tránh kéo xiên. Nếu chỉ một nhánh thay đổi, giữ chữ T cùng cỡ có thể không còn là phương án phù hợp.
Lưu ý riêng khi chuyển sang cỡ 6 mm
Khi chuyển một cụm máy sang ống 6 mm, cần kiểm tra cả ba nhánh tại điểm chữ T thay vì chỉ thay fitting. Ống, đầu nối kế cận và khoảng uốn phải tương thích với OD mới. Tập trung vào độ gọn, bán kính uốn và chất lượng đầu ống. Nếu chỉ một nhánh thay đổi, giữ chữ T cùng cỡ có thể không còn là phương án phù hợp.
Lưu ý riêng khi chuyển sang cỡ 4 mm
Khi chuyển một cụm máy sang ống 4 mm, cần kiểm tra cả ba nhánh tại điểm chữ T thay vì chỉ thay fitting. Ống, đầu nối kế cận và khoảng uốn phải tương thích với OD mới. Kiểm tra ống nhỏ không bị gập, xước hoặc cắt lệch trước khi ghim. Nếu chỉ một nhánh thay đổi, giữ chữ T cùng cỡ có thể không còn là phương án phù hợp.
Vì sao mua hàng tại KDT PHÚ MỸ/TDKMART.COM?
Dải chữ T 3 đầu ghim ống gồm 7 kích thước từ 4 đến 16 mm, giúp người mua chọn đúng OD cho từng điểm chia thay vì ghép các chi tiết không cần thiết. Khi đặt hàng, nên cung cấp đường kính ngoài của ống, số lượng và vị trí sử dụng. Thông tin đầy đủ giúp giảm nhầm cỡ, thuận tiện đối chiếu với chữ T giảm khi một nhánh khác OD và dễ chuẩn hóa vật tư dự phòng cho hệ thống khí nén.
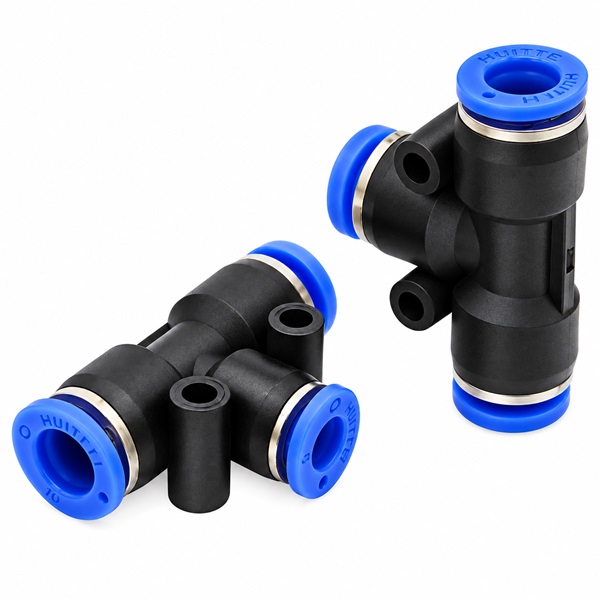

Đầu nối khí nén chữ T 3 đầu ghim ống 4 mm
Mã sản phẩm: PE-4
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối chữ T 4 mm dùng 3 đầu ghim cùng nhận ống OD 4 mm; phù hợp điểm chia cần giữ nguyên kích thước ống ở cả ba hướng.

Đầu nối khí nén chữ T 3 đầu ghim ống 6 mm
Mã sản phẩm: PE-6
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối chữ T 6 mm dùng 3 đầu ghim cùng nhận ống OD 6 mm; phù hợp điểm chia cần giữ nguyên kích thước ống ở cả ba hướng.

Đầu nối khí nén chữ T 3 đầu ghim ống 8 mm
Mã sản phẩm: PE-8
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối chữ T 8 mm dùng 3 đầu ghim cùng nhận ống OD 8 mm; phù hợp điểm chia cần giữ nguyên kích thước ống ở cả ba hướng.

Đầu nối khí nén chữ T 3 đầu ghim ống 10 mm
Mã sản phẩm: PE-10
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối chữ T 10 mm dùng 3 đầu ghim cùng nhận ống OD 10 mm; phù hợp điểm chia cần giữ nguyên kích thước ống ở cả ba hướng.

Đầu nối khí nén chữ T 3 đầu ghim ống 12 mm
Mã sản phẩm: PE-12
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối chữ T 12 mm dùng 3 đầu ghim cùng nhận ống OD 12 mm; phù hợp điểm chia cần giữ nguyên kích thước ống ở cả ba hướng.

Đầu nối khí nén chữ T 3 đầu ghim ống 14 mm
Mã sản phẩm: PE-14
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối chữ T 14 mm dùng 3 đầu ghim cùng nhận ống OD 14 mm; phù hợp điểm chia cần giữ nguyên kích thước ống ở cả ba hướng.

Đầu nối khí nén chữ T 3 đầu ghim ống 16 mm
Mã sản phẩm: PE-16
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối chữ T 16 mm dùng 3 đầu ghim cùng nhận ống OD 16 mm; phù hợp điểm chia cần giữ nguyên kích thước ống ở cả ba hướng.