


-
-
-
Tổng tiền thanh toán:
-
Khớp nối nhanh khí nén


Khớp nối nhanh khí nén là bộ ghép gồm đầu cái và đầu đực, cho phép nối hoặc tách dây hơi, dụng cụ và nhánh cấp khí tại một điểm tháo nhanh. Hai nửa phải có chuẩn chốt tương thích; phần đuôi được chọn riêng theo cổng ren hoặc quy cách ống của từng phía.
Cút nối nhanh khí nén phù hợp giúp đổi dụng cụ thuận tiện, giữ nguyên mối nối phía sau và hạn chế phải tháo ren nhiều lần. Để làm mới đường cấp hoặc thay phụ kiện đang dùng, cần xét cả cách giữ chốt, cách làm kín, khả năng dẫn khí và vị trí thao tác. Các phụ kiện khí nén - thủy lực đi kèm cũng cần được chọn đồng bộ để cụm cấp khí hoạt động ổn định.

Chọn khớp nối hơi từ nhu cầu tháo lắp thực tế
Điểm cần tháo nhanh trên một bàn sửa chữa khác điểm nối cố định trong tủ máy. Nếu người dùng thường đổi súng thổi, chuyển dây sang nguồn khác hoặc cất dụng cụ sau ca, bộ ghép đực - cái giúp thực hiện việc tách ngay tại đầu dây. Nếu chỉ cần đưa ống vào van rồi giữ cố định, fitting ghim ống có thể phù hợp hơn.
Trước khi chọn cỡ, hãy xác định cần thay ổ nhận, thay đầu cắm hay mua đủ hai nửa. Tiếp theo kiểm tra phía gắn với nguồn và phía gắn với dụng cụ: ren trong, ren ngoài, siết ống hoặc đuôi chuột. Cách làm này tránh mua đúng phần ren nhưng sai chốt, hoặc đúng mặt ghép nhanh nhưng không lắp được với dây.
| Nhu cầu sử dụng | Nhóm lựa chọn | Điểm cần kiểm tra |
|---|---|---|
| Thay ổ nhận trên nguồn hoặc cuối dây | Khớp nối nhanh đầu cái SF-SM-SP-SH | Chuẩn chốt đang dùng, cơ cấu vòng áo và kiểu đuôi |
| Hoàn thiện đầu cắm trên dụng cụ hoặc dây | Khớp nối nhanh đầu đực PF-PM-PP-PH | Hình dạng chốt, cổng dụng cụ và quy cách dây |
| Muốn cắm thẳng để cơ cấu tự khóa | Khớp nối nhanh khí nén tự động | Ổ nhận tự khóa và đầu đực tương thích |
| Làm mới hoặc thay đồng bộ cả cặp | Bộ khớp nối nhanh khí nén | Cách đấu ở cả hai phía, số lượng và điều kiện làm việc |
Ba vị trí phải phù hợp trong một bộ ghép hoàn chỉnh
Một bộ nối hơi có ba vùng cần xem riêng: đuôi phía nguồn, mặt ghép giữa hai nửa và đuôi phía dụng cụ. Cỡ ren ở đầu nguồn không quyết định chốt thuộc chuẩn nào; đường kính dây ở đầu dụng cụ cũng không bảo đảm chốt sẽ khóa được trong ổ nhận đang có.
Ví dụ, nguồn có cổng ren trong có thể cần ổ cái ren ngoài, trong khi dây phía đối diện dùng đầu đực siết ống. Hai đuôi không giống nhau nhưng vẫn có thể tạo bộ ghép phù hợp nếu mặt chốt tương thích. Ngược lại, hai đầu đều ghi ren 1/4 inch vẫn có thể không ghép được vì khác hình dạng chốt hoặc cơ cấu nhận.
Nguyên tắc này đặc biệt hữu ích khi thay riêng một nửa. Cần giữ lại mẫu còn tốt, kiểm tra vùng chốt và rãnh khóa rồi mới chọn hàng mới. Không mài chốt, sửa rãnh hoặc ép vòng áo để làm hai phụ kiện gần giống lắp lẫn với nhau.
Cấu tạo khớp nối nhanh và vai trò của từng bộ phận
Đầu cái nhận chốt và điều khiển việc giữ
Đầu cái có khoang nhận đầu đực và cơ cấu khóa. Ở kết cấu dùng bi, các viên bi làm việc với rãnh trên chốt để giữ hai nửa; vòng áo và lò xo điều khiển trạng thái khóa, nhả. Bố trí chi tiết có thể khác giữa các dòng, nên cần thao tác theo đúng kiểu ổ nhận đang dùng.
Đầu đực tạo mặt cắm và vùng tiếp xúc
Đầu đực có phần dẫn vào ổ, rãnh giữ và vùng làm kín tương ứng. Vết móp ở đầu dẫn có thể làm cắm khó; mòn ở rãnh ảnh hưởng việc giữ; xước tại mặt làm kín có thể gây xì khí. Vì vậy, không kẹp bằng kìm hoặc để phần chốt chịu va đập khi cất dụng cụ.
Gioăng làm kín và van thực hiện nhiệm vụ khác nhau
Gioăng hạn chế khí thoát qua mặt ghép. Van, nếu có trong kiểu khớp đó, kiểm soát đường thông khi ghép hoặc tách. Cơ cấu giữ chốt không thay thế van, còn có van tự đóng cũng không đồng nghĩa đoạn dây phía dụng cụ đã hết áp trước khi rời khớp.
Thân và lớp mạ bảo vệ kết cấu bên ngoài, nhưng khả năng sử dụng còn phụ thuộc bộ phận bên trong. Không lấy hình vẽ cắt bổ của một bộ ghép để suy ra mọi đầu nối đều có cùng số gioăng, vật liệu gioăng hoặc kiểu van.

Đầu cái, đầu đực khác ren trong và ren ngoài
Đầu cái là phía nhận chốt; đầu đực là phía chốt đưa vào. Ren trong hoặc ren ngoài chỉ mô tả phần đấu phía sau. Vì thế, một đầu cái có ren ngoài vẫn là ổ nhận, còn một đầu đực có ren trong vẫn là đầu cắm.
Trong cách bố trí phổ biến cho dụng cụ hơi, ổ cái được đặt về phía nguồn và đầu đực nằm trên dây hoặc dụng cụ. Hướng lắp cuối cùng phải phù hợp cấu tạo van và yêu cầu của bộ khớp. Không tự đảo chiều cấp cho một loại có yêu cầu hướng dòng mà chưa kiểm tra tài liệu của nó.
Khi yêu cầu mua hàng, nên ghi đủ “đầu cái ren ngoài”, “đầu đực ren trong” hoặc “đầu đực siết ống”. Chỉ ghi “đầu cái 1/4” vẫn thiếu thông tin về phần ren, còn chỉ ghi “đầu nối hơi 8 mm” chưa cho biết đó là dây ngoài 8 mm hay đuôi chuột để lồng vào lòng dây.
Bốn kiểu đuôi quyết định cách lắp vào nguồn và dây
| Kiểu đuôi | Đầu cái / đầu đực | Cách đấu | Thông tin cần có |
|---|---|---|---|
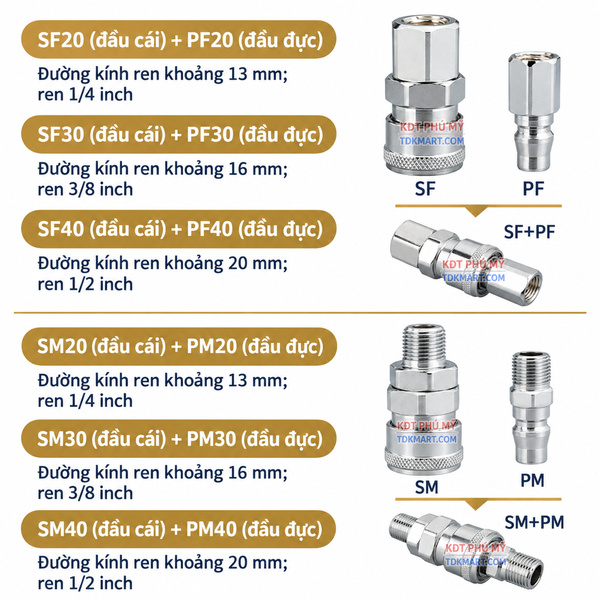
| Ren trong | SF / PF | Ghép với chi tiết ren ngoài phù hợp | Cỡ danh nghĩa, chuẩn ren và cách làm kín |
| Ren ngoài | SM / PM | Bắt vào cổng ren trong của nguồn hoặc dụng cụ | Cỡ cổng, chuẩn ren, khoảng lắp và giới hạn siết |
| Siết ống | SP / PP | Giữ dây bằng bộ siết của đầu nối | Đường kính ngoài, lòng ống và độ dày thành phù hợp |
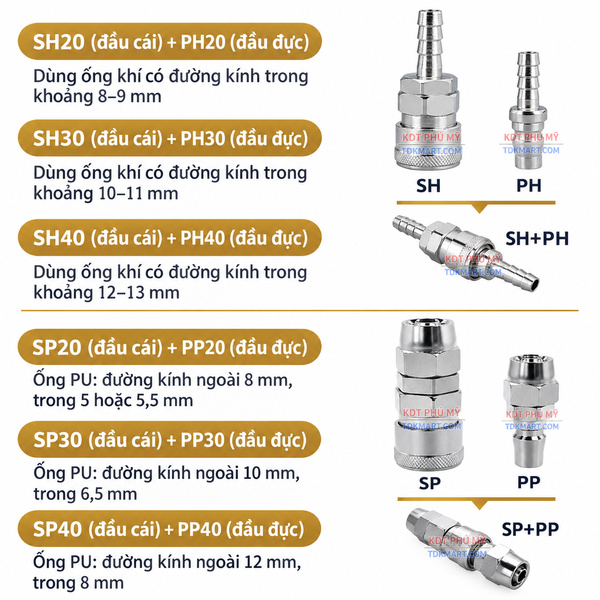
| Đuôi chuột | SH / PH | Lồng ống mềm lên đuôi và cố định phù hợp | Đường kính trong, độ mềm dây và phương pháp kẹp |
Các cách gọi SF+PF, SM+PM, SP+PP và SH+PH giúp nhận biết bộ có hai đuôi cùng kiểu. Chúng không phải quy tắc bắt buộc rằng ổ SF chỉ được nhận đầu PF hoặc ổ SM chỉ được nhận đầu PM. Khả năng ghép được quyết định ở chuẩn chốt, còn kiểu đuôi được chọn theo vị trí sử dụng của mỗi nửa.
 Đọc cỡ 10, 20, 30, 40 mà không nhầm sang milimét
Các số này là ký hiệu lựa chọn của dòng hàng. Với nhiều đầu ren thông dụng, cỡ 20 đi cùng ren 1/4 inch, cỡ 30 đi cùng 3/8 inch và cỡ 40 đi cùng 1/2 inch. Đó không phải đường kính chốt 20, 30 hoặc 40 mm, cũng không phải lưu lượng của bộ khớp.
Ở nhóm siết ống, có lựa chọn cho ống ngoài 6, 8, 10 và 12 mm; trong đó SP10 và PP10 phục vụ dây ngoài 6 mm. Ở nhóm đuôi chuột, cỡ cần chọn liên quan đến phần lồng vào lòng ống. Phải đọc đúng loại đuôi trước khi dùng con số để đặt mua.
Với ren ống, những số đo gần 13, 16 hoặc 20–21 mm chỉ có giá trị nhận diện sơ bộ. Chúng không đủ để kết luận chuẩn ren hoặc chuyển thành ren M13, M16, M20. Khi thay phụ kiện cũ, nên kiểm tra bằng ký hiệu trên thiết bị, dụng cụ đo ren hoặc mẫu thực tế.
Chọn ren 1/4, 3/8, 1/2 theo cổng thiết bị
Phân số inch của ren ống là kích thước danh nghĩa, không phải phép đổi trực tiếp ra đường kính đo. Nếu dụng cụ có cổng ren 1/4, cần chọn cả kiểu ren trong hoặc ngoài phù hợp và đúng chuẩn ghép. Không dùng việc vặn lọt vài vòng làm bằng chứng hai loại ren tương thích.
Ren G, R, Rc hoặc NPT có yêu cầu hình học và làm kín khác nhau. Khi hàng chỉ được mô tả bằng cỡ danh nghĩa, cần làm rõ chuẩn của chi tiết ghép trước khi lắp lên máy. Đừng ép siết ren bị lệch hoặc dùng thêm nhiều lớp vật liệu làm kín để bù một mối ghép sai.
Ở dụng cụ cầm tay, nên chọn đuôi phù hợp trực tiếp để hạn chế cụm chuyển quá dài. Ở cổng nguồn bằng vật liệu mềm hơn thân khớp, lực siết quá lớn có thể làm hỏng cổng dù đầu nối chưa hỏng. Cần dùng đúng vị trí lục giác và tuân theo yêu cầu lắp của cả hai chi tiết.
Chọn siết ống hay đuôi chuột theo quy cách dây
Với cặp SP20+PP20 trong bảng ảnh tham khảo, dây PU có đường kính ngoài 8 mm và lòng trong 5 hoặc 5,5 mm. Cặp SP30+PP30 được nêu cho dây 10×6,5 mm, còn SP40+PP40 cho dây 12×8 mm. Những quy cách này giúp kiểm tra phần đai và phần giữ dây cùng lúc, thay vì chỉ nhìn một đường kính.
Với cặp SH+PH, bảng tham khảo nêu lòng dây khoảng 8–9 mm cho cỡ 20, 10–11 mm cho cỡ 30 và 12–13 mm cho cỡ 40. Đây là các khoảng lựa chọn tham khảo của bộ đuôi chuột tương ứng; vẫn cần kiểm tra độ vừa, vật liệu dây và kẹp. Không đem khoảng lòng dây này dùng thay cho cỡ ngoài của nhóm siết ống.
Ống quá cứng khó lồng lên đuôi; ống quá rộng có thể không giữ kín dù đã siết kẹp. Với đầu siết, dây có cỡ ngoài đúng nhưng thành không phù hợp cũng có thể giữ không tốt. Hãy chọn ống hơi khí nén đúng quy cách ngoài và trong, rồi kiểm tra mối giữ sau lắp ở điều kiện làm việc.
Ở vị trí dùng dây hồi, có thể cân nhắc dây hơi xoắn khí nén. Cần chừa chiều dài làm việc và điểm đỡ để lực hồi không kéo liên tục lên chốt hoặc làm gập dây ngay sát đai.
Áp suất sử dụng khác mức chịu áp và áp suất thử
Khi chọn khớp nối ống hơi, thông tin quan trọng là mức áp được phép dùng thường xuyên của đúng sản phẩm. Mức chịu áp hoặc áp suất thử, nếu được nêu riêng, không tự trở thành áp suất vận hành. Bộ ghép hoàn chỉnh còn phải phù hợp với giới hạn của dây, kẹp, cổng nguồn và dụng cụ.
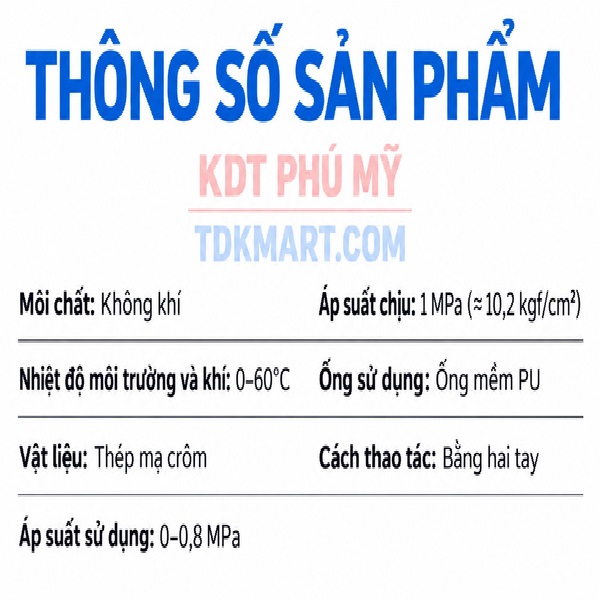
| Đặc điểm | Mẫu khớp thao tác hai tay trong bảng tham khảo | Cách áp dụng khi chọn |
|---|---|---|
| Môi chất | Không khí | Dùng cho đường khí nén phù hợp; không suy ra dùng được cho dầu hoặc hóa chất |
| Áp suất sử dụng | 0–0,8 MPa | Là dải vận hành của mẫu được nêu, không phải mọi bộ khớp |
| Mức chịu áp | 1 MPa, xấp xỉ 10,2 kgf/cm² | Không dùng thay mức áp sử dụng 0–0,8 MPa |
| Nhiệt độ môi trường và khí | 0–60°C | Áp dụng cho mẫu cùng điều kiện tương ứng |
| Dây sử dụng | Ống mềm PU | Chọn đúng kích thước và cơ cấu giữ của đầu đuôi |
| Thân và lớp phủ | Thép mạ crôm | Phân biệt với dòng thép carbon mạ niken |
| Cách thao tác | Bằng hai tay | Chừa chỗ điều khiển vòng áo và giữ đầu dây |
Các dòng khác có thể dùng vật liệu, lớp mạ hoặc giới hạn khác. Khi chọn khớp tự động, không lấy bảng của mẫu hai tay làm thông số chung. Trước khi đưa vào làm việc, cần thống nhất thông tin kỹ thuật của đúng mã hàng và điều kiện cấp khí.
Thép mạ crôm, thép carbon mạ niken và phần làm kín
Thân thép phù hợp với nhiều công việc khí nén trong xưởng khi được chọn và sử dụng đúng. Lớp mạ hỗ trợ bảo vệ bề mặt, nhưng không biến thép carbon thành inox và không bảo đảm chống ăn mòn trong mọi môi trường. Độ sáng hoặc sắc màu bên ngoài cũng không chứng minh lớp phủ là cùng loại.
Ở dòng thép carbon mạ niken, bề mặt hoàn thiện cần đi cùng phần ren, chốt và cơ cấu giữ còn tốt. Vết xước tại vùng làm kín có thể gây rò dù lớp mạ ở thân vẫn đẹp. Khi làm việc gần chất tẩy rửa hoặc khí có thành phần đặc biệt, cần xem tính phù hợp của cả kim loại và gioăng.
Không suy ra vật liệu gioăng chỉ từ màu hoặc hình cắt bổ. Cùng tên gọi O-ring nhưng vật liệu khác nhau có thể có giới hạn nhiệt, dầu và dung môi khác nhau. Nếu yêu cầu khắt khe về sạch, ăn mòn hoặc vệ sinh, cần chọn loại có tài liệu đáp ứng đúng ứng dụng.
Loại thường, cắm tự khóa và xả áp an toàn
Với loại thường điều khiển bằng vòng áo, thao tác cắm cần giải phóng cơ cấu giữ theo đúng thiết kế, đưa chốt vào rồi trả áo về vị trí khóa. Hai tay thường được dùng để một tay giữ ổ, tay còn lại kiểm soát đầu cắm hoặc dây.
Với loại tự động, đầu đực được cắm thẳng vào ổ cái tương thích để cơ cấu tự giữ. Lợi ích nằm ở bước kết nối, đặc biệt khi đổi dụng cụ nhiều lần. Đầu đực riêng lẻ không làm một ổ cái thường trở thành ổ tự động; cơ cấu nhận nằm ở đầu cái.
Khả năng cắm tự khóa không đồng nghĩa với xả áp an toàn trước khi tách. Nếu cần giảm nguy cơ văng dây khi nhả, phải chọn loại có chức năng giải phóng áp phù hợp và tuân theo cách dùng của sản phẩm đó. Không tự gán chức năng chống tuột, tự xả hoặc khóa hai bước cho một khớp chỉ vì nó được gọi là tự động.
Lưu lượng và độ sụt áp quyết định hiệu quả cấp cho dụng cụ
Một bộ khớp giữ kín vẫn có thể hạn chế dòng khí nếu cửa thông không đáp ứng tải. Khi súng thổi hoặc dụng cụ hoạt động, khí phải đi qua lọc, van, dây, khớp và cổng thiết bị. Mỗi đoạn đều có thể tạo tổn thất, nên chỉ đọc đồng hồ ở bình chứa chưa đủ để biết áp tại dụng cụ.
Hãy kiểm tra áp gần đầu vào thiết bị trong lúc nó đang làm việc, rồi so với yêu cầu của dụng cụ. Nếu áp tụt mạnh khi mở tải, cần tìm đoạn hạn chế hoặc nguồn cấp thiếu. Không vội tăng áp toàn hệ thống khi chưa biết nguyên nhân, vì có thể làm tăng tiêu hao ở những nhánh khác.
Cỡ ren 1/2 không tự bảo đảm bộ khớp có lưu lượng lớn hơn một loại 3/8 khác kết cấu. Muốn so chính xác cần đặc tính dòng của đúng bộ và cùng điều kiện đo. Không gán mức lít/phút từ hình thức bên ngoài hoặc số 20, 30, 40.
Với bàn nhiều dụng cụ, còn phải xét số tải chạy đồng thời. Có thể bố trí bộ chia khí nén theo số nhánh sử dụng, nhưng bộ chia không làm tăng lượng khí sẵn có. Dây nguồn và phần xử lý khí vẫn phải phục vụ tổng nhu cầu tại thời điểm dùng nhiều nhất.
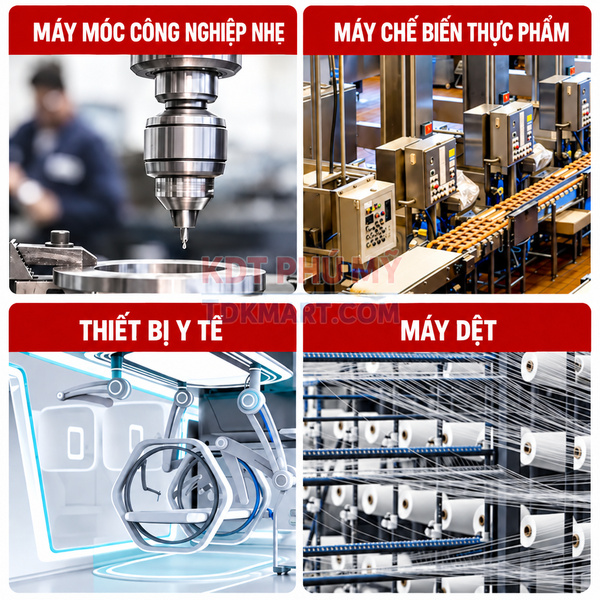
Ứng dụng từ xưởng sửa chữa đến dây chuyền sản xuất
Đổi súng thổi và dụng cụ cầm tay
Khớp tháo nhanh thuận tiện khi một điểm cấp phục vụ nhiều dụng cụ luân phiên. Cần giữ thống nhất chuẩn chốt và chọn đuôi theo cổng từng thiết bị. Với súng xịt hơi khí nén, kiểm tra áp cấp và hướng dây để thao tác không bị vướng, tránh treo dây nặng trực tiếp lên đầu vào súng.
Cấp khí cho cụm máy cần tháo để bảo trì
Điểm tách nhanh giúp đưa cụm dây ra khi thay thiết bị hoặc vệ sinh. Phải chọn vị trí không bị cơ cấu chuyển động va chạm và đủ chỗ cắm, nhả. Không dùng khớp làm điểm treo cụm máy; trước khi tháo cần xử lý trạng thái cơ cấu và lượng khí còn lại.
Trạm thao tác và nhà xưởng
Tập trung các ổ nhận về vị trí dễ tiếp cận giúp người dùng đổi dây thuận tiện. Nên đánh dấu điểm cấp theo chức năng thiết bị và giữ miệng ổ khỏi phoi. Ở nơi bụi mài hoặc hàn, bảo vệ đầu cắm sạch có ý nghĩa trực tiếp đối với tuổi thọ vùng làm kín.
Khu vực hóa chất, dược phẩm hoặc yêu cầu khí sạch
Có thể dùng khớp ở đường khí phụ trợ nếu sản phẩm đáp ứng môi trường thực tế. Việc một nhà máy thuộc ngành hóa chất hoặc dược không chứng minh mọi khớp đều dùng được cho hóa chất, tiếp xúc sản phẩm hoặc khu vực vệ sinh đặc biệt. Cần chọn đúng vật liệu, gioăng và yêu cầu sạch của vị trí lắp.
Phân biệt khớp đực - cái với fitting ghim ống
Khớp nối nhanh đực - cái tách tại phần chốt và ổ nhận, giữ nguyên phần nối phía sau. Đầu nối nhanh ống hơi dạng fitting ghim giữ trực tiếp thân ống bằng cơ cấu kẹp; khi tháo, người dùng nhả chính đoạn ống đó. Hai cách nối đều có thể xuất hiện trong cùng máy nhưng phục vụ hai thao tác khác nhau.
Nếu chỉ nối ống cố định với van hoặc xi lanh, có thể chọn đầu nối nhanh khí nén dạng ghim ống. Nếu phải tháo cả dây để đổi dụng cụ, khớp hơi đực - cái thường thuận tiện hơn. Chọn theo thao tác cần thực hiện giúp tránh thêm một cặp khớp ở nơi không có nhu cầu tháo.
Lắp bộ khớp theo đúng thứ tự kiểm tra
- Cô lập nguồn và xả áp phần thao tác; giữ thiết bị ở trạng thái không gây chuyển động ngoài ý muốn.
- Kiểm tra đúng cặp chốt - ổ nhận và chọn đuôi của hai phía theo nguồn, dây hoặc dụng cụ.
- Làm sạch cổng, đầu dây và phụ kiện; loại bỏ ren hỏng, chốt móp hoặc dây rạn.
- Lắp mối ren bằng vị trí giữ cho phép; với dây, lắp đủ vùng giữ và dùng đúng đai hoặc kẹp.
- Đỡ dây và bố trí hướng đi để tránh kéo căng, xoắn hoặc bẻ tại khớp.
- Thử cắm, khóa và nhả khi đã ngắt khí; kiểm tra cơ cấu trở về vị trí làm việc.
- Cấp khí từ từ, thử kín cả mặt ghép và hai phần đuôi, sau đó chạy thử theo tải thực tế.
Không kẹp vòng áo bằng kìm để siết ren và không dùng chốt đang cắm làm tay giữ. Vết móp ở ổ có thể khiến cơ cấu khó nhả; vết cắn trên đầu đực có thể làm hỏng vùng tiếp xúc. Nếu thấy cắm khó bất thường, dừng để kiểm tra thay vì dùng búa hoặc tăng lực ép.
Tìm đúng vị trí rò trước khi thay phụ kiện
Tiếng xì ở gần khớp có thể đến từ chân ren, vùng giữ dây hoặc mặt ghép. Dùng dung dịch dò rò phù hợp hoặc thiết bị phát hiện để tách nguyên nhân. Một mối ren kín không chứng minh phần chốt đã kín, và thay cả cặp cũng không sửa được dây đã nứt sát đai.
| Dấu hiệu | Điểm cần kiểm tra | Cách xử lý sau khi xả áp |
|---|---|---|
| Rò quanh đầu cắm | Chốt xước, sai chuẩn, chưa khóa hết, phần làm kín mòn | Làm sạch và kiểm tra hai nửa; thay phần hỏng hoặc chọn lại đúng cặp |
| Bọt tại chân ren | Cỡ hoặc chuẩn ren, tình trạng ren, cách làm kín | Kiểm tra mối ghép, xử lý đúng yêu cầu; không tăng lực siết tùy ý |
| Rò tại đầu siết | Quy cách dây, đầu ống méo, phần giữ chưa phù hợp | Chuẩn bị lại đầu dây và lắp theo cơ cấu của đầu nối |
| Rò ở đuôi chuột | Lòng ống quá rộng, kẹp lệch, dây chai hoặc rạn | Chọn dây và kẹp phù hợp, giữ đúng vùng làm việc |
| Rò khi dây bị kéo nghiêng | Tải ngang, chốt mòn hoặc ổ nhận rơ | Sửa đường đi và điểm đỡ, kiểm tra tình trạng bộ ghép |
Khi nào thay một nửa, khi nào thay đồng bộ?
Có thể thay riêng nếu biết rõ chuẩn ghép và nửa còn lại vẫn tốt. Cần kiểm tra đầu cắm giữ lại có vết mòn hoặc gờ gây ảnh hưởng ổ mới không. Nếu không xác định được chuẩn, hai nửa đều rơ hoặc đã trộn nhiều loại, thay đồng bộ có thể thuận tiện hơn việc thử nhiều phụ tùng lẻ.
Khi mua bộ mới, vẫn phải chọn cách đấu cho từng phía. Bộ ren trong, ren ngoài, siết ống và đuôi chuột giải quyết các tình huống khác nhau. Chẳng hạn, bộ SF20+PF20 hai đầu ren trong, bộ SM20+PM20 hai đầu ren ngoài, bộ SP20+PP20 siết ống ngoài 8 mm và bộ SH20+PH20 đuôi chuột phục vụ bốn cách đấu khác nhau. Giá một bộ cũng cần được so cùng phạm vi cung cấp: một đầu lẻ hay đủ hai nửa, có kèm kẹp hoặc phụ kiện khác hay không.
Bảo trì để giữ kín và bảo vệ cơ cấu khóa
Kiểm tra theo tần suất đổi dụng cụ, mức rung và môi trường làm việc. Điểm cắm nhiều lần hoặc ở nơi có bụi cần được quan sát thường xuyên hơn vị trí ít tháo. Lau chốt trước khi ghép, tránh cất đầu dây trên nền và không để phoi lọt vào miệng ổ.
Theo dõi độ trượt của vòng áo, khả năng giữ chốt và tình trạng dây sát đầu nối. Khi cơ cấu bị kẹt hoặc phải giật dây mới nhả, cần ngắt khí và kiểm tra. Không tự thay lò xo, bi hoặc gioăng bằng chi tiết gần giống khi chưa có hướng dẫn phù hợp.
Đường khí mang nước hoặc tạp chất cần được xử lý từ nguồn. Có thể chọn bộ lọc khí nén và các phần tử chuẩn bị khí theo yêu cầu dụng cụ. Khi cần ngắt riêng từng nhánh, phối hợp van khí nén để khóa và điều khiển đường cấp, cùng cách xả áp đúng thiết kế.
Thông tin giúp chọn đúng và báo giá sát nhu cầu
Một yêu cầu mua hàng rõ nên gồm loại thường hay tự động, mua đầu cái, đầu đực hay đủ bộ, chuẩn chốt đang dùng và cách đấu ở từng đuôi. Với hàng thay thế, ảnh rõ hai nửa và mẫu còn nguyên thường hữu ích hơn việc chỉ mô tả màu sắc hoặc gọi khớp lớn, khớp nhỏ.
Với đầu ren, cung cấp ren trong hoặc ngoài, cỡ danh nghĩa và chuẩn ren nếu biết. Với dây, ghi cả kích thước ngoài - trong và loại ống. Bổ sung áp suất, nhiệt độ, môi trường, dụng cụ sử dụng và số lượng để chọn đúng bộ, tránh phải phát sinh nhiều đầu chuyển khi lắp.
Giải đáp khi sử dụng khớp nối nhanh khí nén
Đầu cái SF có bắt buộc ghép đầu đực PF không?
Không thể kết luận chỉ từ kiểu đuôi. SF nói về ổ cái có ren trong, PF nói về đầu đực có ren trong. Mặt chốt phải tương thích; hai kiểu đuôi có thể được chọn khác nhau theo nguồn và dây.
Tự khóa có nghĩa là rút dây khi còn áp vẫn an toàn không?
Không. Cắm tự khóa và xả áp trước khi tách là chức năng khác nhau. Cần ngắt và xử lý áp theo thiết kế, kiểm soát đầu dây và dùng loại có chức năng phù hợp nếu công việc yêu cầu nhả có kiểm soát.
Khớp ghi 1 MPa có nên chạy thường xuyên ở 1 MPa?
Phải biết con số đó là mức sử dụng hay mức chịu áp được nêu riêng. Với mẫu có dải sử dụng 0–0,8 MPa và mức chịu áp 1 MPa, không dùng 1 MPa thay cho giới hạn vận hành 0,8 MPa.
Đổi khớp mới mà dụng cụ vẫn yếu thì kiểm tra gì?
Kiểm tra áp tại dụng cụ khi mở tải, lòng dây, chiều dài tuyến, lọc, van và tổng nhu cầu nguồn. Một cặp mới giữ kín không thể bù cho đoạn ống bị gập hoặc nguồn cấp không đủ dòng.
Vì sao mua hàng tại KDT PHÚ MỸ/TDKMART.COM
KDT PHÚ MỸ/TDKMART.COM cung cấp khớp nối hơi theo đầu cái, đầu đực, loại tự động và bộ ghép để người mua lựa chọn theo cách lắp. Có thể chuẩn bị đồng thời dây, bộ chia, van và phụ kiện cần thiết cho điểm cấp mới hoặc công việc thay thế.
Hãy gửi ảnh bộ đang dùng, kiểu đuôi, cỡ ren hoặc quy cách dây cùng điều kiện làm việc để trao đổi lựa chọn. Với hàng thay riêng một nửa, nên kiểm tra mẫu và tình trạng phần giữ lại; với hàng lắp mới, chốt đủ hai phía trước khi đặt mua. Hotline/Zalo 0984.100.347 hoặc 0983.181.301 hỗ trợ tiếp nhận yêu cầu và báo giá theo sản phẩm thực tế.