


-
-
-
Tổng tiền thanh toán:
-
 Tìm theo thông số:
mm
mm
mm
Đầu nối nhanh khí nén xuyên vách 2 đầu ghim ống
Đầu nối nhanh khí nén xuyên vách 2 đầu ghim ống là gì?
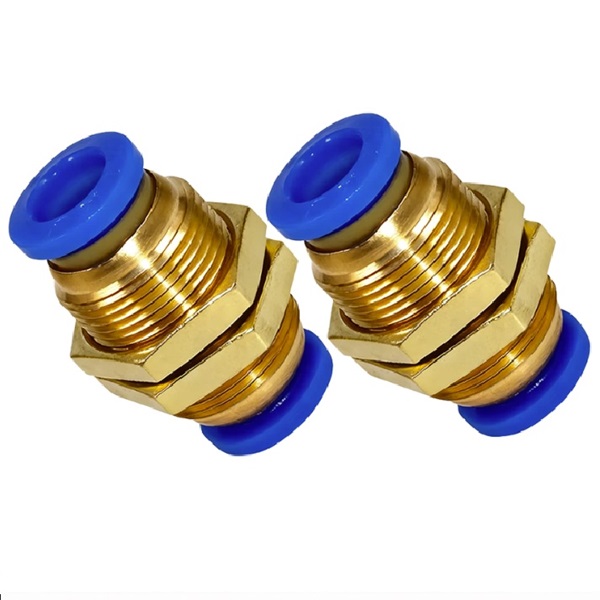
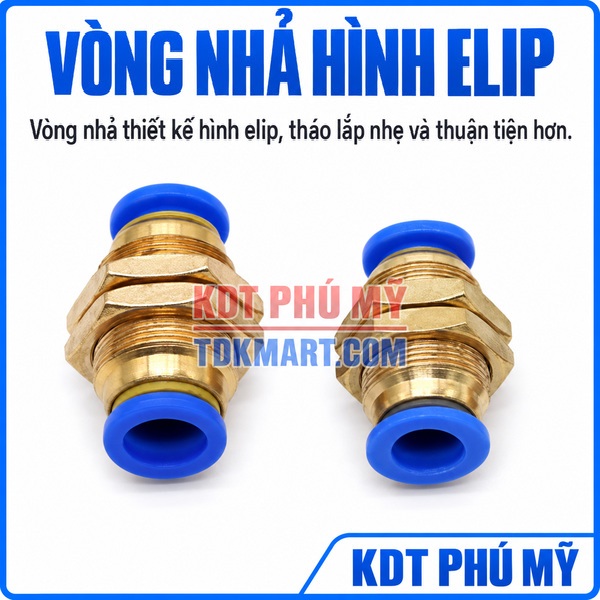
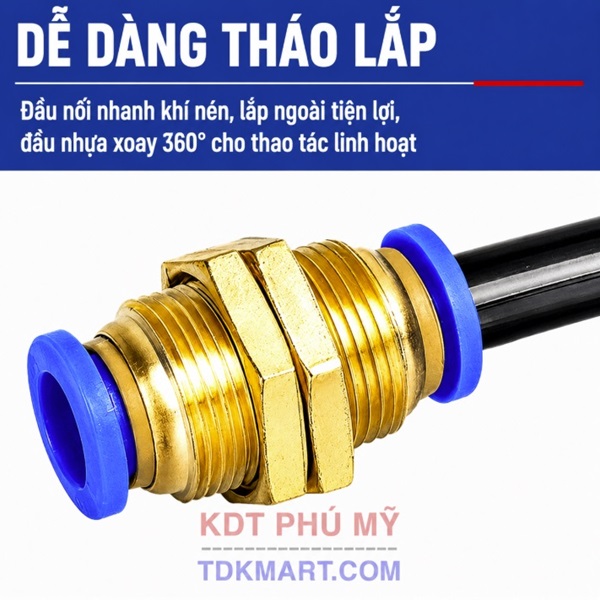
Đầu nối nhanh khí nén xuyên vách 2 đầu ghim ống PM là phụ kiện dùng để đưa đường ống khí qua tấm panel, thành máy, vách tủ hoặc một bề mặt cố định. Hai phía của đầu nối đều là cơ cấu ghim ống, trong khi phần thân ở giữa có ren và đai ốc để giữ đầu nối trên tấm. Cách bố trí này tạo một điểm trung chuyển rõ ràng giữa hai phía thay vì để ống mềm đi trực tiếp qua một lỗ trên panel.
Thông số sử dụng cần lưu ý
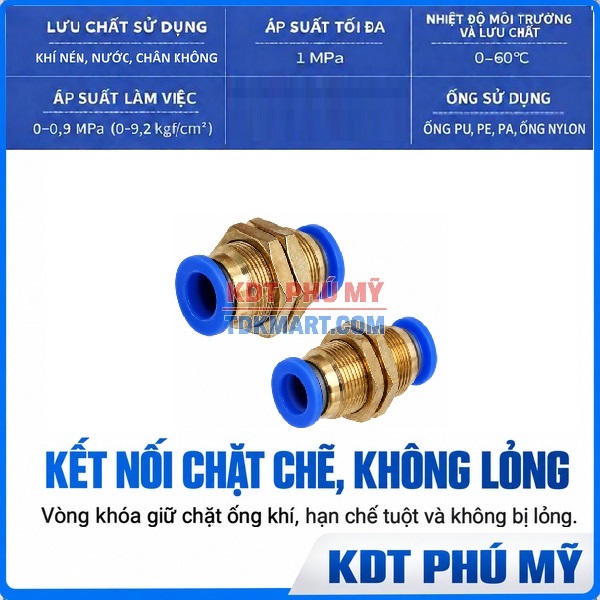
Đầu nối phù hợp với khí nén, nước và chân không. Áp suất làm việc trong khoảng 0–0,9 MPa, tương đương 0–9,2 kgf/cm²; áp suất tối đa 1 MPa. Nhiệt độ môi trường và lưu chất phù hợp trong khoảng 0–60°C. Loại ống sử dụng gồm ống PU, PE, PA và ống nylon. Khi lựa chọn, cần đồng thời đối chiếu đúng đường kính ngoài của ống với cỡ đầu ghim để cơ cấu giữ ống làm việc ổn định.
Dòng PM có năm cỡ 4, 6, 8, 10 và 12 mm, tương ứng với các mã PM-4, PM-6, PM-8, PM-10 và PM-12. Năm mã gồm PM-4, PM-6, PM-8, PM-10 và PM-12. Bạn có thể xem toàn bộ các cỡ PM xuyên vách 2 đầu ghim ống để đối chiếu theo đường kính ngoài của ống, hoặc quay về nhóm đầu nối nhanh khí nén khi cần chọn một kiểu kết nối khác.
Điểm khác biệt nằm ở khả năng cố định qua vách
Một đầu nối thẳng thông thường chỉ tạo mối nối giữa hai đoạn ống. Với cấu hình xuyên vách, thân đầu nối còn đảm nhiệm việc giữ vị trí trên tấm. Điều này đặc biệt hữu ích khi một máy có phần điều khiển, nguồn khí hoặc cụm van ở một phía và cơ cấu chấp hành ở phía còn lại.
Khi ống được luồn trực tiếp qua lỗ kim loại, cạnh lỗ có thể trở thành điểm tiếp xúc với ống trong quá trình rung hoặc chuyển động. Đầu nối xuyên vách tạo một điểm chuyển tiếp có kiểm soát hơn: ống phía trong ghim vào một đầu, ống phía ngoài ghim vào đầu còn lại, còn thân được giữ bằng đai ốc.
Hai đầu ghim giúp tách đường ống thành hai phần
Việc chia tuyến thành hai đoạn giúp thao tác bảo trì rõ ràng hơn. Khi cần tháo một mô-đun, kỹ thuật viên có thể xả áp, nhả đoạn ống ở phía cần thao tác và giữ nguyên phần còn lại. Điều này có giá trị ở những máy thường xuyên tháo panel hoặc thay cụm van.
Đai ốc tạo điểm cố định trên tấm
Đai ốc giữ thân đầu nối trên bề mặt đã gia công lỗ. Khi bố trí đúng, đầu nối ít bị dịch chuyển trong lúc cắm hoặc rút ống. Tuy nhiên, đai ốc không thay thế cho kẹp đỡ đường ống; tuyến vẫn cần được cố định riêng nếu có trọng lượng hoặc rung động đáng kể.
Vật liệu và cấu tạo cần hiểu trước khi lựa chọn
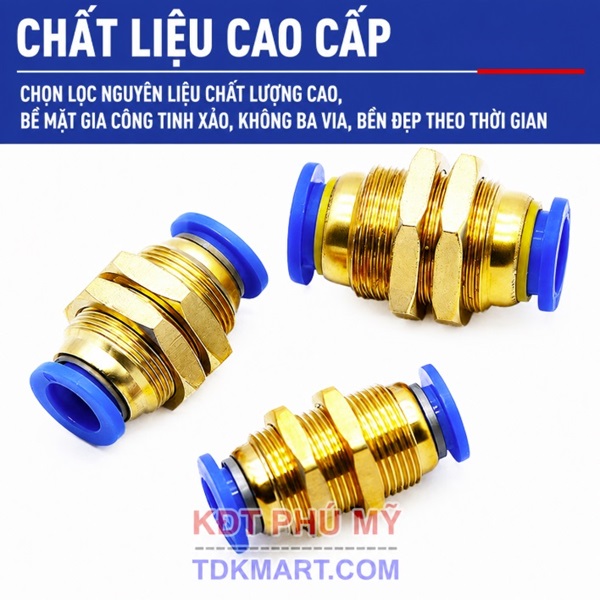
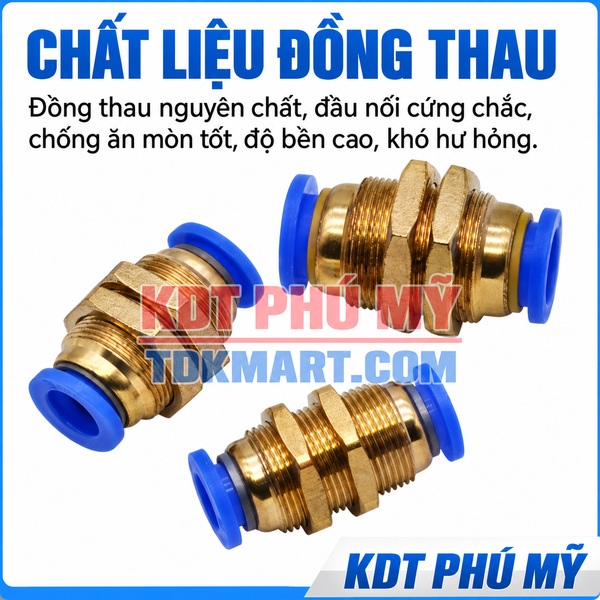
Dòng PM sử dụng thân đồng thau, hai đầu ghim ống và đai ốc siết để cố định đầu nối qua vách. Cấu hình này phù hợp với nhu cầu tạo điểm nối cố định cho đường khí nén. Khi đánh giá cho một môi trường cụ thể, cần xem xét đồng thời vật liệu ống, môi chất, nhiệt độ, áp suất và điều kiện bên ngoài, không nên chỉ nhìn vào vật liệu thân.
Thân đồng thau
Thân đồng thau tạo phần cứng cho vị trí xuyên vách và giúp đầu nối giữ hình dạng khi lắp. Đây là chi tiết chịu phần lớn tác động cơ học từ thao tác ghim ống và lực giữ trên tấm.
Cơ cấu ghim ống
Hai đầu ghim cho phép cắm ống nhanh và tháo khi cần. Độ kín không chỉ phụ thuộc vào cơ cấu bên trong mà còn phụ thuộc vào OD của ống, mặt cắt, độ sâu cắm và tình trạng bề mặt ống.
Ren và đai ốc siết
Phần ren đưa qua lỗ trên tấm, sau đó đai ốc giữ thân ở vị trí đã chọn. Trước khi gia công hàng loạt, nên đo mẫu thực tế và kiểm tra chiều dày tấm, khoảng siết cũng như không gian phía sau panel.
Chọn cỡ PM theo đường kính ngoài của ống
Năm mã PM được phân theo OD 4, 6, 8, 10 và 12 mm. Cách chọn đúng là xác định đường kính ngoài của ống ở đoạn còn tròn, sau đó đối chiếu với mã. Không nên chọn theo đường kính trong hoặc lấy cỡ gần nhất. Nếu hai phía dùng hai OD khác nhau, cấu hình phù hợp sẽ là đầu nối giảm chứ không phải đầu nối xuyên vách đồng cỡ.
| Mã | Ống OD | Tình huống nên cân nhắc |
|---|---|---|
| PM-12 | 12 mm | đường cấp qua panel cho cụm van hoặc mô-đun cần tiết diện lớn hơn |
| PM-10 | 10 mm | ranh giới giữa các khu vực máy và các tuyến trung bình |
| PM-8 | 8 mm | cụm tự động hóa cần đường ống gọn |
| PM-6 | 6 mm | nhánh điều khiển nhỏ và tủ máy |
| PM-4 | 4 mm | đường tín hiệu khí nhỏ và vị trí rất chật |
Bảng trên dùng để đối chiếu nhanh, còn khi thay thế trên máy đang chạy nên đo trực tiếp ống và xem lại vị trí lắp. Đặc biệt với 4 và 6 mm, sai lệch nhỏ cũng đủ làm chọn nhầm mã; với 10 và 12 mm, cần chú ý thêm không gian uốn và kẹp đỡ.
Lắp đặt xuyên vách theo trình tự dễ kiểm soát
1. Xác định vị trí
Chọn vị trí trên panel sao cho hai phía đều có thể tiếp cận. Không đặt ngay sau bó dây, thanh chắn hoặc cơ cấu chuyển động. Nếu có nhiều đầu nối, nên bố trí khoảng cách đủ để thao tác vòng nhả và đai ốc.
2. Kiểm tra lỗ và chiều dày tấm
Đo trực tiếp phần ren và khoảng siết của mẫu đầu nối trước khi gia công hàng loạt. Không nên suy đoán đường kính lỗ chỉ từ tên mã. Tấm quá dày hoặc khoảng siết không phù hợp có thể khiến đai ốc không khóa được đúng vị trí.
3. Lắp thân qua vách
Đưa thân qua lỗ, căn thẳng rồi siết đai ốc vừa đủ để đầu nối đứng chắc. Tránh siết quá mạnh lên tấm mỏng vì có thể làm biến dạng bề mặt.
4. Chuẩn bị và ghim ống
Cắt ống vuông, kiểm tra đầu cắt không có ba via và bề mặt không bị xước. Đưa ống thẳng theo trục rồi cắm đủ sâu. Kéo nhẹ để xác nhận cơ cấu giữ trước khi cấp áp.
5. Kiểm tra sau khi cấp áp
Cấp áp từ từ, kiểm tra từng đầu ghim và khu vực thân xuyên vách. Nếu dùng dung dịch tạo bọt để kiểm tra, quan sát cả trạng thái tĩnh và khi cơ cấu chạy chu kỳ.
Bố trí đường ống hai phía của vách
Phía trong tủ nên giữ tuyến gọn và dễ nhận diện. Phía ngoài panel cần chừa bán kính uốn phù hợp với loại ống. Đầu nối nên nằm trên phần tĩnh, còn chuyển động nên được dành cho đoạn ống phía sau điểm cố định.
Khi có nhiều PM đặt gần nhau, nên bố trí so le hoặc tính khoảng cách đủ để vòng nhả không chạm nhau. Nếu các tuyến có cùng màu ống, nên đánh dấu hai phía để tránh cắm nhầm sau bảo trì.
Không nên để thân đầu nối chịu lực treo của cả đường ống. Kẹp đỡ nên được đặt ở vị trí thích hợp để giảm tải ngang. Với cỡ 12 mm, điều này càng đáng chú ý vì tuyến có thể tạo lực lớn hơn tại điểm ghim.
Kiểm tra độ kín và xử lý khi có rò
Nếu phát hiện rò tại một đầu ghim, trước hết xả áp và kiểm tra đoạn ống đang cắm. Một đầu ống cắt lệch, bị xước hoặc đã hằn sâu có thể làm gioăng không tiếp xúc đúng. Cắt bỏ phần lỗi rồi thử lại với đoạn ống mới thường giúp phân biệt lỗi do ống với lỗi do đầu nối.
Nếu rò chỉ xuất hiện khi máy chuyển động, cần kiểm tra lực kéo ngang và vị trí uốn. Nếu rò vẫn ở cùng một cổng sau khi đã thay đoạn ống đúng cỡ, lúc đó mới nên xem xét thay đầu nối.
Với ứng dụng chân không, kiểm tra nên được thực hiện trong điều kiện hút thực tế vì độ kín của toàn bộ tuyến ảnh hưởng trực tiếp đến thời gian đạt mức hút. Không nên chỉ thử ở trạng thái áp dương rồi kết luận cho mọi chế độ vận hành.
Những lỗi thường gặp khi chọn và lắp PM
Chọn theo đường kính trong
Đầu nối ghim làm việc theo OD của ống. Đo ID rồi suy ra mã có thể khiến cơ cấu giữ và vùng làm kín không phù hợp.
Lấy cỡ gần nhất
PM-8 không thay cho PM-10 và PM-10 không thay cho PM-12. Mỗi mã dành cho một OD cụ thể.
Luồn ống trực tiếp qua cạnh lỗ
Cạnh lỗ có thể tạo điểm cọ xát khi máy rung. Cấu hình xuyên vách tạo một điểm trung chuyển chắc chắn hơn.
Đặt đầu nối ở vùng chuyển động
Thân nên nằm trên phần tĩnh; chuyển động nên được hấp thụ bởi đoạn ống được bố trí phù hợp.
Không tính khoảng thao tác
Một đầu nối đúng cỡ nhưng nằm quá sát dây điện hoặc tấm chắn sẽ khó tháo khi bảo trì.
Khoan lỗ trước khi kiểm tra mẫu
Luôn đo mẫu đầu nối và tấm thực tế trước khi gia công nhiều vị trí.
Khi nào nên dùng loại đầu nối khác?
Nếu hai phía dùng hai cỡ ống khác nhau, chuyển sang đầu nối nhanh khí nén thẳng giảm. Nếu chỉ nối hai ống cùng OD mà không cần xuyên panel, đầu nối nhanh khí nén thẳng 2 đầu ghim sẽ đơn giản hơn. Nếu tuyến phải đổi hướng, nên dùng co đúng cỡ thay vì bẻ ống ngay sát thân. Nếu cần thân Inox 304, có thể đối chiếu đầu nối Inox 304 xuyên vách 2 đầu ghim và kiểm tra điều kiện làm việc cụ thể.
Cách chọn nên dựa vào hình học của tuyến: cùng cỡ và đi thẳng thì dùng nối thẳng; khác cỡ thì dùng nối giảm; cần đổi hướng thì dùng co; cần cố định qua tấm thì dùng kiểu xuyên vách; cần kết nối với cổng ren thì chọn kiểu ghim–ren.
Các cỡ PM đang có để đối chiếu
- Đầu nối nhanh khí nén xuyên vách 2 đầu ghim ống 12 mm (PM-12)
- Đầu nối nhanh khí nén xuyên vách 2 đầu ghim ống 10 mm (PM-10)
- Đầu nối nhanh khí nén xuyên vách 2 đầu ghim ống 8 mm (PM-8)
- Đầu nối nhanh khí nén xuyên vách 2 đầu ghim ống 6 mm (PM-6)
- Đầu nối nhanh khí nén xuyên vách 2 đầu ghim ống 4 mm (PM-4)
Khi đặt nhiều cỡ cho cùng một máy, nên lập bảng gồm mã, OD, vị trí lắp và số lượng. Không nên chỉ ghi “đầu nối xuyên vách” vì người mua có thể lấy nhầm giữa các cỡ gần nhau.
Bảo trì và quản lý phụ tùng
Theo dõi dấu hằn trên ống, vòng nhả, đai ốc và thân đầu nối. Nếu thân nứt, cơ cấu không giữ ống hoặc rò lặp lại sau khi đã thay đoạn ống mới đúng cỡ, nên thay phụ tùng. Phụ tùng dự phòng cần được bảo quản sạch, tránh bụi đi vào vùng ghim và tránh môi trường làm ảnh hưởng đến vật liệu.
Với PM-4 và PM-6, nên chú ý vệ sinh vì vùng ghim nhỏ dễ bị ảnh hưởng bởi bụi. Với PM-10 và PM-12, cần kiểm tra kẹp đỡ tuyến vì lực của ống có thể tác động nhiều hơn vào điểm xuyên vách. Với mọi cỡ, nên giữ mã sản phẩm rõ ràng trong kho để giảm nhầm lẫn khi bảo trì.
Mạng lựa chọn trong cùng nhóm
Từ đầu nối nhanh khí nén, bạn có thể chuyển xuống dòng xuyên vách 2 đầu ghim PM và chọn một trong năm cỡ. Trong cùng nhóm, các cỡ được nối ngang với nhau để thuận tiện đối chiếu. Khi nhu cầu thay đổi từ nối xuyên vách sang nối thẳng, giảm cỡ hoặc đổi hướng, có thể chuyển sang đầu nối nhanh khí nén thẳng hoặc đầu nối thẳng giảm.
Cấu trúc lựa chọn này giúp người mua không phải bắt đầu lại từ đầu khi phát hiện sơ đồ đường ống khác với dự kiến. Chỉ cần xác định lại cỡ ống, hướng đi và vị trí cố định, sau đó chuyển sang kiểu phù hợp.
Kết luận
Đầu nối nhanh khí nén xuyên vách 2 đầu ghim ống PM phù hợp khi cần đưa hai đoạn ống cùng đường kính ngoài qua một tấm cố định và muốn tạo một điểm đấu nối chắc chắn, dễ nhận biết, dễ bảo trì. Thân đồng thau, hai đầu ghim và đai ốc siết tạo thành cấu hình phù hợp cho nhiều máy tự động hóa, tủ điều khiển và thiết bị công nghiệp.
Việc chọn đúng cỡ nên bắt đầu từ OD thực tế của ống, sau đó kiểm tra vị trí lắp, chiều dày tấm, khoảng thao tác, áp suất, nhiệt độ và điều kiện vận hành. Khi hai phía khác cỡ, cần đổi sang nối giảm; khi cần rẽ hướng, chọn co; khi không cần cố định qua panel, có thể dùng đầu nối thẳng thông thường.
Trước khi đặt hàng, nên đối chiếu mã PM với ống đang sử dụng và kiểm tra lại vị trí lắp thực tế. Với đơn hàng nhiều cỡ, ghi rõ mã, OD, số lượng và khu vực máy sẽ giúp quá trình mua hàng, lắp đặt và bảo trì nhất quán hơn.

Đầu nối nhanh khí nén xuyên vách 2 đầu ghim ống 4 mm
Mã sản phẩm: PM-4
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối thẳng xuyên vách (siết thành) PM-4 nối hai đoạn ống khí đường kính ngoài OD 4 mm qua vách bằng hai đầu ghim và đai ốc siết, giúp điểm đấu nối chắc chắn và dễ bảo trì.

Đầu nối nhanh khí nén xuyên vách 2 đầu ghim ống 6 mm
Mã sản phẩm: PM-6
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối thẳng xuyên vách (siết thành) PM-6 nối hai đoạn ống khí đường kính ngoài OD 6 mm qua vách bằng hai đầu ghim và đai ốc siết, giúp điểm đấu nối chắc chắn và dễ bảo trì.

Đầu nối nhanh khí nén xuyên vách 2 đầu ghim ống 8 mm
Mã sản phẩm: PM-8
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối thẳng xuyên vách (siết thành) PM-8 nối hai đoạn ống khí đường kính ngoài OD 8 mm qua vách bằng hai đầu ghim và đai ốc siết, giúp điểm đấu nối chắc chắn và dễ bảo trì.

Đầu nối nhanh khí nén xuyên vách 2 đầu ghim ống 10 mm
Mã sản phẩm: PM-10
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối thẳng xuyên vách (siết thành) PM-10 nối hai đoạn ống khí đường kính ngoài OD 10 mm qua vách bằng hai đầu ghim và đai ốc siết, giúp điểm đấu nối chắc chắn và dễ bảo trì.

Đầu nối nhanh khí nén xuyên vách 2 đầu ghim ống 12 mm
Mã sản phẩm: PM-12
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối thẳng xuyên vách (siết thành) PM-12 nối hai đoạn ống khí đường kính ngoài OD 12 mm qua vách bằng hai đầu ghim và đai ốc siết, giúp điểm đấu nối chắc chắn và dễ bảo trì.