


-
-
-
Tổng tiền thanh toán:
-
 Tìm theo thông số:
mm
mm
mm
Đầu nối khí nén chữ Y- Giảm
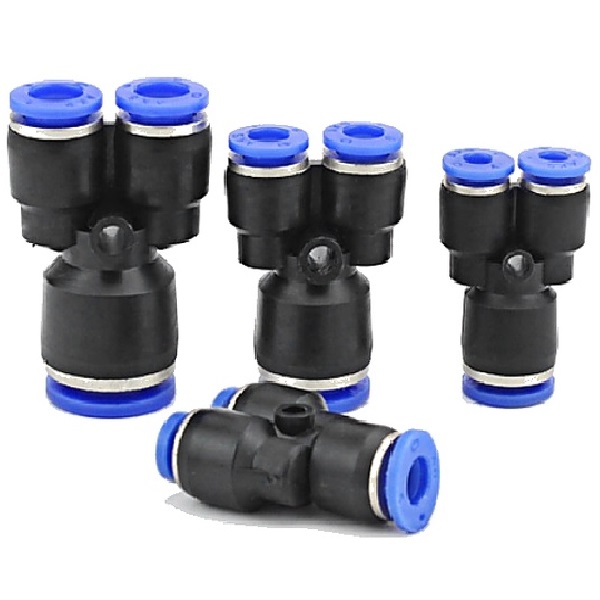
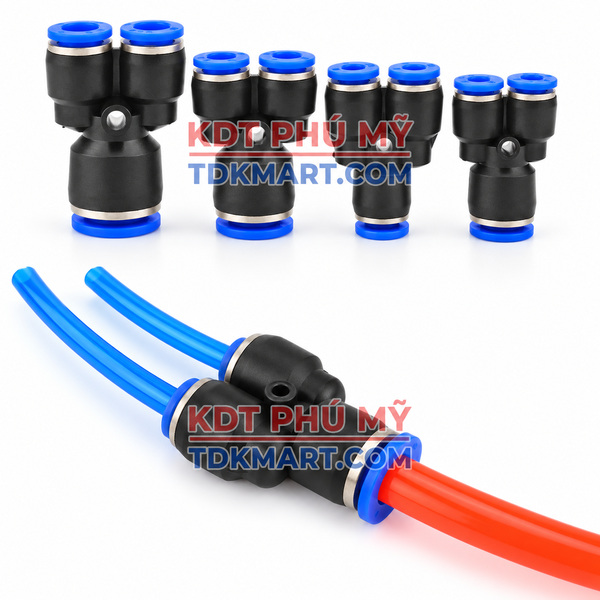
Đầu nối khí nén chữ Y giảm là kiểu nối nhanh ba cửa dùng để đưa một tuyến ống lớn vào hai nhánh ống nhỏ hơn. Dòng PWY phù hợp khi người lắp muốn thực hiện đồng thời hai việc: tách đường khí theo hai hướng mở và chuyển cỡ ống ngay tại điểm chia. Cách bố trí này giúp giảm số chi tiết trung gian, đặc biệt hữu ích trong tủ máy, bàn gá và cụm chấp hành có khoảng trống hạn chế.
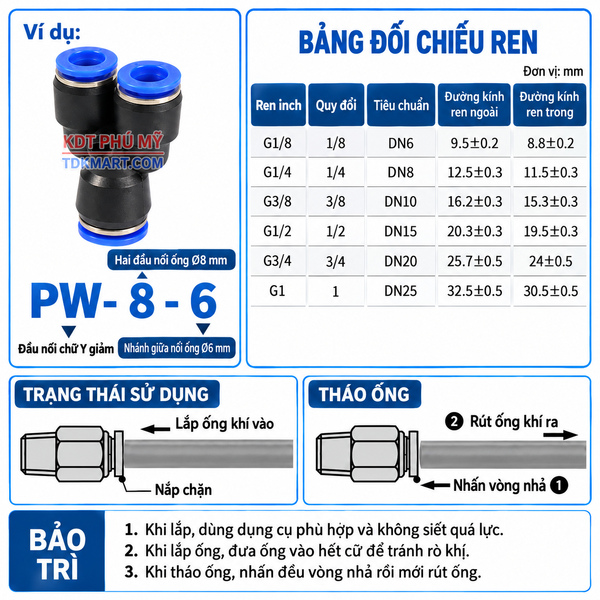
Ba đầu đều sử dụng cơ cấu ghim ống. Ống được đưa qua vòng nhả, đi sâu đến vị trí làm kín và được giữ lại bằng chi tiết kẹp bên trong. Khi cần tháo, phải xả áp, ấn đều vòng nhả rồi kéo ống thẳng ra. Trình tự này hạn chế làm xước ống và tránh tác động lệch lên thân nối.
Cách đọc ba kích thước trên đầu nối chữ Y giảm
Cụm số được hiểu theo quan hệ hai nhánh nhỏ – đầu cấp lớn – nhánh nhỏ. Chẳng hạn, 8-12-8 gồm một đầu 12 mm và hai đầu 8 mm. Khi lắp theo vai trò chia khí, đầu giữa cỡ lớn thường nhận khí từ tuyến chính, còn hai đầu bằng nhau đưa khí tới hai mạch phía sau. Tuy vậy, hướng dòng thực tế vẫn cần bám theo sơ đồ máy, nhu cầu lưu lượng và vị trí thiết bị.
- Đầu nối khí nén chữ Y giảm 10-12-10 – mã PWY10-12-10, một đầu 12 mm và hai đầu 10 mm.
- Đầu nối khí nén chữ Y giảm 8-12-8 – mã PWY8-12-8, một đầu 12 mm và hai đầu 8 mm.
- Đầu nối khí nén chữ Y giảm 8-10-8 – mã PWY8-10-8, một đầu 10 mm và hai đầu 8 mm.
- Đầu nối khí nén chữ Y giảm 6-10-6 – mã PWY6-10-6, một đầu 10 mm và hai đầu 6 mm.
- Đầu nối khí nén chữ Y giảm 6-8-6 – mã PWY6-8-6, một đầu 8 mm và hai đầu 6 mm.
- Đầu nối khí nén chữ Y giảm 4-8-4 – mã PWY4-8-4, một đầu 8 mm và hai đầu 4 mm.
- Đầu nối khí nén chữ Y giảm 4-6-4 – mã PWY4-6-4, một đầu 6 mm và hai đầu 4 mm.
Cấu tạo phục vụ thao tác ghim ống nhanh
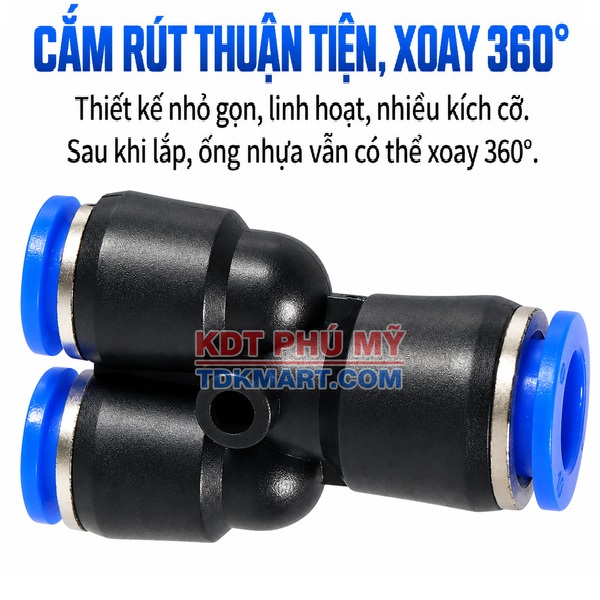
Thân nhựa kỹ thuật tạo hình chữ Y, ba cửa ghim ống, vòng nhả, chi tiết giữ ống và gioăng làm kín phối hợp thành một cụm. Vòng nhả cho phép tháo ống mà không cần vặn ren. Chi tiết giữ bám lên mặt ngoài ống, trong khi gioăng ép quanh ống để hạn chế khí thoát ra. Hiệu quả làm kín phụ thuộc nhiều vào độ tròn của ống, bề mặt không xước và chiều sâu cắm đủ.
Dạng Y tạo hai hướng rẽ xiên thay vì đổi hướng vuông góc ngay tại tâm. Điều này thuận lợi cho việc đi ống gọn theo hai phía của khung máy. Không nên mặc định hình học này luôn tạo tổn thất thấp hơn mọi phương án khác, vì kết quả còn phụ thuộc lưu lượng, chiều dài ống, bán kính uốn, số van và tiết diện nhỏ nhất trên toàn mạch.
Bảy lựa chọn và phạm vi bố trí phù hợp
10-12-10: cụm phân phối lưu lượng lớn
Một đầu 12 mm tiếp nhận tuyến cấp, sau đó hai đầu 10 mm đưa khí tới cụm van và xy lanh có nhu cầu khí tương đối cao. Bố trí nên theo hướng đường ống chính 12 mm chạy dọc khung máy, hai nhánh 10 mm tách về hai phía. Điểm cần tránh là đặt nhầm đầu 10 mm làm đầu cấp sẽ làm thay đổi ý đồ phân phối và tạo nút thắt ở đầu vào.
8-12-8: tách hai nhánh từ tuyến trục lớn
Một đầu 12 mm tiếp nhận tuyến cấp, sau đó hai đầu 8 mm đưa khí tới hai cụm chấp hành đặt cách nhau nhưng cùng lấy khí từ ống 12 mm. Bố trí nên theo hướng đặt thân chữ Y gần điểm chia để hai đoạn ống 8 mm có chiều dài hợp lý. Điểm cần tránh là dùng đoạn ống 8 mm quá dài cho thiết bị tiêu thụ nhanh có thể làm đáp ứng chậm.
8-10-8: phân nhánh cân đối trong máy tự động
Một đầu 10 mm tiếp nhận tuyến cấp, sau đó hai đầu 8 mm đưa khí tới máy đóng gói, bàn gá và cơ cấu kẹp dùng hai nhánh 8 mm. Bố trí nên theo hướng ống 10 mm làm tuyến cấp, thân Y nằm sau bộ xử lý khí và trước vùng chuyển động. Điểm cần tránh là bẻ gấp ống ngay sát vòng nhả làm lực ngang tác động lên cơ cấu giữ ống.
6-10-6: chuyển từ tuyến cấp sang hai mạch điều khiển nhỏ
Một đầu 10 mm tiếp nhận tuyến cấp, sau đó hai đầu 6 mm đưa khí tới hai van đảo chiều hoặc hai xy lanh cỡ nhỏ lấy khí từ ống 10 mm. Bố trí nên theo hướng đầu 10 mm hướng về nguồn, hai nhánh 6 mm đi đến từng van độc lập. Điểm cần tránh là khoảng giảm cỡ lớn không thay thế cho việc tính lưu lượng và chiều dài ống.
6-8-6: chia khí gọn cho cụm máy cỡ vừa
Một đầu 8 mm tiếp nhận tuyến cấp, sau đó hai đầu 6 mm đưa khí tới cụm kẹp, thổi hoặc chặn sản phẩm bố trí gần nhau. Bố trí nên theo hướng ống 8 mm đi tới giữa cụm, hai ống 6 mm rẽ theo góc mở tự nhiên của thân Y. Điểm cần tránh là cắt ống xiên khiến một phía gioăng chịu ép không đều và dễ phát sinh rò nhỏ.
4-8-4: cấp khí cho hai mạch tín hiệu nhỏ
Một đầu 8 mm tiếp nhận tuyến cấp, sau đó hai đầu 4 mm đưa khí tới đầu thổi tinh, giác hút nhỏ hoặc cơ cấu điều khiển có lưu lượng thấp. Bố trí nên theo hướng giữ đoạn ống 4 mm ngắn, tránh cuộn nhiều vòng giữa đầu nối và thiết bị. Điểm cần tránh là hai nhánh 4 mm có tiết diện nhỏ nên bụi, ẩm hoặc đoạn ống gập ảnh hưởng rõ đến lưu lượng.
4-6-4: phân phối khí trong không gian hẹp
Một đầu 6 mm tiếp nhận tuyến cấp, sau đó hai đầu 4 mm đưa khí tới bàn máy điện tử, cơ cấu gắp nhỏ và hệ thống thổi điểm. Bố trí nên theo hướng ống 6 mm cấp đến sát vùng sử dụng, hai nhánh 4 mm đi riêng tới từng điểm. Điểm cần tránh là thân nhỏ dễ bị kéo lệch nếu ống không được cố định trên khung.
Chọn cỡ theo lưu lượng thay vì chỉ nhìn đường kính đầu nối
Cỡ ống lớn hơn không tự động bảo đảm cơ cấu chạy nhanh nếu van, bộ lọc, tiết lưu hoặc cổng thiết bị nhỏ hơn đang giới hạn dòng. Trước khi chọn, cần xác định lưu lượng tiêu thụ của từng nhánh, khả năng hai nhánh làm việc đồng thời, chiều dài ống và mức sụt áp chấp nhận được. Hai nhánh cùng đường kính vẫn có thể phản ứng khác nhau nếu chiều dài, số đoạn uốn hoặc tải của thiết bị khác nhau.
Với mạch thổi hoặc giác hút nhỏ, nhánh 4 mm có thể giúp đi ống nhẹ và gọn. Với xy lanh hoặc van cần nạp xả nhanh hơn, nhánh 6, 8 hoặc 10 mm thường tạo dư địa lưu lượng tốt hơn, nhưng quyết định cuối cùng phải dựa trên thông số của thiết bị. Đầu nối chỉ là một phần của đường khí; cần đánh giá toàn bộ chuỗi từ nguồn đến điểm sử dụng.
Bảng đối chiếu nhanh trước khi chọn
| Cỡ | Mã hàng | Đầu lớn | Hai nhánh | Gợi ý bố trí |
|---|---|---|---|---|
| 10-12-10 | PWY10-12-10 | 12 mm | 2 × 10 mm | cụm phân phối lưu lượng lớn |
| 8-12-8 | PWY8-12-8 | 12 mm | 2 × 8 mm | tách hai nhánh từ tuyến trục lớn |
| 8-10-8 | PWY8-10-8 | 10 mm | 2 × 8 mm | phân nhánh cân đối trong máy tự động |
| 6-10-6 | PWY6-10-6 | 10 mm | 2 × 6 mm | chuyển từ tuyến cấp sang hai mạch điều khiển nhỏ |
| 6-8-6 | PWY6-8-6 | 8 mm | 2 × 6 mm | chia khí gọn cho cụm máy cỡ vừa |
| 4-8-4 | PWY4-8-4 | 8 mm | 2 × 4 mm | cấp khí cho hai mạch tín hiệu nhỏ |
| 4-6-4 | PWY4-6-4 | 6 mm | 2 × 4 mm | phân phối khí trong không gian hẹp |
Chuẩn bị ống và lắp ba cửa đúng kỹ thuật
- Dừng nguồn và xả hết áp trong đoạn ống sẽ thao tác.
- Chọn đúng đường kính ngoài của ống cho từng cửa; không dùng ống méo, chai cứng hoặc có vết cắt sâu.
- Dùng dụng cụ cắt ống để tạo mặt cắt vuông. Loại bỏ ba via nhưng không vát quá mạnh làm giảm vùng gioăng bám.
- Đẩy ống thẳng qua vòng nhả đến hết hành trình. Kéo nhẹ để xác nhận ống đã được giữ.
- Sắp xếp kẹp ống để tải trọng của bó ống không treo trực tiếp lên thân chữ Y.
- Cấp áp từ từ, kiểm tra từng cửa trong cả trạng thái nghỉ và khi hai nhánh cùng hoạt động.
Kiểm tra kín khí và cân bằng hai nhánh
Sau khi cấp khí, có thể dùng dung dịch kiểm tra rò phù hợp quét quanh ba miệng ghim. Bọt tăng liên tục cho thấy cần xả áp và xử lý lại. Không nên cố xoay hoặc đẩy thêm ống khi mạch đang chịu áp. Nếu không thấy rò nhưng hai cơ cấu phản ứng lệch nhau, hãy kiểm tra chiều dài ống, tiết lưu, van, tải cơ và khả năng cấp khí của tuyến chính.
Đầu nối chữ Y không phải bộ chia lưu lượng chính xác. Hai nhánh có cùng cỡ ống chỉ tạo điều kiện hình học tương đồng; lưu lượng thực vẫn đi theo trở lực của từng mạch. Khi yêu cầu hai cơ cấu đồng tốc hoặc lượng khí chia theo tỷ lệ, cần bổ sung phần tử điều khiển lưu lượng phù hợp.
Bố trí để giảm tải cơ học lên đầu nối
Nên để thân Y nằm trong vùng ít va chạm, có khoảng trống đủ để ấn vòng nhả. Hai nhánh đi theo góc mở tự nhiên và được kẹp cách đầu nối một đoạn hợp lý. Tránh ép thân vào cạnh sắc, để bó dây điện kéo lên ống hoặc uốn gấp ngay sát miệng ghim. Với cơ cấu chuyển động, cần bố trí phần ống mềm đủ hành trình nhưng không để quệt vào chi tiết máy.
Phối hợp với các kiểu nối khác
Nếu ba cỡ ống bằng nhau, có thể xem đầu nối khí nén chữ Y ba đầu ghim ống bằng nhau. Khi cần rẽ ba hướng vuông góc hoặc bố trí theo khung hộp, đầu nối khí nén chữ T giảm là phương án gần chức năng. Trường hợp chỉ cần đổi cỡ trên một tuyến, đầu nối nhanh khí nén thẳng giảm giúp sơ đồ đơn giản hơn. Có thể đối chiếu thêm các kiểu đầu nối nhanh khí nén để chọn đúng hình dạng và số cửa.
Bảo dưỡng và thay thế
Trong kỳ bảo dưỡng, quan sát vết xước, độ cứng của ống, lực kéo từ bó ống và dấu hiệu bám bụi quanh miệng ghim. Nếu đầu ống đã hằn sâu do chi tiết giữ, hãy cắt bỏ đoạn hư rồi lắp lại bằng phần ống còn tròn và sạch. Thay thân nối khi có nứt, biến dạng, vòng nhả kẹt hoặc rò vẫn còn sau khi đã xử lý ống.
Vì sao mua hàng tại KDT PHÚ MỸ
KDT PHÚ MỸ hỗ trợ đối chiếu cỡ ống, vai trò đầu lớn và hai nhánh, vị trí lắp cùng các kiểu nối phối hợp trong mạch. Khi gửi yêu cầu, nên cung cấp ảnh vị trí lắp, đường kính ngoài của ba ống, thiết bị nhận khí và số lượng cần dùng để việc chọn mã nhanh và chính xác hơn.

Đầu nối khí nén chữ Y giảm 4-6-4
Mã sản phẩm: PWY4-6-4
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối khí nén chữ Y giảm 4-6-4 dùng một đầu 6 mm tách sang hai nhánh 4 mm, phù hợp phân phối khí trong không gian hẹp.

Đầu nối khí nén chữ Y giảm 4-8-4
Mã sản phẩm: PWY4-8-4
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối khí nén chữ Y giảm 4-8-4 dùng một đầu 8 mm tách sang hai nhánh 4 mm, phù hợp cấp khí cho hai mạch tín hiệu nhỏ.

Đầu nối khí nén chữ Y giảm 6-8-6
Mã sản phẩm: PWY6-8-6
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối khí nén chữ Y giảm 6-8-6 dùng một đầu 8 mm tách sang hai nhánh 6 mm, phù hợp chia khí gọn cho cụm máy cỡ vừa.

Đầu nối khí nén chữ Y giảm 6-10-6
Mã sản phẩm: PWY6-10-6
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối khí nén chữ Y giảm 6-10-6 dùng một đầu 10 mm tách sang hai nhánh 6 mm, phù hợp chuyển từ tuyến cấp sang hai mạch điều khiển nhỏ.

Đầu nối khí nén chữ Y giảm 8-10-8
Mã sản phẩm: PWY8-10-8
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối khí nén chữ Y giảm 8-10-8 dùng một đầu 10 mm tách sang hai nhánh 8 mm, phù hợp phân nhánh cân đối trong máy tự động.

Đầu nối khí nén chữ Y giảm 8-12-8
Mã sản phẩm: PWY8-12-8
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối khí nén chữ Y giảm 8-12-8 dùng một đầu 12 mm tách sang hai nhánh 8 mm, phù hợp tách hai nhánh từ tuyến trục lớn.

Đầu nối khí nén chữ Y giảm 10-12-10
Mã sản phẩm: PWY10-12-10
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối khí nén chữ Y giảm 10-12-10 dùng một đầu 12 mm tách sang hai nhánh 10 mm, phù hợp cụm phân phối lưu lượng lớn.