


-
-
-
Tổng tiền thanh toán:
-
 Tìm theo thông số:
mm
mm
mm
Đầu nối khí nén thẳng nhựa trắng 2 đầu ghim ống
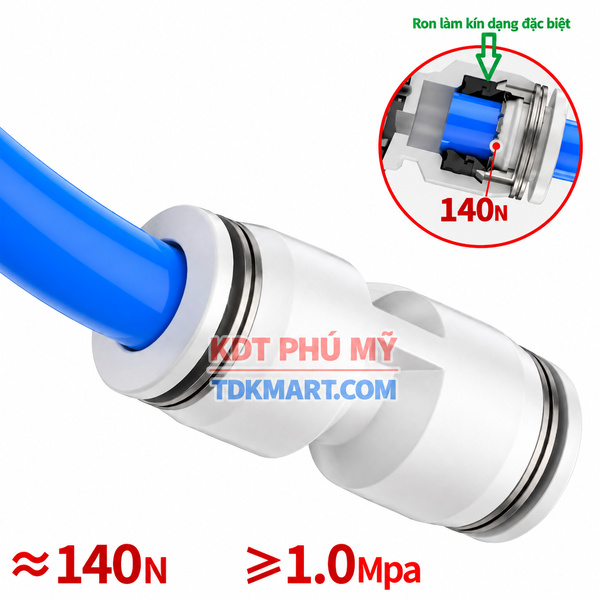
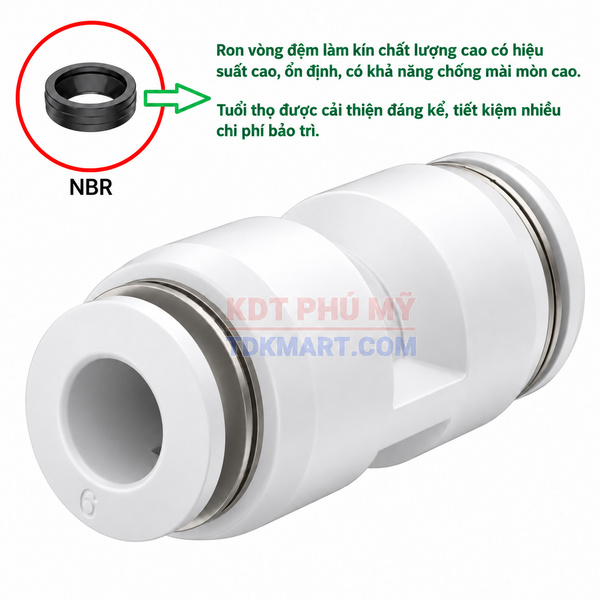
Đầu nối khí nén thẳng nhựa trắng 2 đầu ghim ống là phụ kiện ghép hai đoạn ống cùng đường kính ngoài thành một đường dẫn liên tục. Hai cửa đối diện đều nhận ống bằng cơ cấu ghim, không có chân ren, không tạo góc rẽ và không làm thay đổi cỡ giữa hai phía. Dòng nhựa trắng cao cấp gồm các cỡ 16, 14, 12, 10, 8, 6 và 4 mm, nhận diện bằng mã hàng PUT tương ứng.
Đầu thẳng được chọn khi cần giữ nguyên đường đi của một tuyến, đưa phần ống mới vào chỗ thay thế hoặc tạo một điểm tách đường dẫn sau khi đã ngừng nguồn. Điều cần xác định trước là phi ngoài của cả hai ống, môi chất và nơi đặt mối ghép. Khi một phía có ren, hai ống khác cỡ hoặc cần thêm nhánh, nên chọn dạng có chức năng phù hợp ngay từ đầu thay vì ghép thêm nhiều chi tiết để sửa đường đi.
Mã hàng, kích thước và công dụng của từng cỡ
| Mã hàng | Tên sản phẩm | Công dụng ngắn |
|---|---|---|
| PUT-16 | Đầu nối khí nén thẳng nhựa trắng 2 đầu ghim ống 16 mm | Ghép hai đoạn tuyến 16 mm tại nơi có khoảng uốn và chỗ đỡ riêng. |
| PUT-14 | Đầu nối khí nén thẳng nhựa trắng 2 đầu ghim ống 14 mm | Thay đúng mối nối 14 mm, tránh nhầm với cỡ 12 hoặc 16 mm. |
| PUT-12 | Đầu nối khí nén thẳng nhựa trắng 2 đầu ghim ống 12 mm | Đặt điểm tháo đường 12 mm ở ranh giới cụm máy dễ tiếp cận. |
| PUT-10 | Đầu nối khí nén thẳng nhựa trắng 2 đầu ghim ống 10 mm | Nối đoạn ống 10 mm thay mới sau khi xử lý chỗ cọ xát. |
| PUT-8 | Đầu nối khí nén thẳng nhựa trắng 2 đầu ghim ống 8 mm | Ghép đường 8 mm trong bó ống, giữ rõ nhãn và khoảng nhả. |
| PUT-6 | Đầu nối khí nén thẳng nhựa trắng 2 đầu ghim ống 6 mm | Nối tuyến 6 mm ở phần tĩnh trước đoạn ống có chuyển động. |
| PUT-4 | Đầu nối khí nén thẳng nhựa trắng 2 đầu ghim ống 4 mm | Nối đường nhỏ 4 mm, giữ đúng nhận diện nguồn và điểm đến. |
Con số mm trong tên chỉ đường kính ngoài cần có tại mỗi đầu ống. Công dụng trong bảng là tình huống bố trí tham khảo theo từng tuyến; không phải mức lưu lượng được bảo đảm hoặc áp suất riêng cho từng kích cỡ. Một tuyến 16 mm vẫn phải chọn theo thiết kế, còn một nhánh 4 mm vẫn phải đáp ứng đầy đủ yêu cầu về độ kín và giới hạn của ống.
Thông số kỹ thuật và giới hạn của đường dẫn
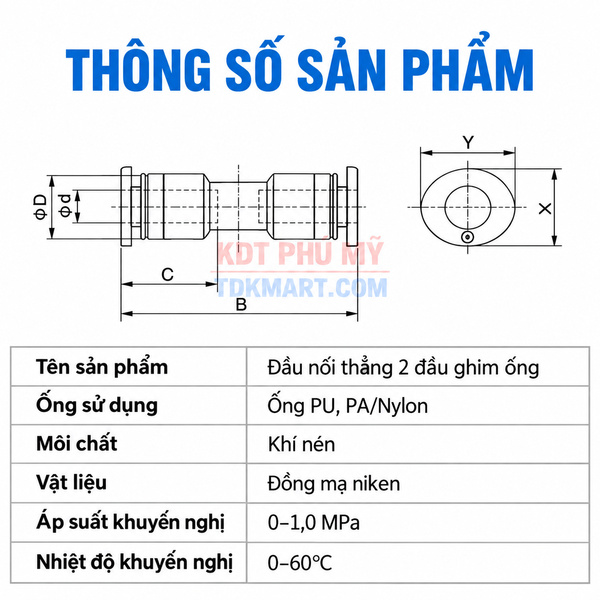
Dòng đầu nối thẳng nhựa trắng phù hợp với khí nén, nước và chân không khi điều kiện dùng đáp ứng. Áp suất làm việc 0–0,9 MPa, tương đương gần 0–9,2 kgf/cm²; áp suất tối đa 1 MPa. Nhiệt độ môi trường và lưu chất ở khoảng 0–60°C. Ống tham khảo: PU, PE, PA/Nylon tùy loại ống và điều kiện sử dụng. Hai phía của một đầu thẳng đồng cỡ phải được chọn theo cùng phi ngoài.
Không dùng mức 1 MPa để thay cho dải vận hành thường xuyên đã nêu. Trong một đường dẫn, ống, van, bộ lọc và thiết bị cuối có thể có giới hạn thấp hơn đầu nối; cả tuyến cần tuân theo phần có giới hạn thấp nhất. Với nước, tránh điều kiện đóng băng và kiểm tra yêu cầu vật liệu tiếp xúc của hệ thống. Với chân không, cần xác định mức hút yêu cầu vì chưa có trị số giới hạn chân không cụ thể cho dòng này.
Phân khúc cao cấp giúp xác định nhóm sản phẩm khi lựa chọn, nhưng không đủ để suy ra loại polymer, vật liệu gioăng, chứng nhận thực phẩm hoặc độ bền với từng hóa chất. Khi sử dụng lưu chất khác khí nén hoặc nước theo phạm vi đã nêu, cần có thông tin phù hợp cho đúng sản phẩm. Không suy tính tương thích từ một đầu nhựa trắng của hãng khác chỉ vì cùng màu và hình dáng.
Nối thẳng đồng cỡ giải quyết việc gì?
Hai cửa thông nhau đưa môi chất qua điểm tiếp nối, giữ đường ống đi theo một hướng. Nếu đoạn ống có hai đầu cùng cỡ và đặt tương đối thẳng, đầu nối giúp thao tác ghép gọn, không cần một cặp ren ở giữa. Nó không tăng áp, không lọc nước, không chặn ngược và không tự đóng cửa khi rút ống. Những chức năng đó thuộc các thiết bị khác trong mạch.
Một đầu thẳng có thể được đặt tại vị trí thay đoạn ống đã hỏng. Tuy nhiên, thêm mối ghép chỉ có ý nghĩa nếu phần ống giữ lại vẫn tốt và nguyên nhân hỏng đã được xử lý. Khi ống bị mài bởi cạnh sắc, hãy sửa đường đi hoặc bảo vệ cạnh trước. Khi cả tuyến giòn, việc ghép một mẩu mới không làm phần còn lại bền hơn.
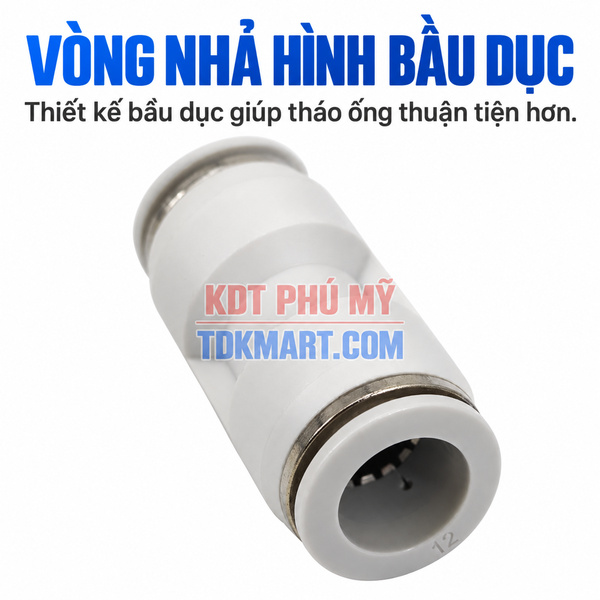
Trong máy có cụm tháo rời, điểm ghép nên nằm ngoài khu vực bị che bởi tấm gá. Thao tác tách đường dẫn vẫn yêu cầu ngừng nguồn và giải phóng áp. Nếu quy trình cần khớp tự khóa khi tách, phải chọn đúng thiết bị có chức năng đó. Vòng nhả trên đầu ghim chỉ giúp giải phóng bộ giữ ống, không phải nút ngắt khí.
Chọn cỡ bằng phép đo hai phía
Đo phi ngoài ở phần ống còn tròn, không có vết kẹp hoặc hằn. Áp thước cặp vừa đủ để đọc kích thước, nhất là với ống mềm. Kiểm tra hai hướng đo để nhận ra ống bị oval. Ghi riêng đầu phía nguồn và đầu phía tải; trên máy đã sửa nhiều lần, hai đoạn tưởng cùng quy cách có thể đã được thay bằng hai loại khác nhau.
Phi ngoài quyết định khả năng ghim, còn phi trong ảnh hưởng tiết diện dẫn. Hai ống ngoài 10 mm nhưng có độ dày thành khác nhau không nhất thiết cấp được cùng lượng khí. Tương tự, ống có lỗ trong 8 mm chưa chắc dùng được đầu ghim 8 mm. Không chọn theo kích thước thân đầu nối, kích thước lỗ đi qua vách hay đường kính ren của thiết bị bên cạnh.
Cần phân biệt hệ mét với hệ inch. Một con số gần nhau trên thước không phải bằng chứng hai quy cách có thể thay thế. Nếu ống không có ký hiệu và số đo không rõ, gửi mẫu hoặc ảnh đo để nhận diện trước khi đặt hàng. Không gọt mặt ngoài ống, quấn băng quanh thành hoặc cố ép một cỡ gần vào cửa ghim. Những cách đó làm sai vùng giữ và làm kín.
Đặt trọng tâm khác nhau theo từng kích thước
Với 16 mm, ưu tiên không gian đặt đầu nối và chỗ đỡ tuyến. Thân không nên treo bằng trọng lượng của hai đoạn ống. Khi đường dẫn ở vị trí cao, tính cách giữ ống lúc tháo để tránh đoạn chưa đỡ rơi hoặc kéo lệch miệng. Không coi đầu ghim lớn là phụ kiện chịu tải cơ học cho khung máy.
Với 14 mm, trọng tâm là nhận diện đúng quy cách trong dãy 12–14–16 mm. Đo cả hai phía trước khi mua thay, nhất là khi kho có nhiều túi phụ kiện cùng hình. Chuẩn bị vật tư riêng theo vị trí cần thay giúp không phải dùng tạm cỡ liền kề trong lúc máy đang dừng.
Với 12 mm, có thể xem cách đặt điểm ghép ở ranh giới cụm tháo rời. Tấm che, lỗ tấm gá và vị trí bắt vít cần được xem trước khi chốt chiều dài ống. Đầu nối đặt sâu sau cụm máy có thể kín nhưng khó nhả; đưa điểm ghép ra vùng thao tác được sẽ thuận lợi hơn cho lần sửa sau.
Với 10 mm, khi sửa đoạn hư vì cọ khung, hãy theo dõi đường đi qua một chu kỳ. Điểm nối mới nên nằm ngoài vùng mài mòn, có thể nhìn thấy hai cửa để kiểm tra. Nếu cắt bỏ nhiều đoạn hỏng khiến tuyến thiếu chiều dài, thay đoạn đủ dài thay vì lắp nhiều mẩu nối tiếp.
Với 8 mm, nhiều nhánh có thể tập trung quanh dãy van. Nhãn nguồn và tải giúp tránh đổi chéo khi tháo, còn khoảng nhả giúp tiếp cận từng thân trong bó. Gom tất cả mối nối ở một chỗ không luôn thuận cho bảo trì; cần xem cả chiều dày bó và hướng tay thao tác.
Với 6 mm cạnh bộ phận chuyển động, giữ điểm ghép ở phần tĩnh và xem phần ống linh hoạt ở các đầu hành trình. Không dùng lực kéo của đường ống để giữ thân tại chỗ. Bán kính uốn và khả năng chịu uốn lặp phải theo loại ống thật, không suy từ kích cỡ đầu nối.
Với 4 mm, nhận diện đường tín hiệu và chuẩn bị mặt cắt là những điểm cần chú ý. Một ống mảnh có thể bị ép oval khi đo hoặc khi cắt. Cần kiểm tra đúng điểm đến sau khi nối, bởi mối ghép không rò nhưng đưa khí tới nhầm cơ cấu vẫn làm máy vận hành sai.
Cơ cấu ghim giữ ống và vòng nhả
Trong đầu ghim, vùng giữ ống hạn chế đầu ống bị kéo ra, còn vùng làm kín tiếp xúc với bề mặt ngoài. Khi cắm đúng, ống đi tới vị trí dừng theo trục cửa. Vòng nhả giúp giải phóng bộ giữ để lấy ống ra sau khi nguồn đã được cô lập. Không có cơ sở để khẳng định vật liệu của từng chi tiết bên trong nếu chưa có thông tin riêng cho sản phẩm.
Đầu ống cắt xéo có thể làm hành trình cắm không đồng đều; đầu bẹt có thể khó đi vào đúng vị trí; vết xước dọc có thể ảnh hưởng vùng kín. Vì vậy thao tác chuẩn bị ống quan trọng hơn cố cắm bằng lực lớn. Nếu thấy khó ghim, dừng để xem cỡ và mặt cắt thay vì dùng kìm ép hoặc dụng cụ nhọn đẩy vào.
Sau khi cắm, kéo nhẹ để kiểm tra giữ riêng từng phía. Đây là bước kiểm tra lắp, không phải phép thử chịu tải. Không kéo giật hai đoạn ngược nhau hoặc thử nhả khi còn áp. Nếu ống không giữ, xem tình trạng ống và bộ giữ, thay chi tiết hư theo yêu cầu sử dụng.
Ống PU, PE, PA/Nylon cần xem cùng môi chất
PU thường được cân nhắc khi đường đi cần độ mềm, còn PA/Nylon thường cần chú ý lực hồi uốn khi bố trí. Đặc tính thực tế vẫn tùy từng loại, kích cỡ và cấp vật liệu. Một đầu ghim đúng phi không loại bỏ yêu cầu xem dung sai mặt ngoài, độ cứng, cấp áp và nhiệt độ của ống.
PE được đưa vào nhóm ống tham khảo theo điều kiện sử dụng, không phải khẳng định mọi ống PE đều ghim kín. Nếu ống quá mềm hoặc mặt ngoài không đáp ứng yêu cầu, cần loại phù hợp cho cơ cấu ghim này. Không lấy khả năng lắp của một mẫu ngắn làm bằng chứng cho độ ổn định của cả tuyến sau nhiều chu kỳ.
Khi ghép hai vật liệu ống khác nhau nhưng cùng phi ngoài, xem cách đỡ và đoạn uốn mỗi phía. Một bên cứng có thể kéo lệch thân; bên mềm có thể bị dây rút bóp. Ngoài phi ngoài đúng, phải bảo đảm mỗi đoạn hợp với môi chất và điều kiện của máy. Giới hạn của đầu nối không làm tăng cấp chịu áp hoặc chịu nhiệt của ống.
Lắp một điểm ghép để dễ kiểm tra về sau
Trước khi cắt, xác định vị trí thân, hai điểm giữ ống và khoảng còn lại để nhả. Cô lập nguồn, xả áp hoặc giải phóng chân không theo mạch. Tạo mặt cắt vuông bằng dụng cụ phù hợp, loại bỏ vùng hằn và làm sạch phần cắm. Tránh bụi từ cạnh khung hoặc mạt cắt đi vào miệng nối.
Ghim từng bên thẳng đến hết hành trình, kiểm tra giữ, rồi đặt lại kẹp mà không kéo căng tuyến. Nếu một đầu chỉ vừa tới miệng, thay đoạn đủ dài. Sau khi cố định các bộ phận của máy, xem lại thân có bị lệch bởi nắp, dây điện hay ống khác không. Các vòng nhả phải còn tiếp cận được trong trạng thái máy đã lắp hoàn chỉnh.
Điểm nối không nên ở vùng chuyển động, bị va hoặc phải bẻ ống sát cửa. Chọn đầu co khi sơ đồ cần một góc rõ ràng. Chọn đầu giảm khi quy cách hai phía khác nhau. Bố trí đúng dạng giúp giảm chỗ gập và số chi tiết bổ sung, đồng thời làm đường đi dễ lần theo khi kiểm tra.
Thử kín và kiểm tra theo trạng thái hoạt động
Với khí nén, cấp lại từ từ và kiểm tra quanh từng cửa bằng phương pháp phù hợp với hệ thống. Dung dịch tạo bọt dùng để tìm rò phải phù hợp vật liệu; làm sạch sau thử khi cần. Sau kiểm tra tĩnh, theo dõi lúc máy chạy để phát hiện lực kéo hoặc rung chỉ xuất hiện trong chu kỳ.
Với nước, lau khô thân và quan sát vết rịn mới. Nước có thể chảy từ nơi khác tới mối nối, nên lần về vị trí bắt đầu thay vì thay chi tiết ở chỗ thấy ướt đầu tiên. Khi có nguy cơ xung áp từ đóng mở thiết bị, phải xem toàn tuyến trong phạm vi vận hành, không chỉ áp lúc hệ thống đứng.
Với chân không, khí lọt vào từ ngoài có thể làm suy giảm mức hút mà không phát tiếng rõ. Kiểm tra độ kín cùng các đoạn bị gập và thiết bị cuối. Không dùng nội dung này để suy ra bảo đảm giữ chân không tuyệt đối hoặc trị số hút tối đa chưa được nêu. Khi hiện tượng chỉ xuất hiện ở một hành trình, kiểm tra đường ống bị kéo trước.
Nếu sau thay mối nối máy vẫn thiếu khí, xem áp tại tải, bộ lọc, van, chiều dài và phi trong của ống. Không tăng áp vượt giới hạn hoặc đổi đầu thẳng sang cỡ lớn chỉ vì áp ở đầu nguồn bình thường. Cỡ phụ kiện phải theo phi ngoài, còn năng lực đường dẫn cần đánh giá cả mạch.
Phân biệt với nhựa đen, inox 304 và đồng
Dòng nhựa trắng ở đây được chọn theo nhu cầu phụ kiện chất lượng cao, môi chất thích hợp và vị trí thao tác. Nếu nhu cầu sử dụng hướng đến đầu nối nhanh khí nén thẳng nhựa đen hai đầu ghim, cần xem thông số của chính dòng đó. Cùng hai cửa ghim và cùng cỡ không có nghĩa mọi đặc tính vật liệu giống nhau.
Với yêu cầu thân kim loại, đầu thẳng inox 304 hai đầu ghim ống là nhóm cần xem riêng. Không gán khả năng chống hóa chất, nhiệt độ hoặc sức chịu va của inox cho thân nhựa trắng. Chọn vật liệu theo điều kiện thật giúp mỗi dòng có vai trò rõ trong hệ thống.
Đầu nối ống hơi thẳng bằng đồng hai đầu siết ống sử dụng cách cố định khác dạng ghim. Khi chuyển dạng giữ ống, cần kiểm tra yêu cầu của đầu siết và loại ống đi cùng. Không lấy hướng dẫn nhấn vòng nhả của đầu ghim để áp dụng cho đai siết, cũng không coi hai cơ chế thay thế trực tiếp chỉ vì trùng con số mm.
Phụ kiện đi cùng để hoàn thiện đường ống
Nếu hai đoạn có phi ngoài khác nhau, đầu nối giảm nhựa trắng ghim hai cỡ ống đảm nhiệm điểm chuyển quy cách. Khi cần rẽ góc giữa hai ống, xem co nối khí nén nhựa trắng hai đầu ghim ống. Hai lựa chọn giải quyết hai nhu cầu khác nhau, không phải biến thể thay thế tùy tiện của đầu thẳng đồng cỡ.
Đường tiếp tục thẳng và lấy thêm nhánh có thể dùng cút nối khí chữ T nhựa trắng ba đầu ghim; hai đường tỏa theo hai hướng xem cút nối hơi chữ Y nhựa trắng. Các đầu chia không tự điều chỉnh lưu lượng bằng nhau giữa các tải. Nếu từng nhánh cần đóng mở hoặc điều chỉnh, đặt thiết bị phù hợp theo mạch.
Các dạng cùng vật liệu nằm trong đầu nối khí nén nhựa trắng cao cấp. Khi chuẩn bị mua, tách số lượng theo cỡ ống, số cửa và chức năng. Một túi đầu thẳng đúng vật liệu nhưng sai phi không phục vụ được việc thay thế; một đầu nhiều ngã đúng phi cũng không thay được điểm nối hai đoạn nếu không có nhu cầu chia nhánh.
Tháo bảo trì và đánh giá phần ống giữ lại
Dừng nguồn, giải phóng áp rồi giữ thân trước khi ấn vòng nhả. Rút ống thẳng trục; tránh giật khi ống đang mắc vào kẹp. Nếu cần tháo nhiều đường, chụp ảnh và ghi dấu trước. Không để đầu nối nhựa trắng bị treo lắc giữa các ống trong lúc tháo những bộ phận xung quanh.
Đánh giá mặt ngoài vùng đã ghim, chiều dài còn lại và các dấu cọ trong cả tuyến. Nếu cắt bỏ vùng hằn làm ống thiếu chiều dài, thay đoạn phù hợp. Một thân nứt hoặc bộ giữ không bắt ổn định cần được xử lý; không dùng băng quấn hoặc keo ở mặt ngoài để bù. Sau bảo trì, kiểm tra chức năng và độ kín trước khi đóng che.
Tại sao mua hàng tại KDT PHÚ MỸ/TDKMART.COM?
KDT PHÚ MỸ hỗ trợ chọn đầu thẳng nhựa trắng theo hai phi ngoài, môi chất và vị trí cần ghép. Bạn có thể gửi ảnh đường ống cùng số lượng theo từng cỡ để TDKMART.COM tư vấn đúng mã hàng và phụ kiện đi cùng, thuận tiện cho lắp mới hoặc sửa máy.

Đầu nối khí nén thẳng nhựa trắng 2 đầu ghim ống 4 mm
Mã sản phẩm: PUT-4
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối khí nén thẳng nhựa trắng nhận hai ống ngoài 4 mm, mã PUT-4. Không có chân ren; chú ý độ tròn đầu ống, chiều sâu ghim và nhận diện đúng hai đầu của đường tín hiệu.

Đầu nối khí nén thẳng nhựa trắng 2 đầu ghim ống 6 mm
Mã sản phẩm: PUT-6
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối thẳng nhựa trắng cao cấp nhận hai ống phi ngoài 6 mm, mã PUT-6. Với tuyến tới cơ cấu chuyển động, cân nhắc đặt thân ở phần tĩnh và chọn đoạn ống linh hoạt phù hợp.

Đầu nối khí nén thẳng nhựa trắng 2 đầu ghim ống 8 mm
Mã sản phẩm: PUT-8
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối nhựa trắng 2 đầu ghim ống ngoài 8 mm, mã PUT-8. Hai cửa nối thông một tuyến; khi dùng trong bó ống quanh dãy van, giữ rõ nhãn nguồn và tải cùng khoảng tiếp cận vòng nhả.

Đầu nối khí nén thẳng nhựa trắng 2 đầu ghim ống 10 mm
Mã sản phẩm: PUT-10
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối khí nén nhựa trắng cao cấp nối thẳng hai ống ngoài 10 mm, mã PUT-10. Hữu ích tại điểm ghép đoạn ống thay mới; cần xử lý nguyên nhân cọ xát và giữ đường dẫn không căng.

Đầu nối khí nén thẳng nhựa trắng 2 đầu ghim ống 12 mm
Mã sản phẩm: PUT-12
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối thẳng nhựa trắng nhận hai ống ngoài 12 mm, mã PUT-12. Có thể đặt điểm ghép ở phần dễ tiếp cận khi bảo trì cụm máy; phải ngừng nguồn và xả áp trước khi nhả ống.

Đầu nối khí nén thẳng nhựa trắng 2 đầu ghim ống 14 mm
Mã sản phẩm: PUT-14
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối nhựa trắng cao cấp ghép thẳng hai ống phi ngoài 14 mm, mã PUT-14. Không có ren hoặc cửa giảm; cần đo cả hai phía khi thay để tránh nhầm cỡ 12 và 16 mm.

Đầu nối khí nén thẳng nhựa trắng 2 đầu ghim ống 16 mm
Mã sản phẩm: PUT-16
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Đầu nối thẳng nhựa trắng 2 đầu ghim ống ngoài 16 mm, mã PUT-16. Dùng cho khí nén, nước và chân không khi điều kiện phù hợp; chú ý đỡ ống và chừa khoảng uốn ở hai phía.