


-
-
-
Tổng tiền thanh toán:
-
 Tìm theo thông số:
mm
mm
mm
Khớp nối nhanh khí nén đầu đực PF-PM-PP-PH
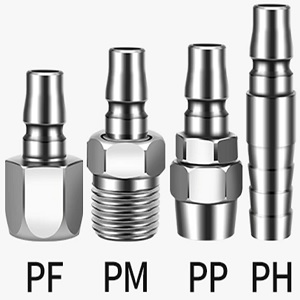
Khớp nối nhanh khí nén đầu đực PF-PM-PP-PH là đầu cắm đưa vào ổ cái để nối dây hơi hoặc dụng cụ với đường cấp khí. Phía sau đầu cắm có thể là ren trong, ren ngoài, bộ siết ống hoặc đuôi chuột, tùy cách gắn lên thiết bị và dây.
Vai trò của đầu đực là tạo phần chốt tương thích để thiết bị được tháo khỏi nguồn mà vẫn giữ nguyên mối lắp phía đuôi. Khi chuẩn bị phụ kiện cho nhiều dụng cụ, nên chọn thống nhất chuẩn chốt và chọn riêng cách đấu ở từng thiết bị. Các kiểu ghép khác có thể xem tại khớp nối nhanh khí nén.
Bắt đầu từ cổng dụng cụ hoặc đầu dây cần hoàn thiện
Muốn thay đầu cắm đúng, hãy quan sát phía gắn với dụng cụ trước: thiết bị có lỗ ren trong, đầu ren ngoài nhô ra hay đang nối trực tiếp bằng dây mềm. Thông tin này giúp chọn đuôi phù hợp mà không phải chồng nhiều đầu chuyển lên cổng máy.
Nếu thiết bị có lỗ ren trong, đầu đực ren ngoài là hướng lựa chọn cần xem. Nếu thiết bị đã có ren ngoài, có thể cần đầu đực ren trong. Khi làm một đầu dây rời, phải quyết định dùng siết ống hay đuôi chuột theo quy cách dây và phương pháp giữ phù hợp.
Sau khi chọn được cách gắn, mới kiểm tra đầu chốt có làm việc đúng với ổ cái hiện hữu hay không. Không thể chọn đủ một đầu đực chỉ bằng cỡ ren của dụng cụ. Một phía lắp đúng ren nhưng phía chốt khác chuẩn vẫn không tạo được bộ tháo nhanh sử dụng ổn định.
Các đầu cắm theo cách gắn vào thiết bị và dây
| Đầu nối | Kiểu đuôi | Kích thước lựa chọn |
|---|---|---|
| PM20 | Đầu đực ren ngoài | Ren 1/4 inch |
| PM30 | Đầu đực ren ngoài | Ren 3/8 inch |
| PM40 | Đầu đực ren ngoài | Ren 1/2 inch |
| PF20 | Đầu đực ren trong | Ren 1/4 inch |
| PF30 | Đầu đực ren trong | Đầu ren 15 mm; kiểm tra chuẩn ren |
| PF40 | Đầu đực ren trong | Đầu ren 20 mm; kiểm tra chuẩn ren |
| PH20 | Đầu đực đuôi chuột | Đuôi 8 mm |
| PH30 | Đầu đực đuôi chuột | Đuôi 10 mm |
| PH40 | Đầu đực đuôi chuột | Đuôi 12 mm |
| PP10 | Đầu đực siết ống | Ống ngoài 6 mm |
| PP20 | Đầu đực siết ống | Ống ngoài 8 mm |
| PP30 | Đầu đực siết ống | Ống ngoài 10 mm |
| PP40 | Đầu đực siết ống | Ống ngoài 12 mm |
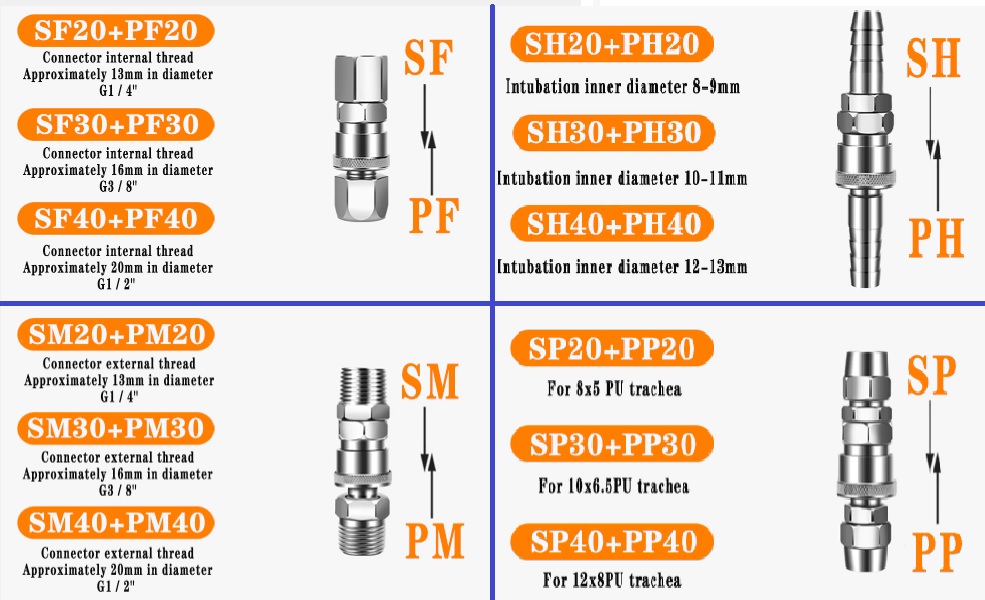
Những số 10, 20, 30 và 40 là ký hiệu nhận diện trong dòng hàng, không phải đường kính chốt. Trong nhóm PM, cỡ 20, 30 và 40 tương ứng ren ngoài 1/4, 3/8 và 1/2 inch. Riêng đầu PF30 và PF40 có kích thước đầu ren lần lượt 15 và 20 mm; các số đo này không có nghĩa là ren M15 hoặc M20 và cần kiểm tra chuẩn ren khi ghép. Với đầu siết hay đuôi chuột, cần xem đúng quy cách dây của từng loại thay vì dùng cách đọc cỡ ren.
Chọn ren ngoài để hoàn thiện đầu vào dụng cụ
Đầu cắm đuôi PM có ren ngoài, thuận tiện cho thiết bị có cổng ren trong tương ứng. Vị trí thường gặp là đầu vào của dụng cụ khí hoặc chi tiết nối có lỗ nhận. Khi chọn phải chú ý cả độ dài phần nhô ra sau lắp để tránh vướng tay cầm, cò bấm hoặc mép bảo vệ.
Cỡ ren phù hợp giúp hạn chế dùng nhiều đầu chuyển. Mỗi chi tiết thêm vào làm cụm dài hơn và tăng số mối ghép cần làm kín. Nếu cần đổi hướng dây, nên lựa chọn cách bố trí có chủ đích thay vì để nhiều đầu chuyển tạo thành một tay đòn dài tại cổng dụng cụ.
Không giữ đầu chốt bằng kìm khi siết ren. Các vết cắn trên vùng làm kín hoặc rãnh khóa có thể ảnh hưởng trực tiếp đến ổ cái. Phải dùng đúng phần lục giác hoặc vị trí cho phép và không truyền lực xoắn qua chốt đang cắm vào ổ nhận.
Chọn ren trong khi thiết bị đã có đầu ren nhô ra
Đầu đực đuôi PF có ren trong để lắp lên chi tiết ren ngoài phù hợp. Cách ghép này hữu ích khi muốn giữ nguyên phần cấp trên dụng cụ và chỉ thêm đầu cắm tháo nhanh. Trước khi mua, cần kiểm tra độ dài phần ren sẵn có và khoảng ăn khớp theo thiết kế của hai chi tiết.
Không gọi nhầm loại này là đầu cái chỉ vì có ren trong. Phía chốt nhô ra để cắm vào ổ nhận vẫn xác định đây là đầu đực. Khi gửi yêu cầu mua hàng nên ghi “đầu đực ren trong” cùng cỡ ren, kèm ảnh nếu thiết bị đã có sẵn phụ kiện.
Nếu đầu cắm nằm gần vách máy, phải chừa khoảng cho ổ cái tiến vào và cho tay thao tác vòng nhả. Một chi tiết bắt vừa ren nhưng phần chốt bị che sẽ khó sử dụng. Nên thử bố trí khô trước khi hoàn tất mối làm kín.
Đầu siết để làm dây tháo rời gọn và dễ cất
Đầu PP giữ dây bằng bộ siết theo thiết kế và đưa chốt đực ra phía trước. Người sử dụng tháo cả dây tại ổ cái, không cần mở đai giữ ống mỗi lần cất hoặc đổi vị trí. Đây là lựa chọn cần cân nhắc khi hoàn thiện dây cấp cho bàn thao tác hoặc cụm dụng cụ di động.
Khi thay một đầu siết, phải kiểm tra quy cách dây gồm cỡ ngoài, cỡ trong và phần thành ống làm việc với đầu đuôi. Không dùng màu dây để chọn cỡ. Đo tại đoạn còn nguyên hình dạng, tránh đo đúng vị trí đã bị đai ép lâu ngày rồi lấy số đó cho dây mới.
Với dây xoắn, lực hồi có thể kéo lên đầu cắm trong suốt quá trình sử dụng. Cần bố trí chiều dài làm việc và điểm đỡ phù hợp. Có thể xem dây hơi xoắn khí nén để chọn chiều đi dây, đồng thời kiểm tra đầu nối sẵn có trước khi đặt thêm khớp.
Đuôi chuột cho ống mềm cần đúng lòng dây và cách kẹp
Đầu PH có các gân giữ trên phần lồng vào ống mềm. Khả năng làm việc phụ thuộc độ phù hợp giữa phần đuôi với lòng ống, độ mềm của dây và cách cố định. Không lấy cỡ ngoài của ống để chọn đuôi chuột như khi chọn một đầu nối ghim.
Lồng ống đủ vùng làm việc rồi đặt kẹp tại vị trí có phần đuôi đỡ bên trong. Không để mép kẹp ở ngoài vùng giữ hoặc siết đến mức làm rách dây. Một ống đã chai cứng có thể khó lồng và dễ nứt; cần xử lý đúng tình trạng dây trước khi lắp đầu mới.
Đối với dây dài thường kéo trên nền, kiểm tra cả vùng sát đầu kẹp vì dễ bị uốn và mài mòn. Phải đỡ dây để không dồn toàn bộ trọng lượng vào mối nối. Có thể chọn ống hơi khí nén theo kích thước ngoài và trong khi thay đồng bộ đầu dây.
Chất lượng phần chốt quyết định việc ghép với ổ nhận
Đầu chốt có những vùng thực hiện nhiệm vụ khác nhau: phần dẫn vào giúp đưa đầu cắm đúng hướng, rãnh giữ làm việc với cơ cấu khóa, còn vùng tiếp xúc làm kín giúp hạn chế thoát khí khi ghép. Không sửa hình dạng những vị trí này bằng mài, giũa hoặc kẹp ép để cố lắp với một ổ khác loại.
Chốt có thể lọt vào miệng ổ nhưng chưa khóa đúng. Nếu vòng áo không trở về vị trí làm việc hoặc đầu cắm bị bật ra khi kiểm tra, cần ngắt khí và xác định nguyên nhân. Không tiếp tục thử dưới áp với một cặp nghi ngờ khác chuẩn.
Khi chọn nửa nhận, xem khớp nối nhanh đầu cái SF-SM-SP-SH. Có thể ghép đầu đực và đầu cái có kiểu đuôi khác nhau nếu chuẩn chốt tương thích; ren hay cách giữ dây ở phía sau được chọn độc lập theo vị trí lắp.
Đầu đực không tự biến thành van khóa khi rút khỏi nguồn
Đầu cắm và van là hai chức năng cần phân biệt. Với kiểu đầu đực thông thẳng, lượng khí còn lại trong dây hoặc dụng cụ có thể thoát khi tách. Nếu một ổ cái tự đóng nguồn sau khi rút chốt, điều đó không đồng nghĩa đoạn dây phía dụng cụ đã được xả hết trước khi rời khớp.
Muốn kiểm soát khí còn giữ phải dựa vào sơ đồ và thiết bị phù hợp. Khi bảo dưỡng, ngắt nguồn và xả áp phần liên quan theo cách cho phép trước khi thao tác. Không dùng việc kéo chốt ra khỏi ổ làm phương án ngắt khẩn cấp hoặc thay thế thiết bị khóa có chức năng riêng.
Đối với công việc cần cô lập từng dụng cụ, có thể phối hợp van khí nén cho nhánh cấp. Cần tính cả khả năng khí bị giữ lại sau van, đặc biệt ở máy có cơ cấu có thể chuyển động khi áp thay đổi.
Ren ống cần đúng chuẩn, không chỉ đúng phân số
Ren 1/4, 3/8 hay 1/2 được gọi theo cỡ danh nghĩa. Đó không phải phép đổi trực tiếp sang đường kính đo của lỗ hoặc phần ren ngoài. Khi thay phụ kiện trên dụng cụ nhập khẩu, phải xác định chuẩn ren và cách làm kín mà thiết bị yêu cầu.
Những chi tiết cùng phân số nhưng khác chuẩn có thể vào được vài vòng rồi kẹt hoặc không giữ kín đúng cách. Không ép siết để bù khác biệt. Cũng không quấn nhiều băng làm kín nhằm che tình trạng ren quá lỏng hoặc bị hỏng.
Trước khi lắp, làm sạch phoi, bụi và phần vật liệu làm kín cũ. Giữ phần chốt tránh tiếp xúc với dụng cụ có cạnh sắc. Mối ren cần được siết đúng yêu cầu của chi tiết ghép, nhất là khi cổng dụng cụ có vật liệu mềm hoặc thành mỏng.
Đánh giá khả năng làm việc của cả đầu dây
Áp suất và nhiệt độ sử dụng phải phù hợp với đầu cắm cùng ổ nhận, dây và bộ giữ phía sau. Không chọn mức áp chỉ từ vật liệu kim loại hoặc kích thước bên ngoài. Áp suất thử và áp suất phá hủy, nếu có, phải được phân biệt với mức làm việc cho phép.
Môi chất cũng cần được chọn đúng. Đầu cắm dùng khí nén không mặc nhiên phù hợp cho dầu thủy lực, nước nóng hay dung môi. Vật liệu làm kín thường nằm ở nửa nhận nhưng vẫn ảnh hưởng đến bộ ghép; vì vậy không chỉ kiểm tra riêng thân đầu đực.
Khi tài liệu của đúng hàng chưa nêu rõ nhiệt độ hoặc vật liệu chi tiết, không dùng thông số của một hãng khác để điền vào. Với ứng dụng đặc biệt cần chọn loại có hồ sơ kỹ thuật tương ứng. Ngoại hình giống nhau hoặc có cùng ký hiệu kiểu đuôi không phải bằng chứng cho cùng khả năng chịu môi trường.
Giảm vướng và lực bẻ tại đầu vào dụng cụ
Đầu cắm gắn trực tiếp lên dụng cụ phải được tính cùng chiều dài của ổ cái sau khi ghép. Nếu chỉ đo đầu đực, có thể bỏ sót phần khớp còn lại và đoạn dây phải uốn. Cụm quá dài có thể chạm tay cầm hoặc làm dây bị gập khi người vận hành đổi tư thế.
Không dùng phần chốt làm điểm treo dụng cụ. Khi dây bị kéo, lực không chỉ tác động lên khớp mà còn truyền về cổng ren của thiết bị. Cần sắp xếp đường dây và điểm đỡ để mối nối làm nhiệm vụ dẫn khí, tránh chịu lực kéo hoặc va đập lặp lại.
Với súng thổi, kiểm tra đầu vào và cách cầm thực tế trước khi chọn đuôi. Có thể xem súng xịt hơi khí nén để chuẩn bị đầu cắm phù hợp với công việc. Cỡ khớp không thay thế yêu cầu về áp cấp và cách sử dụng của chính dụng cụ.
Trình tự thay đầu cắm trên một dụng cụ có sẵn
- Đưa dụng cụ về trạng thái an toàn, ngắt nguồn và xả áp phần cần tháo.
- Ghi lại kiểu đuôi cũ, cỡ ren hoặc dây, rồi chụp phần chốt còn nguyên trước khi tháo.
- Tháo bằng đúng vị trí giữ thân, kiểm tra cổng hoặc dây có hỏng không.
- Chọn đầu mới có đuôi phù hợp với thiết bị và chốt tương thích với ổ cái.
- Lắp hoàn chỉnh phía đuôi, sau đó thử ghép trong trạng thái đã ngắt khí.
- Cấp khí từ từ để thử kín, rồi kiểm tra dụng cụ khi hoạt động.
Nếu ren cũ bị hỏng, thay riêng đầu đực có thể chưa đủ. Nếu dây cũ rách ở vùng bị đai hoặc kẹp ép, phải xử lý đúng đoạn dây trước. Không chuyển lỗi từ chi tiết cũ sang đầu mới rồi kết luận phụ kiện thay thế không phù hợp.
Kiểm tra độ kín theo ba vị trí độc lập
Vị trí thứ nhất là phần ghép với dụng cụ hoặc dây: chân ren, đầu siết hay đuôi chuột. Vị trí thứ hai là vùng chốt tiếp xúc với ổ cái. Vị trí thứ ba là phần dây sát đầu nối, nơi có thể rạn hoặc bị uốn quá mức. Tiếng xì ở gần khớp chưa chỉ ra chính xác vị trí hở.
Dùng phương pháp dò rò phù hợp để xác định điểm phát khí. Nếu hở ở mặt chốt, cần kiểm tra bề mặt chốt và nửa nhận. Nếu hở ở đuôi, xem lại quy cách dây hoặc mối ren. Xả áp trước khi tháo, làm sạch và sửa đúng vị trí thay vì tăng lực siết toàn bộ cụm.
Sau khi thử kín khi đứng yên, kiểm tra với thao tác bình thường của dụng cụ. Nếu đầu dây phải đổi hướng liên tục, cần giữ bán kính uốn và khoảng dây phù hợp. Không chủ động bẻ mạnh mối ghép để thử, vì cách đó có thể gây hỏng ngay phần vừa thay.
Khắc phục đầu cắm khó vào, khó rút hoặc dụng cụ yếu
Khó đưa chốt vào ổ cái
Kiểm tra cơ cấu ổ nhận có cần kéo áo trước khi cắm không, rồi kiểm tra đúng loại chốt và tình trạng bụi bám. Chốt móp hoặc có vết gờ không nên tiếp tục dùng. Nếu muốn thao tác cắm tự khóa, phải chọn khớp nối nhanh khí nén tự động có nửa nhận phù hợp.
Khó rút đầu đực sau thời gian sử dụng
Ngắt và xả áp theo thiết kế trước khi kiểm tra. Xem vòng nhả có bị vật cản giữ không, rãnh chốt có mòn gờ hoặc ổ nhận có kẹt không. Không giật dây, gõ vào chốt hoặc xoắn dụng cụ để ép hai nửa rời nhau.
Dụng cụ hụt khí khi mở tải
Đo áp gần dụng cụ khi hoạt động và kiểm tra toàn tuyến. Lòng dây nhỏ, nhiều đoạn chuyển hoặc cửa khớp hạn chế có thể làm áp giảm. Đổi riêng đuôi ren lớn hơn không bảo đảm cải thiện nếu phần chốt, ổ nhận hoặc dây vẫn là điểm hạn chế.
Quản lý đầu đực cho nhiều dụng cụ dùng chung nguồn
Thống nhất chuẩn chốt giúp việc đổi dụng cụ thuận tiện hơn, còn kiểu đuôi có thể khác nhau theo cổng từng thiết bị. Nên ghi đủ ký hiệu, kiểu ren hoặc dây và nơi sử dụng trên phiếu vật tư. Không chỉ ghi “đầu đực nhỏ” vì cách gọi đó không thể hiện chuẩn ghép.
Giữ đầu cắm sạch khi cất dụng cụ, tránh để chốt chạm nền hoặc lẫn trong hộp có phoi. Với thiết bị ít dùng, kiểm tra phần chốt trước khi đưa lại vào ổ chung. Một đầu cắm bẩn hoặc hỏng có thể làm ảnh hưởng tới ổ cái đang phục vụ nhiều dụng cụ khác.
Khi cần mua đủ hai nửa cho một điểm làm việc mới, tham khảo bộ khớp nối nhanh khí nén. Việc chọn bộ cần xét cách đấu cả hai phía, không chỉ chọn một cặp có hai đuôi cùng loại.
Vì sao mua hàng tại KDT PHÚ MỸ/TDKMART.COM
KDT PHÚ MỸ/TDKMART.COM cung cấp đầu đực để hoàn thiện dụng cụ và dây theo bốn cách đấu ren trong, ren ngoài, siết ống và đuôi chuột. Người mua có thể chọn phụ kiện thay riêng hoặc chuẩn bị cùng ổ nhận và dây để lắp một điểm cấp mới.
Để chọn đúng, hãy gửi ảnh đầu cắm và ổ cái đang có, cỡ cổng dụng cụ hoặc quy cách dây cùng số lượng cần dùng. Với yêu cầu thay hàng cũ, nên giữ mẫu để kiểm tra phần chốt và cách ghép. Liên hệ Hotline/Zalo 0984.100.347 hoặc 0983.181.301 để trao đổi lựa chọn và báo giá theo hàng thực tế.

Khớp nối nhanh khí nén PM20
Mã sản phẩm: PM20
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Khớp nối nhanh khí nén PM20 là đầu đực ren ngoài, ren ngoài 1/4 inch, dùng để tạo chốt cắm tháo rời trên dây hoặc thiết bị. Dòng thường thao tác khóa qua vòng áo ở đầu cái. Chọn đúng cỡ phía đấu nối và kiểm tra chuẩn ghép của hai nửa.

Khớp nối nhanh khí nén PM30
Mã sản phẩm: PM30
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Khớp nối nhanh khí nén PM30 là đầu đực ren ngoài, ren ngoài 3/8 inch, dùng để tạo chốt cắm tháo rời trên dây hoặc thiết bị. Dòng thường thao tác khóa qua vòng áo ở đầu cái. Chọn đúng cỡ phía đấu nối và kiểm tra chuẩn ghép của hai nửa.

Khớp nối nhanh khí nén PM40
Mã sản phẩm: PM40
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Khớp nối nhanh khí nén PM40 là đầu đực ren ngoài, ren ngoài 1/2 inch, dùng để tạo chốt cắm tháo rời trên dây hoặc thiết bị. Dòng thường thao tác khóa qua vòng áo ở đầu cái. Chọn đúng cỡ phía đấu nối và kiểm tra chuẩn ghép của hai nửa.

Khớp nối nhanh khí nén PF20
Mã sản phẩm: PF20
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Khớp nối nhanh khí nén PF20 là đầu đực ren trong, ren trong 1/4 inch, dùng để tạo chốt cắm tháo rời trên dây hoặc thiết bị. Dòng thường thao tác khóa qua vòng áo ở đầu cái. Chọn đúng cỡ phía đấu nối và kiểm tra chuẩn ghép của hai nửa.

Khớp nối nhanh khí nén PF30
Mã sản phẩm: PF30
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Khớp nối nhanh khí nén PF30 là đầu đực ren trong, kích thước đầu ren 3/8 inch, dùng để tạo chốt cắm tháo rời trên dây hoặc thiết bị. Dòng thường thao tác khóa qua vòng áo ở đầu cái. Chọn đúng cỡ phía đấu nối và kiểm tra chuẩn ghép của hai nửa.

Khớp nối nhanh khí nén PF40
Mã sản phẩm: PF40
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Khớp nối nhanh khí nén PF40 là đầu đực ren trong, kích thước đầu ren 1/2 inch, dùng để tạo chốt cắm tháo rời trên dây hoặc thiết bị. Dòng thường thao tác khóa qua vòng áo ở đầu cái. Chọn đúng cỡ phía đấu nối và kiểm tra chuẩn ghép của hai nửa.

Khớp nối nhanh khí nén PH20
Mã sản phẩm: PH20
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Khớp nối nhanh khí nén PH20 là đầu đực đuôi chuột, cỡ ống 8 mm, dùng để tạo chốt cắm tháo rời trên dây hoặc thiết bị. Dòng thường thao tác khóa qua vòng áo ở đầu cái. Chọn đúng cỡ phía đấu nối và kiểm tra chuẩn ghép của hai nửa.

Khớp nối nhanh khí nén PH30
Mã sản phẩm: PH30
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Khớp nối nhanh khí nén PH30 là đầu đực đuôi chuột, cỡ ống 10 mm, dùng để tạo chốt cắm tháo rời trên dây hoặc thiết bị. Dòng thường thao tác khóa qua vòng áo ở đầu cái. Chọn đúng cỡ phía đấu nối và kiểm tra chuẩn ghép của hai nửa.

Khớp nối nhanh khí nén PH40
Mã sản phẩm: PH40
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Khớp nối nhanh khí nén PH40 là đầu đực đuôi chuột, cỡ ống 12 mm, dùng để tạo chốt cắm tháo rời trên dây hoặc thiết bị. Dòng thường thao tác khóa qua vòng áo ở đầu cái. Chọn đúng cỡ phía đấu nối và kiểm tra chuẩn ghép của hai nửa.

Khớp nối nhanh khí nén PP10
Mã sản phẩm: PP10
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Liên hệ
Khớp nối nhanh khí nén PP10 là đầu đực nối ống, ống ngoài 6 mm, dùng để tạo chốt cắm tháo rời trên dây hoặc thiết bị. Dòng thường thao tác khóa qua vòng áo ở đầu cái. Chọn đúng cỡ phía đấu nối và kiểm tra chuẩn ghép của hai nửa.

Khớp nối nhanh khí nén PP20
Mã sản phẩm: PP20
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Khớp nối nhanh khí nén PP20 là đầu đực nối ống, ống ngoài 8 mm, dùng để tạo chốt cắm tháo rời trên dây hoặc thiết bị. Dòng thường thao tác khóa qua vòng áo ở đầu cái. Chọn đúng cỡ phía đấu nối và kiểm tra chuẩn ghép của hai nửa.

Khớp nối nhanh khí nén PP30
Mã sản phẩm: PP30
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Khớp nối nhanh khí nén PP30 là đầu đực nối ống, ống ngoài 10 mm, dùng để tạo chốt cắm tháo rời trên dây hoặc thiết bị. Dòng thường thao tác khóa qua vòng áo ở đầu cái. Chọn đúng cỡ phía đấu nối và kiểm tra chuẩn ghép của hai nửa.

Khớp nối nhanh khí nén PP40
Mã sản phẩm: PP40
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Khớp nối nhanh khí nén PP40 là đầu đực nối ống, ống ngoài 12 mm, dùng để tạo chốt cắm tháo rời trên dây hoặc thiết bị. Dòng thường thao tác khóa qua vòng áo ở đầu cái. Chọn đúng cỡ phía đấu nối và kiểm tra chuẩn ghép của hai nửa.