


-
-
-
Tổng tiền thanh toán:
-
 Tìm theo thông số:
mm
mm
mm
Co nối nhanh khí nén
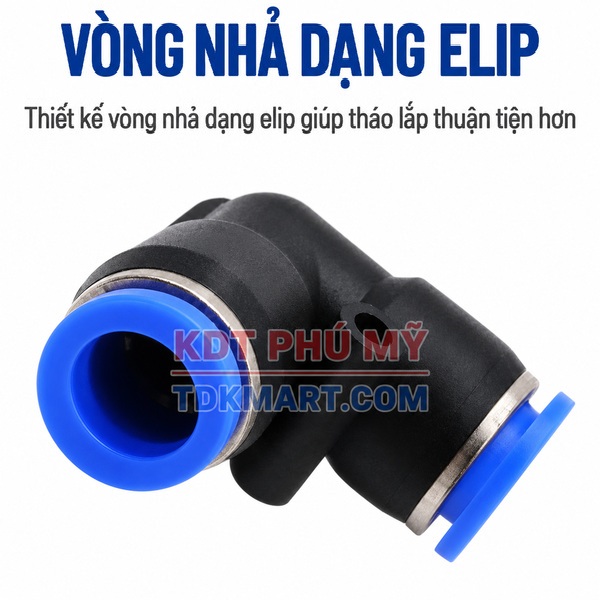
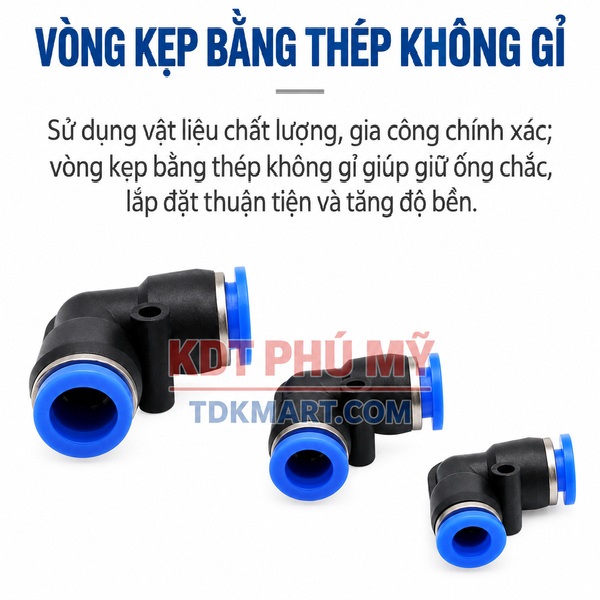
Co nối nhanh khí nén 2 đầu ghim ống là nhóm phụ kiện dùng để nối hai đoạn ống có cùng đường kính ngoài tại vị trí cần chuyển hướng. Hai phía đều sử dụng cơ cấu ghim nhanh, vì vậy sản phẩm phù hợp cho điểm nối ống với ống, khác với co có một đầu ren dùng để bắt trực tiếp vào van, xi lanh hoặc thiết bị. Dải cỡ đang có gồm 4, 6, 8, 10, 12, 14 và 16 mm.
Khi chọn, thông số đầu tiên cần xác nhận là OD của ống. Với cơ cấu push-in, ống được đưa vào vùng giữ và làm kín; khi tháo cần xả áp rồi ấn vòng nhả trước khi rút ống. Cách kết nối này giúp thay ống nhanh, nhưng chất lượng mặt cắt, độ tròn của ống và lực kéo tại vị trí lắp vẫn quyết định nhiều đến độ ổn định của mối nối.
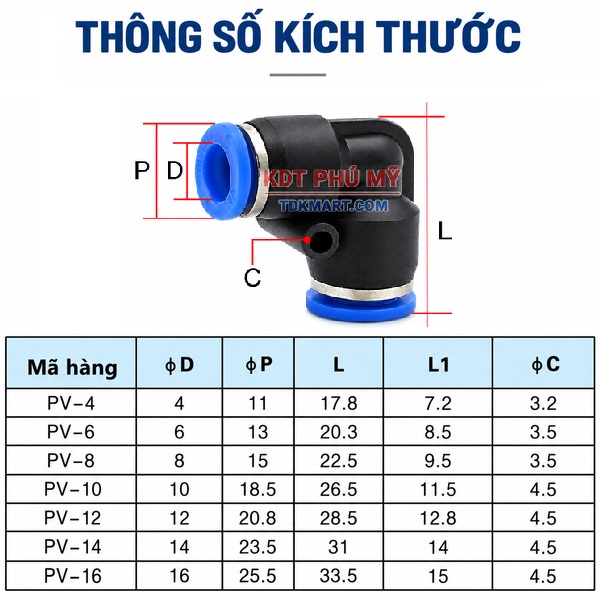
Thông số kỹ thuật và dải kích thước
| Thông số | Giá trị |
|---|---|
| Kiểu kết nối | Co đổi hướng, hai đầu ghim ống |
| Đường kính ống | 4, 6, 8, 10, 12, 14, 16 mm |
| Áp suất tối đa | 1 MPa |
| Nhiệt độ môi trường | 0–60°C |
| Vật liệu thân | Nhựa kỹ thuật |
| Ống tham khảo | PU, PE, PA/Nylon tùy loại ống và điều kiện sử dụng. |
Áp suất tối đa 1 MPa và nhiệt độ môi trường 0–60°C được dùng làm giới hạn tham khảo cho dòng sản phẩm này theo thông tin kỹ thuật đang sử dụng. Khi điều kiện thực tế có rung, nhiệt, hóa chất hoặc loại ống đặc biệt, cần xem xét thêm khả năng phù hợp của toàn bộ tuyến chứ không chỉ riêng đầu nối.
Chọn co theo đường kính ngoài của ống
Kích thước 4–16 mm là đường kính ngoài của ống cần ghim. Không dùng đường kính trong để chọn. Nếu ống cũ không còn ký hiệu, nên đo OD bằng dụng cụ phù hợp và kiểm tra tình trạng bề mặt trước khi quyết định thay co.
| Cỡ ống | Tên sản phẩm | Công dụng ngắn |
|---|---|---|
| 4 mm | Co nối nhanh khí nén 2 đầu ghim ống phi 4 mm | Đổi hướng nhánh khí nhỏ trong cụm mini, cảm biến và cơ cấu gọn. |
| 6 mm | Co nối nhanh khí nén 2 đầu ghim ống phi 6 mm | Tạo góc chuyển rõ cho nhánh điều khiển và đường khí phụ. |
| 8 mm | Co nối nhanh khí nén 2 đầu ghim ống phi 8 mm | Đổi hướng tuyến trung bình trong cụm van, khung máy và thiết bị tự động. |
| 10 mm | Co nối nhanh khí nén 2 đầu ghim ống phi 10 mm | Chuyển phương hai đoạn ống 10 mm khi cần tuyến gọn và dễ bảo trì. |
| 12 mm | Co nối nhanh khí nén 2 đầu ghim ống phi 12 mm | Đổi hướng tuyến có lưu lượng lớn hơn, cần chú ý lực uốn và điểm đỡ. |
| 14 mm | Co nối nhanh khí nén 2 đầu ghim ống phi 14 mm | Xử lý góc chuyển của ống lớn, cần xác nhận OD để tránh nhầm cỡ gần. |
| 16 mm | Co nối nhanh khí nén 2 đầu ghim ống phi 16 mm | Tạo điểm đổi hướng cho tuyến lớn, ưu tiên bố trí điểm đỡ giảm tải lên co. |
Cơ cấu ghim nhanh và điều kiện để mối nối kín
Ở đầu nối push-in, ống được giữ bằng bộ phận kẹp và làm kín tại vùng tiếp xúc bên trong. Ưu điểm là thao tác cắm nhanh và tháo bằng vòng nhả, phù hợp với ống polymer trong nhiều hệ thống khí nén. Tuy nhiên, đầu ống phải tròn, sạch, cắt vuông và được đưa vào đủ sâu; vết xước hoặc mặt cắt xiên có thể làm giảm chất lượng làm kín.
Không dùng vòng nhấn như điểm chịu lực
Vòng nhấn phục vụ thao tác nhả ống. Tuyến ống cần được bố trí để tải trọng, rung hoặc lực hồi không liên tục kéo vào đầu nối. Với cỡ lớn, điểm đỡ ống càng quan trọng; với cỡ nhỏ, cần tránh để ống vướng cơ cấu chuyển động.
Khi nào nên dùng co hai đầu ghim?
- Hai đoạn ống cùng OD cần chuyển hướng tại một điểm xác định.
- Không có yêu cầu bắt trực tiếp vào cổng ren của thiết bị.
- Không gian cho phép thao tác cắm và nhả ống ở cả hai phía.
- Muốn tránh bẻ ống quá gắt tại góc khung hoặc vùng có vật cản.
Nếu một phía là cổng ren, nên chọn co ghim ống kết hợp ren. Nếu hai đoạn ống chỉ cần nối dài trên cùng trục, đầu nối thẳng hai đầu ghim phù hợp hơn. Nếu phải đi qua panel và cần cố định chắc tại vách, kiểu siết thành là lựa chọn đúng chức năng hơn.
Cách lắp để tránh rò và tránh kéo lệch thân co
Chuẩn bị ống
Xác định đúng OD, cắt bằng dụng cụ phù hợp, giữ mặt cắt vuông và loại bỏ phần dập hoặc xước. Không bôi vật liệu làm kín ren lên bề mặt ống vì hai đầu ghim không làm kín theo nguyên lý ren.
Ghim hai phía
Đưa ống vào theo phương thẳng, đẩy đủ sâu rồi kéo thử nhẹ. Lặp lại ở phía còn lại. Sau khi sắp tuyến, kiểm tra rằng ống không kéo co về một phía và vòng nhấn vẫn có khoảng thao tác.
Kiểm tra sau khi cấp khí
Quan sát hai điểm ghim và kiểm tra rò bằng phương pháp phù hợp. Nếu có rò, xả áp trước khi tháo, sau đó kiểm tra mặt cắt, độ sâu cắm và bề mặt ống. Không cố xử lý bằng cách xoắn thân co hoặc quấn thêm vật liệu bên ngoài ống.
Khác biệt khi bố trí cỡ nhỏ và cỡ lớn
Cỡ 4–6 mm linh hoạt, phù hợp nhánh nhỏ nhưng dễ bị dập hoặc kéo bởi bó dây và cơ cấu chuyển động. Cỡ 8–10 mm thường cân bằng giữa độ linh hoạt và khả năng đi tuyến. Cỡ 12–16 mm có lực hồi lớn hơn, vì vậy cần quan tâm nhiều hơn đến bán kính đi ống, chiều dài đoạn thẳng trước co và vị trí kẹp đỡ.
Sự khác nhau này là lý do mỗi kích thước cần được xem theo vị trí sử dụng thực tế. Không nên chỉ đổi con số kích thước rồi áp cùng một cách bố trí cho mọi tuyến.
Sản phẩm phối hợp khi hoàn thiện đường khí
Khi tuyến tiếp tục đi thẳng, có thể dùng đầu nối nhanh khí nén thẳng. Khi cần chuyển từ ống sang cổng thiết bị, tham khảo co nối nhanh khí nén ren ngoài hoặc co nối nhanh khí nén ren trong. Các nhánh cần chia hướng có thể chọn kiểu chữ T hoặc chữ Y theo sơ đồ khí.
Phân biệt co hai đầu ghim với những kiểu nối dễ nhầm
Co hai đầu ghim chỉ có nhiệm vụ nối hai ống cùng cỡ tại một góc chuyển. Đầu nối thẳng hai đầu ghim giữ hai ống trên cùng trục; co ren ngoài hoặc ren trong dùng khi một phía là cổng thiết bị; kiểu siết thành dùng khi đường khí phải đi qua panel và cần cố định tại vách. Nhận đúng nhiệm vụ trước khi nhìn kích thước giúp tránh chọn một phụ kiện có thể lắp được nhưng làm tuyến trở nên dài và khó bảo trì.
Một dấu hiệu đơn giản là quan sát hai điểm cuối của đoạn cần xử lý. Nếu cả hai đều là đầu ống tự do và đường đi đổi phương, co hai đầu ghim là ứng viên phù hợp. Nếu một đầu kết thúc tại lỗ ren, nên chuyển sang kiểu có ren. Nếu hai đầu ống thẳng hàng, dùng nối thẳng thay vì tạo thêm góc.
Ảnh hưởng của chiều dài ống đến vị trí đặt co
Ống quá ngắn làm mối nối luôn chịu kéo; ống quá dài tạo vòng võng, dễ cọ vào khung hoặc mắc vào cơ cấu. Trước khi cắt, nên đi thử tuyến theo vị trí thực tế, giữ một khoảng vừa đủ cho thao tác bảo trì và chuyển động cần thiết. Sau khi ghim, co nên nằm tự nhiên, không bị ống ép xoay hoặc kéo lệch.
Ở máy có cửa mở, bàn trượt hoặc cụm chuyển động, chiều dài phải được kiểm tra ở cả hai trạng thái đầu và cuối hành trình. Một tuyến vừa đẹp khi máy đứng yên vẫn có thể bị căng khi cơ cấu chạy hết hành trình. Vì vậy, quan sát toàn chu kỳ là bước quan trọng trước khi cố định kẹp ống cuối cùng.
Mặt cắt ống quyết định nhiều đến chất lượng vùng kín
Cơ cấu ghim nhanh cho phép cắm ống trực tiếp, nhưng không có nghĩa là đầu ống có thể được cắt tùy ý. Mặt cắt nghiêng làm một phía vào sâu hơn phía còn lại; mép bị dập khiến tiết diện mất tròn; vết xước dọc có thể đi qua vùng làm kín. Dùng dụng cụ cắt phù hợp và kiểm tra bằng mắt trước khi ghim thường nhanh hơn việc xử lý rò sau khi máy đã lắp hoàn chỉnh.
Khi tái sử dụng một đoạn ống đã tháo, hãy quan sát vùng từng nằm trong đầu nối. Nếu có rãnh sâu hoặc biến dạng, nên xử lý phần hư thay vì cắm lại nguyên trạng. Với tuyến ngắn, cần chắc chắn rằng việc cắt bớt không làm ống bị căng; khi không đủ chiều dài, thay đoạn ống mới là lựa chọn hợp lý hơn.
Bố trí để có thể tháo bảo trì mà không tháo cả cụm máy
Vòng nhả cần có khoảng cho ngón tay hoặc dụng cụ phù hợp tiếp cận. Nếu co bị đặt sát tấm che, sát chân van hoặc nằm giữa bó ống dày, thao tác tháo có thể khó dù lúc lắp ban đầu vẫn cắm được. Nên hình dung trước thao tác xả áp, ấn vòng và rút ống để chọn hướng co thuận tiện.
Ở cụm nhiều nhánh, đánh dấu ống trước khi tháo giúp tránh cắm nhầm khi lắp lại. Có thể quản lý bằng màu ống, nhãn hoặc sơ đồ máy tùy cách tổ chức tại xưởng. Mục tiêu là mỗi nhánh sau bảo trì trở về đúng vị trí mà không cần thử sai bằng cách cấp khí nhiều lần.
Điều kiện môi trường cần xem cùng thông số 0–60°C
Khoảng nhiệt độ môi trường 0–60°C là thông số tham khảo của dòng này, nhưng nhiệt tại vị trí lắp có thể khác nhiệt độ phòng. Gần nguồn nhiệt, buồng kín hoặc thiết bị phát nhiệt, cần đánh giá nhiệt thực tế của khu vực. Tương tự, nếu có dầu, hóa chất hoặc tia lửa gia công, khả năng phù hợp của vật liệu ống và thân nối cần được xem xét theo điều kiện sử dụng cụ thể.
Áp suất tối đa 1 MPa cũng không thay thế việc đánh giá toàn bộ mạch. Van, ống, bộ lọc, xi lanh và các phụ kiện khác đều phải có giới hạn phù hợp. Khi hệ thống có xung áp hoặc điều kiện đặc biệt, nên chọn theo yêu cầu của toàn bộ cụm thay vì chỉ nhìn một thông số riêng lẻ.
Kiểm tra nhanh trước khi đưa máy trở lại vận hành
- Đúng OD ở cả hai phía và đúng kiểu nối ống với ống.
- Đầu ống vuông, sạch, không có vết xước sâu tại vùng ghim.
- Ống được cắm đủ sâu và kéo thử nhẹ sau khi ghim.
- Thân co không bị kéo lệch bởi chiều dài hoặc lực hồi của ống.
- Vòng nhả còn khoảng thao tác cho lần bảo trì tiếp theo.
- Tuyến không chạm cạnh sắc và không đi vào hành trình của cơ cấu.
- Đã kiểm tra rò sau khi cấp khí theo quy trình an toàn tại xưởng.
Nếu bảy điểm trên đều đạt, co đang được sử dụng đúng vai trò của một điểm đổi hướng. Khi một điểm chưa đạt, xử lý nguyên nhân tại ống, vị trí lắp hoặc kiểu phụ kiện trước khi đóng tấm che sẽ tiết kiệm thời gian hơn so với sửa lại sau khi máy đã vận hành.
Cách xử lý khi co lắp vừa nhưng tuyến vẫn không ổn định
Có trường hợp kích thước hoàn toàn đúng nhưng tuyến vẫn rung, kéo lệch hoặc thường xuyên phát sinh rò. Khi đó, nên tách vấn đề thành ba phần: tình trạng ống, vị trí của co và chuyển động của máy. Một đoạn ống quá ngắn có thể kéo đầu nối; một đoạn quá dài có thể quật theo xung khí; vị trí đặt sát cơ cấu có thể khiến ống bị tác động theo chu kỳ.
Không nên thay co liên tục nếu nguyên nhân nằm ở cách đi ống. Hãy đưa máy về trạng thái an toàn, xả áp, kiểm tra chiều dài, điểm kẹp và khoảng hở. Sau khi điều chỉnh, lắp lại với đầu ống tốt rồi mới đánh giá kết quả. Cách làm theo nguyên nhân giúp tránh thay phụ kiện không cần thiết.
Khi nào nên thay đoạn ống thay vì chỉ cắt lại đầu
Nếu vết xước hoặc biến dạng chỉ nằm ở vài milimet đầu và tuyến còn đủ chiều dài, có thể cắt lại để tạo bề mặt mới. Nhưng nếu ống đã chai cứng, có nhiều vết cọ, bị dập ở nhiều vị trí hoặc chiều dài còn lại sẽ khiến tuyến căng, nên thay cả đoạn. Một đầu nối mới không thể bù cho ống đã xuống cấp trên toàn tuyến.
Khi thay đoạn ống, giữ đúng OD và xem lại vật liệu phù hợp với điều kiện sử dụng. Đường kính giống nhau không có nghĩa mọi loại ống có độ cứng và bán kính uốn giống nhau. Việc chọn ống ảnh hưởng trực tiếp tới lực mà tuyến truyền vào co khi đổi hướng.
Bố trí co trong tủ máy có nhiều bó ống
Trong tủ có nhiều đường khí, nên sắp các co sao cho từng nhánh có thể được nhìn và tháo riêng. Nếu tất cả góc chuyển chồng lên nhau, việc tìm điểm rò hoặc thay một ống sẽ khó hơn. Có thể phân lớp theo hướng đi, chức năng hoặc cụm van để giảm giao cắt giữa các nhánh.
Không bó dây rút quá chặt ngay sát đầu ghim. Điểm giữ quá gần có thể ép ống lệch trục; quá xa lại không kiểm soát được vòng võng. Khoảng đặt kẹp cần dựa trên độ cứng, chiều dài và hướng đi của ống thực tế.
Đổi hướng ở vị trí gần van và xi lanh
Khi co nằm gần van, cần kiểm tra không gian cho đầu cắm điện, bộ giảm âm và thao tác bảo trì van. Khi nằm gần xi lanh, phải tính tới hành trình, khớp gá và chuyển động của ống nếu cổng khí di chuyển cùng cơ cấu. Mục tiêu là giữ đường khí tách khỏi vùng va chạm trong toàn bộ chu kỳ.
Nếu cổng thiết bị ở ngay vị trí cần đổi hướng, co có ren thường gọn hơn việc dùng một đầu nối ren rồi thêm co hai đầu ghim. Ngược lại, nếu điểm đổi hướng nằm cách thiết bị một đoạn, co hai đầu ghim cho phép chọn vị trí góc độc lập với cổng ren.
Bảo trì theo hiện tượng thay vì thay phụ kiện theo định kỳ cứng
Đầu nối không nhất thiết phải thay chỉ vì đã qua một khoảng thời gian cố định. Việc kiểm tra nên dựa trên rò khí, tình trạng ống, độ chắc của mối ghim, rung động và điều kiện môi trường. Những máy tháo lắp ống thường xuyên cần chú ý bề mặt ống nhiều hơn máy có tuyến cố định lâu dài.
Mỗi lần can thiệp nên ghi nhận nguyên nhân: thay do rò, do đổi sơ đồ, do ống hư hay do cần chuyển vị trí. Thông tin này giúp lần bảo trì sau xác định nhanh vấn đề lặp lại và biết nên xử lý phụ kiện hay cách bố trí tuyến.
Nguyên tắc an toàn khi tháo một đầu ghim
Không tháo ống khi tuyến còn áp. Trước tiên cô lập nguồn khí theo quy trình của máy, xả áp còn lại và xác nhận cơ cấu không thể chuyển động bất ngờ. Sau đó mới ấn vòng nhả và rút ống. Với cơ cấu có tải trọng hoặc năng lượng tích trữ, cần tuân thủ quy trình an toàn riêng của thiết bị.
Sau khi lắp lại, cấp khí theo quy trình phù hợp và quan sát từ vị trí an toàn. Nếu mối nối có dấu hiệu bất thường, xả áp trước khi chỉnh sửa. Không giữ tay sát điểm nối để thử bằng cảm giác khi hệ thống đang ở áp suất làm việc.
Vì sao mua hàng tại KDT PHÚ MỸ/TDKMART.COM
KDT PHÚ MỸ cung cấp các cỡ co hai đầu ghim từ 4 đến 16 mm cùng nhiều kiểu đầu nối khí nén khác để phối hợp theo từng vị trí trên máy. Khi lựa chọn, nên chuẩn bị đường kính ngoài của ống, loại ống, hướng cần đổi và hình ảnh vị trí lắp; những thông tin này giúp xác định đúng kiểu nối ngay từ đầu.
Với hai đoạn ống cùng OD cần chuyển hướng, co hai đầu ghim là giải pháp gọn và thuận tiện cho thao tác lắp, tháo. Nếu một phía đi vào cổng ren, cần giảm cỡ hoặc phải cố định qua vách, KDT PHÚ MỸ có thể hỗ trợ chọn sang kiểu đầu nối phù hợp hơn với nhu cầu thực tế.



Co nối nhanh khí nén 2 đầu ghim ống phi 4 mm
Mã sản phẩm: PV-4
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Co nối nhanh khí nén phi 4mm giúp đổi hướng ống khí gọn gàng, kín khí tốt, lắp đặt nhanh, bền bỉ và phù hợp nhiều hệ thống khí nén công nghiệp.

Co nối nhanh khí nén 2 đầu ghim ống phi 6 mm
Mã sản phẩm: PV-6
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Co nối nhanh khí nén phi 6mm 2 đầu ghim ống giúp đổi hướng ống khí nhanh, kín khí tốt, dễ lắp đặt, gọn gàng và phù hợp nhiều hệ thống kỹ thuật.

Co nối nhanh khí nén 2 đầu ghim ống phi 8 mm
Mã sản phẩm: PV-8
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Co nối nhanh khí nén phi 8mm 2 đầu ghim ống giúp đổi hướng ống khí nhanh, kín khí tốt, dễ lắp đặt, bền bỉ và phù hợp nhiều hệ thống kỹ thuật.

Co nối nhanh khí nén 2 đầu ghim ống phi 10 mm
Mã sản phẩm: PV-10
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Co nối nhanh khí nén phi 10mm 2 đầu ghim ống giúp đổi hướng ống khí nhanh, kín khí tốt, dễ lắp đặt, bền bỉ và phù hợp nhiều hệ thống kỹ thuật.
Chính sách lưu ý: Các sản phẩm không đúng nhu cầu khách hàng: Có thể đổi trả lại trong thời gian từ 1 – 3 ngày sau khi mua hàng. Các sản phẩm phải còn đầy đủ hộp/ bao gói. Sản phẩm không bị trầy xước hay đã sử dụng.

Co nối nhanh khí nén 2 đầu ghim ống phi 12 mm
Mã sản phẩm: PV-12
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Co nối nhanh khí nén phi 12mm 2 đầu ghim ống giúp đổi hướng ống khí nhanh, kín khí tốt, dễ lắp đặt, bền bỉ và phù hợp nhiều hệ thống kỹ thuật.

Co nối nhanh khí nén 2 đầu ghim ống phi 14 mm
Mã sản phẩm: PV-14
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Co nối nhanh khí nén phi 14mm 2 đầu ghim ống giúp đổi hướng ống khí nhanh, kín khí tốt, dễ lắp đặt, bền bỉ và phù hợp nhiều hệ thống kỹ thuật.

Co nối nhanh khí nén 2 đầu ghim ống phi 16 mm
Mã sản phẩm: PV-16
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Co nối nhanh khí nén phi 16mm 2 đầu ghim ống giúp đổi hướng ống khí nhanh, kín khí tốt, dễ lắp đặt, bền bỉ và phù hợp nhiều hệ thống kỹ thuật.