


-
-
-
Tổng tiền thanh toán:
-
 Tìm theo thông số:
mm
mm
mm
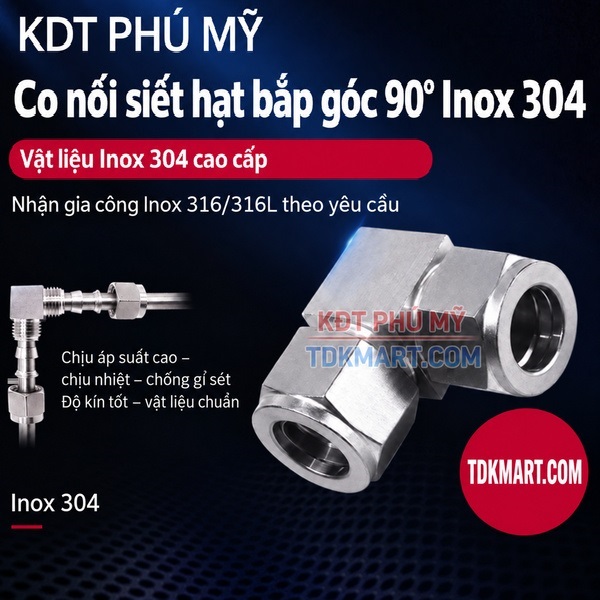
Co nối Inox 304 có 2 đầu siết hạt bắp
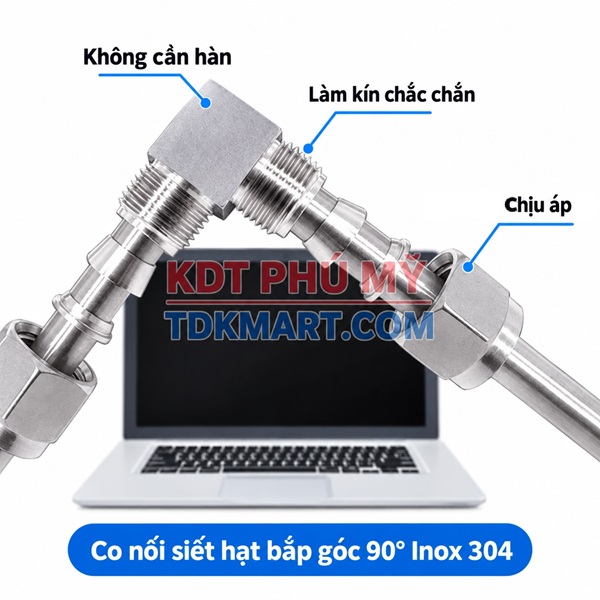
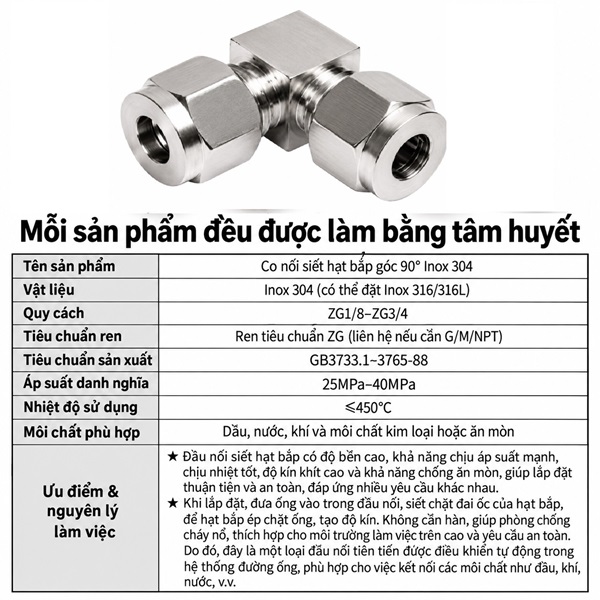
Co nối Inox 304 có 2 đầu siết hạt bắp là nhóm phụ kiện đổi hướng giữa hai đoạn ống cùng đường kính ngoài. Dữ liệu mới nhất trên TDKMART.COM ghi nhận bảy cấu hình phi 4, 6, 8, 10, 12, 14 và 16
Điểm cốt lõi khi chọn không phải chỉ là vật liệu hay hình dạng co. Người dùng phải xác định OD của ống, vị trí góc đổi hướng, khoảng thao tác, tải từ đường ống và kiểu đầu cuối kế tiếp. Hai đầu của nhóm này đều siết hạt bắp; nếu một phía đi vào cổng ren, phải chuyển sang kiểu co có đầu ren phù hợp.
Bảy cấu hình đang hoạt động
| Cỡ ống | Mã bán hàng |
|---|---|
| Phi 4 | PVISHB-4 |
| Phi 6 | PVISHB-6 |
| Phi 8 | PVISHB-8 |
| Phi 10 | PVISHB-10 |
| Phi 12 | PVISHB-12 |
| Phi 14 | PVISHB-14 |
| Phi 16 | PVISHB-16 |
Phi 8 đang hiển thị giá 50.700₫ tại thời điểm thu thập; sáu cấu hình còn lại yêu cầu liên hệ báo giá. Giá và tồn kho có thể thay đổi, nên cần xác nhận lại khi đặt hàng. Nội dung này không dùng các giá trị áp suất hay nhiệt độ cũ vì phần quy đổi đang hiển thị không nhất quán.
Chọn theo đường kính ngoài, không chọn theo cảm giác
Hạt bắp làm việc trên bề mặt ngoài của ống. Vì vậy cỡ phi 4, 6, 8, 10, 12, 14 hoặc 16 cần được hiểu là cỡ OD tương ứng. Đo bằng thước cặp tại nhiều hướng và nhiều điểm gần vị trí cắt giúp phát hiện ống méo, lớp phủ hoặc sai cỡ. Không nên lấy đường kính trong, bề rộng đai ốc hay cỡ ren của thiết bị bên cạnh để suy ra cỡ co.
Ống hệ inch có thể nhìn gần giống một cỡ mét nhưng không mặc nhiên thay thế. Nếu kết quả đo nằm giữa hai cỡ, dừng lựa chọn và kiểm tra tiêu chuẩn ống, dung sai, vật liệu cũng như hồ sơ mua trước đó. Ép một cỡ gần đúng làm hạt bắp ôm không đều và tăng rủi ro rò.
Phân nhóm theo cách bố trí thực tế
Phi 4 và phi 6: nhánh nhỏ, cần kiểm soát biến dạng
Hai cỡ nhỏ phù hợp với đường ống nhỏ gọn khi hệ thống đã được thiết kế cho OD tương ứng. Người lắp cần chú ý dụng cụ cắt, ba via và lực từ tay hoặc kẹp vì đầu ống dễ biến dạng hơn. Phi 4 thường xuất hiện ở bố trí vi mô; phi 6 cho nhánh điều khiển lớn hơn đôi chút, nhưng lựa chọn cuối cùng vẫn phải theo thiết kế lưu lượng và thiết bị.
Phi 8 và phi 10: cân bằng giữa độ gọn và khả năng bảo trì
Cặp này thường được cân nhắc quanh cụm chấp hành, tủ máy hoặc skid nhỏ. Phi 8 thuận lợi cho nhánh gọn; phi 10 cần nhiều không gian hơn nhưng có thể phù hợp tuyến đã quy định OD 10 mm. Không đổi cỡ chỉ vì muốn dùng chung phụ kiện, bởi việc đổi tiết diện tác động đến toàn tuyến.
Phi 12, phi 14 và phi 16: ưu tiên khoảng dụng cụ và gá đỡ
Khi kích thước tăng, vùng thao tác quanh đai ốc và tải cơ học từ ống trở nên đáng chú ý hơn. Phi 14 cần được phân biệt cẩn thận với các cỡ inch gần nó. Phi 16 thường nằm ở tuyến lớn hơn nên việc cố định nhánh, căn tâm và thử kín theo từng phía giúp tìm lỗi rõ ràng hơn.
Ảnh hưởng của co đến đường đi của ống
Co tạo chuyển hướng vuông góc tại một điểm xác định. So với việc uốn gấp ống, cách này cho hình học rõ và dễ tháo từng nhánh, nhưng cần thêm chiều dài lắp của thân co cùng khoảng rút ống. Bản vẽ nên thể hiện đường tâm, mặt phẳng của góc co, vị trí gá đỡ và vùng thao tác của dụng cụ.
Không dùng co như một cơ cấu kéo nắn hai đoạn ống. Nếu tháo đai ốc mà ống bật sang vị trí khác, đó là dấu hiệu tuyến đang chứa ứng suất lắp. Cần sửa gá đỡ hoặc hình học trước khi ghép lại; tăng lực siết không loại bỏ mô-men đang tác động lên thân co.
Khi nào cần chuyển sang kiểu phụ kiện khác?
| Nhu cầu | Kiểu nên xem xét | Lý do |
|---|---|---|
| Hai đoạn cùng cỡ và đổi hướng | Co hai đầu hạt bắp | Đúng chức năng của nhóm này |
| Hai đoạn cùng phương | Đầu nối thẳng hai đầu hạt bắp | Không cần tạo góc |
| Một đầu vào van hoặc thiết bị | Co hạt bắp – ren ngoài hoặc ren trong | Cần cổng ren xác định |
| Tách một tuyến thành hai nhánh | Đầu nối chữ T | Cần ba cửa |
| Hai đoạn khác OD | Đầu nối giảm đúng cặp cỡ | Không ép hai cỡ vào một đầu |
Quy trình xác nhận trước khi đặt hàng
- Ghi rõ OD của từng đoạn ống, vật liệu ống và chiều dày nếu có hồ sơ.
- Đánh dấu vị trí đổi hướng trên bản vẽ hoặc ảnh đo hiện trường.
- Xác nhận hai đầu đều là ống; nếu có cổng ren phải ghi chuẩn ren và kích thước riêng.
- Kiểm tra khoảng giữ thân co, quay dụng cụ và rút ống khi bảo trì.
- Đối chiếu mã PVISHB theo bảng cỡ.
- Thống nhất phương pháp thử kín và giới hạn vận hành từ hồ sơ của toàn hệ thống.
Lắp đúng để hạt bắp làm việc đồng đều
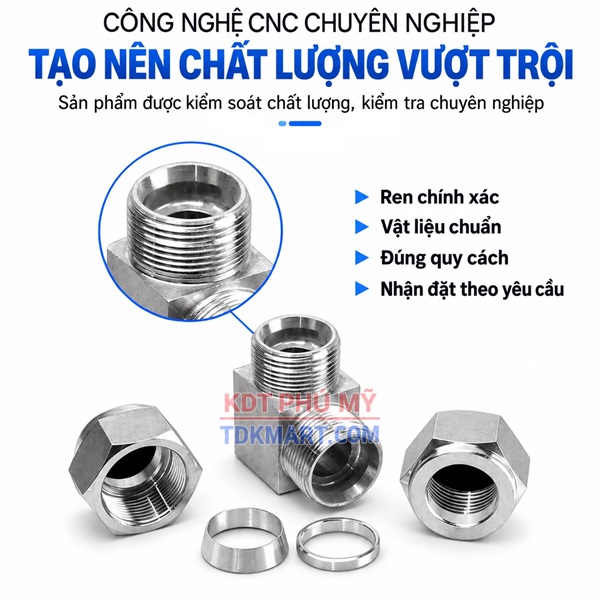
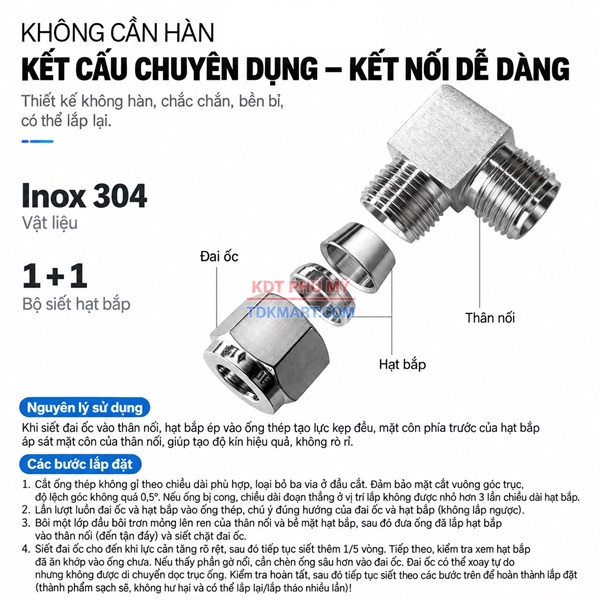
Cô lập năng lượng, cắt đầu ống vuông, xử lý sạch ba via và bảo đảm bề mặt không có vết xước sâu tại vùng siết. Luồn các chi tiết đúng thứ tự, đưa ống thẳng trục vào thân co và định hướng hai nhánh trước khi tạo lực siết. Giữ thân co bằng dụng cụ thích hợp để không truyền mô-men sang ống hoặc thiết bị bên cạnh.
Không đưa ra một số vòng siết chung cho mọi trường hợp khi nhà bán hàng chưa công bố hướng dẫn riêng. Tình trạng ống, vật liệu, độ dày và việc chi tiết đã từng lắp hay chưa đều có thể thay đổi cách thao tác. Nếu có tài liệu kèm lô hàng, tài liệu đó phải được ưu tiên.
Kiểm tra kín theo hai đầu độc lập
Sau lắp, tăng năng lượng theo quy trình an toàn của cơ sở và kiểm tra từng đầu. Chọn chất dò phù hợp với lưu chất; không dùng tay để dò rò và không đứng trực diện mối ghép. Việc đánh dấu vị trí đai ốc trước khi chạy thử giúp nhận biết chuyển động bất thường do rung hoặc tuyến kéo.
Nếu có rò, xả năng lượng rồi kiểm tra cỡ ống, độ tròn, vết cắt, ba via, chiều sâu đưa ống, đồng tâm, tình trạng hạt bắp và tải từ gá đỡ. Không liên tục siết thêm khi chưa biết nguyên nhân. Một mối ghép kín tạm thời nhưng chịu lực lệch vẫn có thể tái phát lỗi.
Bảng chọn nhanh theo bối cảnh
| Cỡ | Hướng đánh giá nổi bật | URL |
|---|---|---|
| Phi 16 | tuyến cấp lưu lượng lớn và bán kính bố trí | Xem cấu hình 16 mm |
| Phi 14 | cải tạo tuyến ống khi kích thước trung gian đã có sẵn | Xem cấu hình 14 mm |
| Phi 12 | đấu nối quanh cụm van và thiết bị có mật độ vừa | Xem cấu hình 12 mm |
| Phi 10 | đi ống gọn trong tủ máy và cụm tự động hóa | Xem cấu hình 10 mm |
| Phi 8 | chuyển hướng gần cơ cấu chấp hành, ưu tiên tháo bảo trì | Xem cấu hình 8 mm |
| Phi 6 | giảm lực tác động lên mối ghép ở nhánh điều khiển | Xem cấu hình 6 mm |
| Phi 4 | bố trí vi mô cho nhánh đo và không gian rất hẹp | Xem cấu hình 4 mm |
Đường dẫn sang nhóm dùng phối hợp
Khi cần chia nhánh, có thể đối chiếu đầu nối chữ T ba đầu hạt bắp phi 12 như một ví dụ về chức năng chữ T. Khi đi vào cổng thiết bị, xem co một đầu siết ống 12 và một đầu ren ngoài 1/4 để hiểu loại hình kết nối khác. Mỗi trường hợp phải chọn lại đúng OD và đúng ren, không suy rộng thông số từ ví dụ.
Các lỗi lựa chọn cần loại bỏ
- Nhầm OD của ống với ID hoặc cỡ ren.
- Dùng phi gần nhất vì không có thước đo tại chỗ.
- Chọn hai đầu hạt bắp trong khi một phía là cổng ren.
- Không chừa hành trình rút ống và khoảng quay dụng cụ.
- Kéo hai ống lệch tâm vào co rồi siết để giữ.
- Bỏ qua gá đỡ, khiến rung của tuyến truyền thẳng vào mối ghép.
- Dùng thông số áp suất hoặc nhiệt độ chưa được xác nhận cho lô hàng.
Bảo trì và thay thế
Trong lần dừng máy, kiểm tra vết rò, cặn, đổi màu, dấu cọ xát, vết xoay đai ốc, biến dạng ống và tình trạng gá đỡ. Khi tháo, ghi nhận phía phát sinh vấn đề trước khi làm sạch. Không mặc nhiên tái sử dụng hạt bắp đã biến dạng; cần tuân theo hướng dẫn kỹ thuật áp dụng tại cơ sở và tài liệu của lô hàng.
Nếu thay từ size này sang size khác, xem đó là thay đổi thiết kế đường ống chứ không phải đổi phụ kiện đơn lẻ. Cần rà lại tổn thất, thiết bị đầu cuối, kẹp ống, khoảng bố trí và các chi tiết trên toàn nhánh. Cách làm này ngăn việc tạo ra một đoạn chuyển cỡ không kiểm soát chỉ để giải quyết khó khăn cục bộ.
Cách đọc một góc co trên bản vẽ và tại hiện trường
Trên bản vẽ, một góc 90° có thể trông đơn giản nhưng ngoài thực tế còn có chiều dài thân co, đai ốc, đoạn ống thẳng cần thiết và vùng đặt dụng cụ. Nên ghi kích thước từ mốc cố định đến đường tâm ống, thay vì chỉ đo khoảng cách giữa hai đầu cắt. Làm như vậy giúp người thi công xác định đúng vị trí cắt và không phải kéo ống để bù sai số.
Khi khảo sát hệ thống cũ, chụp ảnh theo hai phương vuông góc, đặt thước chuẩn trong ảnh và ghi rõ hướng dòng nếu thông tin đó ảnh hưởng quy trình cô lập. Đo cả khoảng từ co đến kẹp ống gần nhất. Một kẹp quá xa có thể khiến đoạn ống hoạt động như đòn bẩy; một kẹp quá sát có thể làm mất khoảng rút ống.
Ba tình huống phải dừng và xác minh thêm
Không xác định được tiêu chuẩn ống
Nếu thước cặp cho kết quả không trùng các cỡ mét đang có, không nên làm tròn về cỡ gần nhất. Cần tra hồ sơ vật tư, ký hiệu trên ống hoặc hỏi đơn vị đã lắp trước đó. Đây là bước ngăn nhầm lẫn giữa hệ mét, hệ inch và ống có lớp phủ.
Một đầu tuyến kết thúc bằng cổng ren
Khi gặp van, bộ lọc, đồng hồ hoặc thân thiết bị, hãy đọc chuẩn ren và cỡ ren riêng. Co hai đầu hạt bắp không thể thay vai trò của co hạt bắp–ren. Ghép thêm nhiều chi tiết nối tiếp có thể làm cụm dài hơn, khó gá đỡ hơn và tạo thêm điểm phải thử kín.
Đường ống đang bị kéo lệch
Nếu phải dùng lực tay mới đưa ống tới vị trí co, hình học tuyến chưa đúng. Cần kiểm tra điểm gá, chiều dài cắt và hướng của thiết bị. Mối ghép hạt bắp nên giữ kín trên ống đã căn, không nên chịu nhiệm vụ duy trì một sai lệch lắp đặt.
Phân biệt lựa chọn kỹ thuật với dữ kiện thương mại
Mã hàng, model, tình trạng và giá giúp đặt đúng sản phẩm, nhưng không thay thế việc xác minh điều kiện làm việc. Vật liệu Inox 304 là dữ kiện đã công bố; khả năng tương thích với lưu chất cụ thể, giới hạn vận hành, yêu cầu vệ sinh hoặc hồ sơ chứng nhận cần được xác nhận cho lô hàng và hệ thống thực tế trước khi duyệt.
Ngược lại, kỹ sư không nên thay đổi cỡ ống chỉ vì một size đang có giá hiển thị. Phi 8 có giá công khai tại thời điểm thu thập, nhưng điều đó không làm nó trở thành phương án thay cho phi 6, 10 hay cỡ khác. Sai OD là sai giao diện cơ khí, không phải khác biệt có thể xử lý bằng cách siết thêm.
Kịch bản kiểm tra sau lần chạy đầu tiên
Sau khi thử kín tĩnh đạt yêu cầu, theo dõi mối ghép ở trạng thái vận hành bình thường từ vị trí an toàn. Chú ý rung của ống, chuyển động tương đối giữa co và gá, thay đổi nhiệt của khu vực cùng dấu ẩm hoặc cặn. Ghi lại thời điểm quan sát và điều kiện máy để lần kiểm tra sau có cơ sở so sánh.
Nếu dấu đánh dấu trên đai ốc thay đổi, không kết luận ngay rằng đai ốc tự lỏng. Có thể thân co đang bị đường ống xoay, kẹp bị dịch chuyển hoặc thao tác bảo trì ở thiết bị kế bên đã tác động vào tuyến. Phân tích nguyên nhân theo chuỗi tải giúp tránh sửa triệu chứng.
Gợi ý chuẩn hóa mã trong kho
Có thể lưu mã nội bộ theo cấu trúc loại co – vật liệu – kiểu đầu – OD, đồng thời giữ nguyên mã PVISHB của nhà bán hàng trong cột đối chiếu. Nhãn ngăn kho nên nêu rõ “hai đầu hạt bắp, cùng cỡ”, tránh đặt chung với co một đầu ren có hình dáng gần giống.
Khi nhận hàng, kiểm theo số lượng, cỡ ghi trên chứng từ, mã, model, ngoại quan và sự đầy đủ của từng bộ phận. Nếu bao bì nhiều size được mở cùng lúc, tách khay theo cỡ trước khi đưa ra khu vực lắp. Biện pháp đơn giản này giảm nguy cơ lấy nhầm phi 10 với phi 12 hoặc phi 14 với phi 16 trong điều kiện thiếu sáng.
Checklist bàn giao cho đội thi công
- Đúng tên sản phẩm và đúng cỡ OD trên phiếu.
- Mã PVISHB khớp với cấu hình đã duyệt.
- Hai đầu ống sạch, tròn, cắt vuông và không có ba via.
- Co được định hướng trước khi siết; tuyến không đẩy hoặc kéo thân co.
- Có đủ không gian tháo và điểm gá đỡ không truyền rung bất lợi.
- Kế hoạch thử kín nêu rõ phương pháp, người phụ trách và điều kiện an toàn.
Biên bản bàn giao nên ghi cỡ OD đã đo, mã co đã lắp và kết quả kiểm kín tại từng phía. Nếu có thay đổi so với bản vẽ, cập nhật lại vị trí gá đỡ và hướng tuyến để lần bảo trì tiếp theo không phải đo lại từ đầu. Hồ sơ ngắn nhưng chính xác giúp tránh đặt nhầm cỡ khi cần vật tư thay thế.
Kết luận: dải phi 4–16 cung cấp bảy lựa chọn cho các tuyến ống cùng cỡ cần đổi hướng. Quyết định đúng bắt đầu từ phép đo OD và hình học lắp, sau đó mới chọn mã. Phi 4/6 thiên về bố trí nhỏ; phi 8/10 thường cần cân bằng độ gọn với bảo trì; phi 12/14/16 đòi hỏi chú ý hơn đến khoảng dụng cụ và tải của đường ống. Nếu có ren, giảm cỡ hoặc chia nhánh, nên chuyển sang đúng kiểu phụ kiện thay vì ghép tạm.
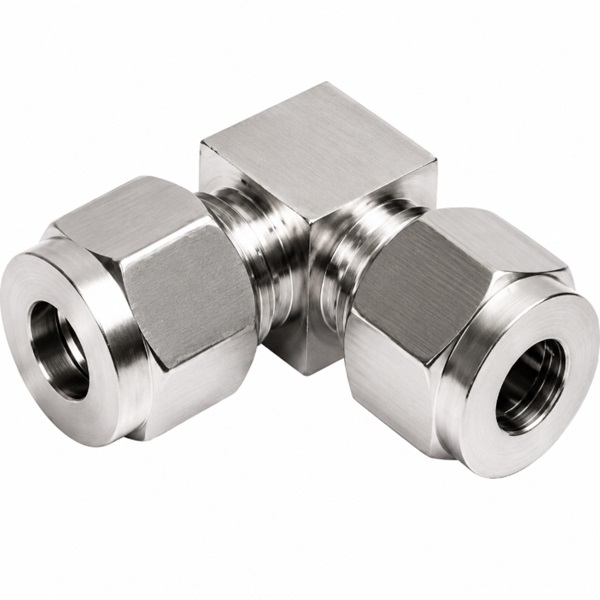

Co nối Inox 304 có 2 đầu siết hạt bắp ống phi 4
Mã sản phẩm: PVISHB-4
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Co nối Inox 304 PVISHB-4, model PVISHB-4, đổi hướng giữa hai ống OD 4 mm.

Co nối Inox 304 có 2 đầu siết hạt bắp ống phi 6
Mã sản phẩm: PVISHB-6
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Co nối Inox 304 PVISHB-6, model PVISHB-6, đổi hướng giữa hai ống OD 6 mm.

Co nối Inox 304 có 2 đầu siết hạt bắp ống phi 8
Mã sản phẩm: PVISHB-8
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Co nối Inox 304 PVISHB-8, model PVISHB-8, đổi hướng giữa hai ống OD 8 mm.

Co nối Inox 304 có 2 đầu siết hạt bắp ống phi 10
Mã sản phẩm: PVISHB-10
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Co nối Inox 304 PVISHB-10, model PVISHB-10, đổi hướng giữa hai ống OD 10 mm.

Co nối Inox 304 có 2 đầu siết hạt bắp ống phi 12
Mã sản phẩm: PVISHB-12
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Co nối Inox 304 PVISHB-12, model PVISHB-12, đổi hướng giữa hai ống OD 12 mm.

Co nối Inox 304 có 2 đầu siết hạt bắp ống phi 14
Mã sản phẩm: PVISHB-14
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Co nối Inox 304 PVISHB-14, model PVISHB-14, đổi hướng giữa hai ống OD 14 mm.

Co nối Inox 304 có 2 đầu siết hạt bắp ống phi 16
Mã sản phẩm: PVISHB-16
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Co nối Inox 304 PVISHB-16, model PVISHB-16, đổi hướng giữa hai ống OD 16 mm.