-
-
-
Tổng tiền thanh toán:
-
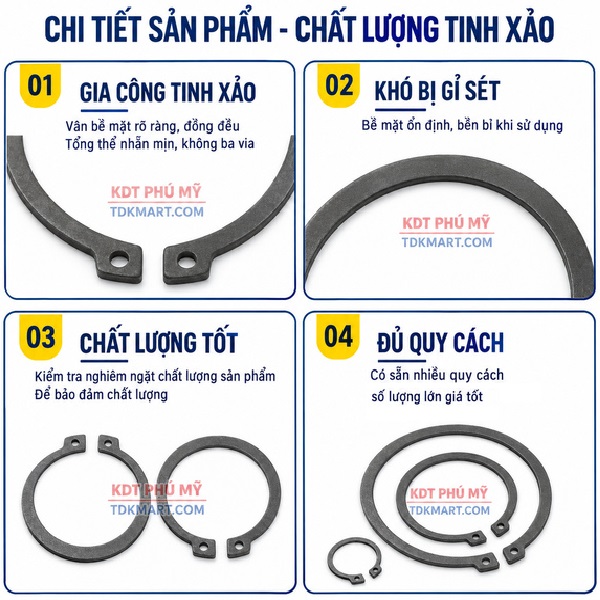
Phe gài


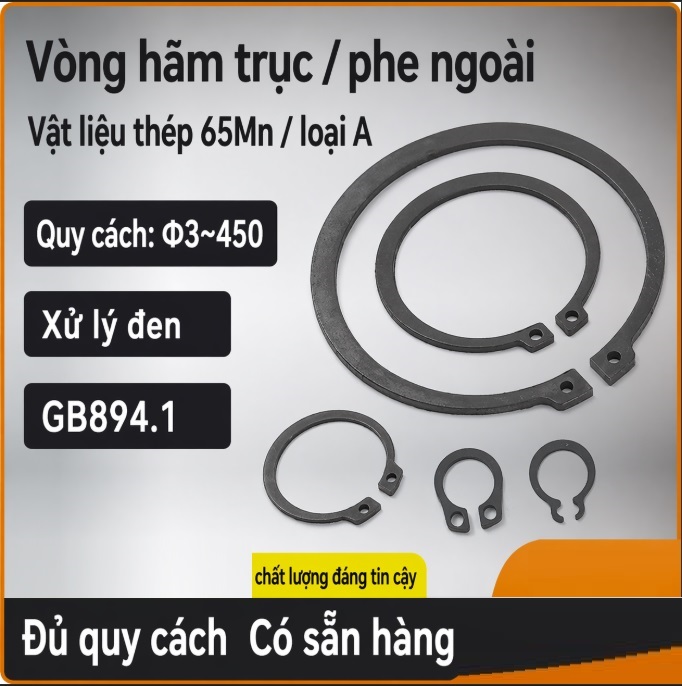
Phe cài, còn gọi là phe gài hoặc vòng hãm, là chi tiết dùng để giữ các bộ phận máy tại vị trí chặn, hạn chế dịch chuyển theo phương dọc trục. Các mẫu thép 65Mn ở đây gồm phe lắp ngoài trục và phe lắp trong lỗ, được chọn theo vị trí giữ, kích thước danh nghĩa và chiều dày.
Một vòng nhỏ có thể nằm sát bạc đạn, bánh răng hoặc bạc lót, nhưng vai trò của nó cần được xác định theo cấu tạo máy. Trước khi tìm cỡ, hãy xem bộ phận cần giữ nằm trên trục hay bên trong vỏ. Phân biệt đúng từ bước này giúp tránh nhầm hai loại phe có hình dáng gần nhau nhưng cách lắp khác nhau.
Hai kiểu phe cài và vị trí sử dụng
Phe ngoài làm việc tại rãnh trên bề mặt trục. Phe trong nằm ở rãnh phía trong lỗ của vỏ máy. Cả hai đều tạo điểm chặn, nhưng vòng ngoài được mở để đưa qua trục, còn vòng trong được thu để đi vào lỗ trước khi nhả tại rãnh.
| Nhóm phe | Vị trí giữ | Dải đã xác nhận | Chọn quy cách |
|---|---|---|---|
| Phe ngoài | Rãnh ngoài trục | 79 cỡ; trục 3–200 mm; dày 0,4–3 mm | Phe chặn trục thép 65Mn |
| Phe trong | Rãnh bên trong lỗ | 79 cỡ; lỗ 8–200 mm; dày 0,6–3 mm | Phe chặn lỗ thép 65Mn |
Hai dải trên gồm các cỡ cụ thể, không phải mọi đường kính nằm giữa số nhỏ nhất và lớn nhất đều có mẫu tương ứng. Khi đã biết kiểu phe, hãy tra đúng nhóm rồi đối chiếu đường kính danh nghĩa và chiều dày của từng sản phẩm.
Nhận biết điểm chặn trước khi đo kích thước
Chi tiết nằm trên một trục
Nếu bạc, vòng trong ổ bi hoặc bộ phận truyền động cần được giữ tại một rãnh ngoài trục, kiểm tra kiểu phe ngoài mà thiết kế sử dụng. Phanh chặn trục hay phe gài cốt là những tên thường gặp của loại này. Không lấy vòng đang nằm trong vỏ để thay chỉ vì nó có cùng con số kích thước.
Chi tiết được giữ bên trong vỏ
Nếu điểm chặn nằm trong lòng lỗ, cần xác nhận kiểu phe trong và vị trí rãnh so với chi tiết được giữ. Phanh lỗ có thể nằm khá sâu, nên đôi khi chỉ nhìn thấy phần tai trước khi tháo. Hãy kiểm tra toàn cụm hoặc hồ sơ phụ tùng thay vì đoán quy cách từ phần vòng lộ ra.
Một cụm có cả hai vị trí
Một bộ máy có thể dùng phe ngoài cho phần lắp trên trục và phe trong cho phần lắp trong vỏ. Khi tháo đồng thời, để riêng từng mẫu theo vị trí. Cùng nằm trong một cụm không có nghĩa hai vòng phải cùng cỡ, cùng chiều dày hoặc dùng chung một hướng thao tác kìm.
Đọc quy cách mà không nhầm các đường kính
Tên sản phẩm trong hai dải này được ghi theo kích thước danh nghĩa × chiều dày, đơn vị mm. Với phe trục, số đầu là cỡ trục. Với phe lỗ, số đầu là cỡ lỗ. Đường kính trong và ngoài của vòng rời là các số đo bổ sung, được dùng để kiểm tra mẫu trước khi lắp.
Chẳng hạn, cùng ghi số 8 nhưng mẫu ngoài trục là 8×0,8 mm, còn mẫu trong lỗ là 8×0,6 mm. Ngoài sự khác nhau về chiều dày, hai vòng còn có kích thước trong và ngoài riêng. Vì vậy, một yêu cầu chỉ ghi “phe 8” chưa xác định được phụ tùng cần dùng.
| Kiểu phe | Quy cách | Trong vòng rời | Ngoài vòng rời |
|---|---|---|---|
| Phe trục | 8×0,8 mm | 7,4 mm | 9,38 mm |
| Phe lỗ | 8×0,6 mm | 7 mm | 8,7 mm |
| Phe trục | 50×2 mm | 45,8 mm | 54 mm |
| Phe lỗ | 50×2 mm | 47,5 mm | 54,2 mm |
Ở cỡ 50 mm, cả hai mẫu đều dày 2 mm nhưng số đo vòng vẫn khác nhau. Điều đó cho thấy ngay cả khi trùng kích thước danh nghĩa và chiều dày, phe trục và phe lỗ cũng không thể mặc nhiên thay lẫn. Trước hết phải đúng kiểu chặn, sau đó mới kiểm tra số đo chi tiết.
Những dữ liệu cần có để chọn đúng vòng hãm
| Dữ liệu | Cần xác định | Dùng để làm gì? |
|---|---|---|
| Vị trí chặn | Trên trục hoặc trong lỗ | Phân biệt phe ngoài với phe trong |
| Cỡ danh nghĩa | Đường kính trục hoặc lỗ tương ứng | Tra cỡ sản phẩm |
| Chiều dày | Bề dày vòng theo quy cách yêu cầu | Đối chiếu với rãnh và mẫu cần thay |
| Rãnh giữ | Kích thước, vị trí và tình trạng thực tế | Kiểm tra khả năng lắp đúng |
| Phần tựa | Chi tiết nào tì vào vòng và đã về đúng chỗ chưa | Kiểm tra cả cụm thay vì chỉ xem riêng phe |
| Điều kiện sử dụng | Tải, chuyển động và môi trường của thiết bị | Xác nhận yêu cầu làm việc và bề mặt |
Đường kính và chiều dày giúp tìm đúng quy cách, còn rãnh cùng phần tựa quyết định vòng có thể ngồi và làm việc đúng vị trí hay không. Nếu một trong các phần này đã hỏng, đổi sang phe mới chỉ giải quyết được phụ tùng rời, không sửa được lỗi của trục hoặc vỏ.
Cách xử lý khi còn hoặc đã mất mẫu cũ
Mẫu còn nguyên và biết rõ vị trí lắp
Đối chiếu vòng với thông tin phụ tùng của máy, kiểm tra chiều dày và xem lại bề mặt làm việc. Khi đo đường kính vòng rời, không dùng kìm giữ nó ở trạng thái đang mở hoặc đang thu. Một mẫu đã qua thao tác sai có thể biến dạng, làm kết quả đo khác so với quy cách ban đầu.
Chỉ còn một vòng méo hoặc mảnh gãy
Giữ lại mẫu để nhận dạng hình dáng và phần tai, nhưng đừng dùng riêng số đo của nó để chốt cỡ. Xác minh thêm trục hoặc lỗ, chiều dày yêu cầu và vị trí rãnh. Ảnh chụp cả điểm lắp thường cho thêm thông tin hữu ích về loại phe so với một ảnh chỉ có mảnh vòng trên bàn.
Không còn phụ tùng để đối chiếu
Tìm bản ghi bảo trì hoặc bản vẽ của cụm, rồi kiểm tra các kích thước tại máy. Không chọn theo tên loại máy hoặc cỡ của ổ bi gần đó. Nếu công việc cần độ chính xác cao, dùng phương pháp đo phù hợp thay vì ước lượng bằng thước đặt cạnh một vùng khó tiếp cận.
Rãnh phe và mặt tựa cần được kiểm tra cùng nhau
Vòng chặn tạo điểm giữ khi đã nằm đúng trong rãnh. Đường kính đáy rãnh, bề rộng và vị trí của rãnh phải theo thiết kế. Không lấy đường kính trong hoặc ngoài của một vòng chưa lắp để tự tính toàn bộ kích thước gia công, cũng không sửa rãnh theo một mẫu có sẵn mà chưa kiểm tra yêu cầu kỹ thuật.
Trước khi gài, xem chi tiết phía trong đã về hết vai hay chưa. Một bạc lắp dở có thể che mép rãnh, khiến phe chỉ bám được một đoạn. Nếu có vòng đệm hoặc bạc cách, kiểm tra đủ số lượng và đúng thứ tự. Vòng không thể ngồi phẳng nếu bị một thành phần khác ép lệch ngay từ bước ráp.
Dấu sứt, mòn hoặc vết cạy tại mép rãnh cần được xem xét khi sửa chữa. Đặc biệt sau một lần tuột phe, nên kiểm tra nguyên nhân trước khi lắp vòng thay thế. Gài một vòng lớn hơn hoặc dày hơn không phải cách xử lý mặc định cho phần trục hay vỏ đã hỏng.
Thép 65Mn và những yêu cầu cần xác nhận riêng
Vật liệu của hai nhóm đang giới thiệu là thép 65Mn. Khi chuẩn bị bộ phụ tùng, ghi vật liệu cùng quy cách để tránh nhầm với vòng bằng vật liệu khác. Tên thép không thay thế cho hồ sơ của một sản phẩm cụ thể về độ cứng, xử lý bề mặt hoặc điều kiện làm việc.
Màu tối của vòng không cho biết đó là lớp phủ gì hay mức chống ăn mòn đến đâu. Với điểm lắp có nước, hơi ẩm, chất tẩy rửa hoặc hóa chất, cần kiểm tra yêu cầu bề mặt trước khi dùng. Không coi phe thép 65Mn là phe inox và không suy khả năng sử dụng trong môi trường đặc biệt chỉ từ vẻ ngoài.
Khi máy có yêu cầu tải hoặc tốc độ xác định, phải dùng dữ liệu phù hợp với vòng và cả mối lắp. Cùng cỡ danh nghĩa chưa đủ để áp thông số chịu tải của một loại khác. Phần rãnh, vật liệu trục hoặc vỏ và cách chi tiết tì vào phe đều cần được kiểm tra.
Chọn dụng cụ theo loại phe và khoảng thao tác
Kìm phe có chức năng mở vòng ngoài hoặc thu vòng trong. Với dụng cụ chuyển đổi được hai chế độ, kiểm tra đúng chế độ trước khi đưa vào tai phe. Chấu phải vừa và giữ chắc cả hai bên; không dùng đầu mòn hoặc cố ép một chấu không vừa vào lỗ tai.
Đầu thẳng hay đầu cong phụ thuộc đường tiếp cận của vị trí lắp. Có nơi rãnh ở sát mặt đầu, có nơi nằm sau một bậc hoặc sâu trong vỏ. Cần đủ chỗ cho cả chấu và cán kìm hoạt động, không chỉ đủ khoảng để đặt riêng vòng vào. Nếu dụng cụ bị cản, điều chỉnh phương án tháo lắp thay vì bẻ phe để luồn.
Trước khi tác động lên vòng, cô lập thiết bị theo quy trình an toàn và kiểm soát các chi tiết có thể rơi hoặc trượt khi bỏ điểm chặn. Đeo kính bảo hộ, giữ tư thế có thể điều khiển lực trên kìm. Không dùng tay kéo thêm một tai khi đầu dụng cụ đang bám lệch.
Trình tự thay phe cài trong công việc bảo trì
- Ghi nhận trước khi tháo: xác định kiểu phe, vị trí và những chi tiết đang được giữ; đánh dấu thứ tự các phần lấy ra.
- Kiểm tra sau khi tháo: quan sát vòng cũ, tai, mặt vòng và rãnh để tìm dấu mòn, cong hoặc hư hại.
- Đối chiếu phụ tùng thay: xác nhận nhóm trong/ngoài, cỡ danh nghĩa, chiều dày và vật liệu trước khi đưa tới máy.
- Chuẩn bị chỗ gài: làm sạch vùng lắp và đưa các chi tiết liên quan về đúng mặt tựa theo cấu tạo thiết bị.
- Lắp bằng dụng cụ phù hợp: mở hoặc thu vừa đủ, đưa vòng tới rãnh rồi nhả lực có kiểm soát.
- Kiểm tra hoàn tất: xem toàn chu vi, độ phẳng và phần bị chặn; khôi phục che chắn sau khi đã xác nhận tình trạng lắp.
Không cần kéo vòng mở rộng hơn mức đi qua trục hoặc bóp thu nhiều hơn mức đi vào lỗ. Tác động quá mức có thể làm vòng mất hình dạng ban đầu. Nếu phe mắc trong lúc di chuyển, giảm lực và xem lại đường lắp, tránh xoay cưỡng bức khi hai tai đang chịu lực dụng cụ.
Nhận ra lỗi từ biểu hiện tại điểm chặn
| Biểu hiện | Phần cần xem lại | Cách xử lý ban đầu |
|---|---|---|
| Vòng kênh sau nhả kìm | Rãnh bị che, còn chất bẩn, sai chiều dày hoặc vòng cong | Tháo kiểm tra, không gõ ép xuống |
| Một đoạn chưa nằm trong rãnh | Đường đưa vòng, mép rãnh và vật cản tại vùng khuất | Quan sát đủ chu vi trước khi ráp tiếp |
| Chi tiết vẫn xê dịch bất thường | Thứ tự phần đệm, mặt vai, độ mòn và vị trí vòng | Kiểm tra cả cụm, không chèn thêm phe theo cảm tính |
| Kìm thường tuột ở tai | Độ vừa của chấu, tình trạng lỗ tai và góc cầm | Dừng điều chỉnh dụng cụ hoặc thay vòng hư |
| Phe mới nhanh bị cong | Lực tì lệch, thao tác ép lắp và tình trạng rãnh | Tìm nguyên nhân trước khi thay lần nữa |
Các dấu hiệu trên giúp xác định chỗ cần kiểm tra, không đủ để kết luận ngay một nguyên nhân duy nhất. Ví dụ, cụm bị rơ có thể liên quan tới phần đệm hoặc mặt vai chứ không chỉ do phe. Sau khi khắc phục, kiểm tra lại điểm giữ theo yêu cầu của thiết bị trước khi đưa máy hoạt động.
Phe cài khác gì với vòng đệm và chi tiết truyền động?
Vòng hãm gài tại một vị trí giữ được thiết kế, còn vòng đệm có nhiệm vụ riêng trong mối lắp. Nếu bộ máy sử dụng vòng đệm, phải giữ đúng loại và thứ tự của nó. Không thay vòng đệm bị thiếu bằng cách thêm một phe, cũng không đặt vòng đệm vào rãnh rồi coi như điểm chặn tương đương.
Đối với phần đệm phẳng, đối chiếu vòng đệm phẳng theo cấu tạo của cụm. Sự xuất hiện của một vòng đệm không có nghĩa có thể tự thêm hoặc bỏ nó khi thay phe. Mọi thay đổi cần dựa vào thiết kế hoặc yêu cầu sửa chữa đã xác định.
Phe cũng không thay cho then hoặc chốt truyền lực quay. Một bánh răng có thể cần cả phần truyền mômen và phần chặn dọc trục, mỗi chi tiết làm một việc khác nhau. Khi tìm vật tư cho nhiều vị trí trên cùng máy, có thể đối chiếu thêm phụ kiện kim khí theo đúng công dụng của từng phần.
Sắp xếp bộ vòng hãm để dễ kiểm soát khi sửa máy
Trước hết tách phe trong và phe ngoài, sau đó chia theo kích thước danh nghĩa cùng chiều dày. Không trộn các vòng cùng màu hoặc đặt chung những cỡ gần nhau mà thiếu nhãn. Khi chia số lượng từ bao lớn, thông tin quy cách phải đi cùng từng phần hàng đã lấy ra.
Với một đợt sửa nhiều cụm, chuẩn bị khay theo vị trí máy và để riêng phụ tùng cũ với vòng mới. Bản ghi tháo lắp nên đi cùng bộ chi tiết nếu công việc chuyển ca. Cách làm này giúp người ráp kiểm tra phần nào còn thiếu, thay vì phải đoán thứ tự sau khi các vòng đã bị gom lẫn.
Cất phe ở nơi khô, sạch và tránh bị vật nặng đè cong. Khi lấy khỏi túi, chú ý không để tai mắc vào một phụ tùng khác rồi bị kéo lệch. Trước lúc lắp, xem lại tình trạng thực tế; một vòng đúng cỡ nhưng nứt, cong hoặc rỗ không nên được coi là phụ tùng thay mới nguyên vẹn.
Chuẩn bị thông tin khi hỏi mua phe cài
Yêu cầu rõ nhất gồm loại phe, cỡ trục hoặc lỗ, chiều dày, vật liệu thép 65Mn và số lượng. Nếu còn nghi ngờ về mẫu, gửi ảnh toàn vòng cùng vị trí làm việc và các số đo đã kiểm tra. Nêu rõ số nào đo trên vòng rời, số nào là đường kính danh nghĩa để việc đối chiếu không bị nhầm.
Nếu đang chuẩn bị một bộ bảo trì, tách từng quy cách thành một dòng thay vì ghi chung “nhiều cỡ”. Khi vòng cũ đã méo hoặc thiếu một phần, thông báo tình trạng đó để không dùng số đo sai lệch làm chuẩn. Với yêu cầu đặc biệt về môi trường hoặc khả năng giữ, cần có dữ liệu kỹ thuật tương ứng trước khi chọn.
Câu hỏi về phe gài và vòng chặn
Phe cài và phe gài có phải hai loại khác nhau?
Đây là hai cách gọi thường dùng cho nhóm vòng giữ. Muốn xác định đúng phụ tùng vẫn phải phân biệt kiểu lắp trên trục hay trong lỗ, rồi đối chiếu kích thước và chiều dày.
Chỉ biết đường kính danh nghĩa đã mua đúng phe chưa?
Chưa đủ. Cùng một số danh nghĩa có thể có phe ngoài và phe trong với hình dạng hoặc bề dày khác. Cần thêm loại vòng, chiều dày và yêu cầu rãnh của vị trí sử dụng.
Vòng đã vào một phần rãnh có dùng được không?
Phải kiểm tra để toàn bộ phần làm việc ngồi đúng chỗ. Không vận hành máy với hy vọng vòng tự co hoặc nở vào phần còn thiếu.
Có nên nắn vòng cũ rồi dùng tiếp khi đã bị cong?
Không xem vòng cong là mẫu thay thế đạt yêu cầu. Cần xác định nguyên nhân hư, kiểm tra điểm lắp và dùng phụ tùng nguyên vẹn phù hợp.
Cứ tăng chiều dày là tăng độ chắc của điểm giữ?
Chiều dày phải phù hợp với rãnh và thiết kế. Vòng dày hơn không tự xử lý được rãnh mòn, phần tựa lệch hoặc một cụm đang thiếu chi tiết.
Có thể suy tải làm việc từ vật liệu thép 65Mn không?
Không. Khả năng làm việc cần dữ liệu của vòng cụ thể, rãnh, phần trục hoặc vỏ và điều kiện vận hành. Tên vật liệu không thay cho những thông số đó.
Vì sao mua hàng tại KDT PHÚ MỸ/TDKMART.COM
KDT PHÚ MỸ hỗ trợ đối chiếu phe trong, phe ngoài và quy cách theo mẫu hoặc thông tin khách cung cấp. Hai nhóm thép 65Mn có dải kích thước riêng, thuận tiện chọn từng cỡ thay thế hoặc chuẩn bị bộ phụ tùng. Khi liên hệ TDKMART.COM, gửi loại phe, kích thước và số lượng để trao đổi báo giá cùng thời gian nhận hàng. Nếu chưa rõ cỡ, bạn có thể gửi mẫu cũ hoặc số đo để được đối chiếu trước khi đặt hàng.