


-
-
-
Tổng tiền thanh toán:
-
 Tìm theo thông số:
mm
mm
mm
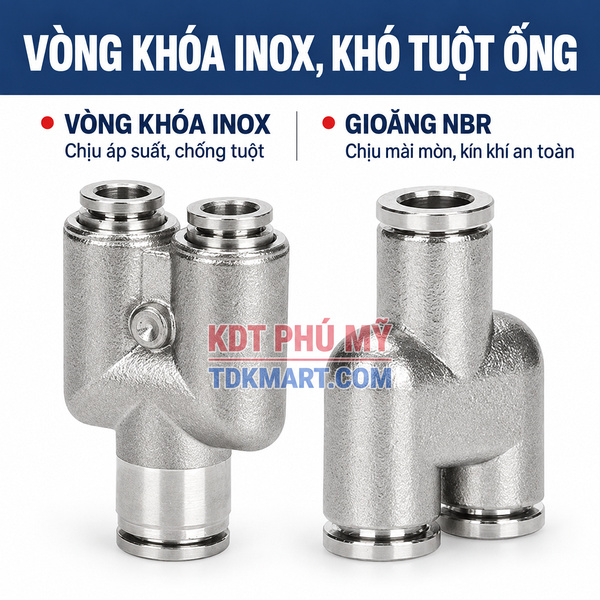
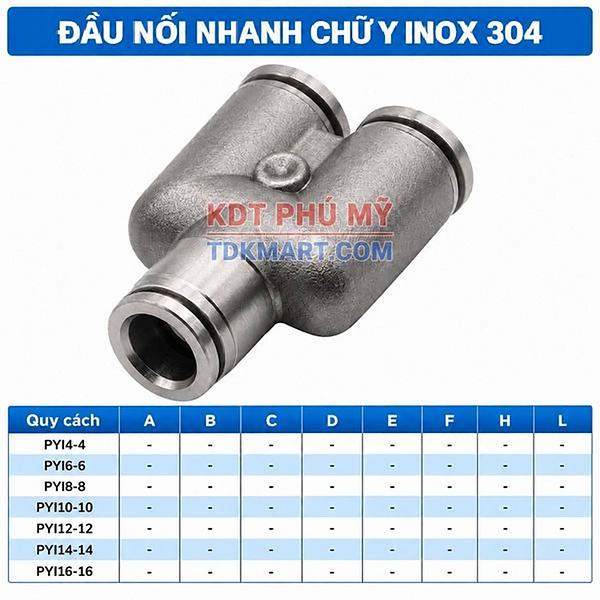
Đầu nối nhanh khí nén chữ Y Inox 304 3 đầu ghim ống
Nhóm chữ Y Inox 304 gồm bảy cấu hình ba đầu ghim ống cùng đường kính ngoài từ 4 đến 16 mm.
Bảng cấu hình đang hoạt động
| OD ống | Mã hàng | Địa chỉ |
|---|---|---|
| 16 mm | PYI-16 | Chữ Y ba đầu ghim 16 mm |
| 14 mm | PYI-14 | Chữ Y ba đầu ghim 14 mm |
| 12 mm | PYI-12 | Chữ Y ba đầu ghim 12 mm |
| 10 mm | PYI-10 | Chữ Y ba đầu ghim 10 mm |
| 8 mm | PYI-8 | Chữ Y ba đầu ghim 8 mm |
| 6 mm | PYI-6 | Chữ Y ba đầu ghim 6 mm |
| 4 mm | PYI-4 | Chữ Y ba đầu ghim 4 mm |
Định hướng riêng cho ống 16 mm
Ưu tiên tuyến khí có tiết diện lớn và khoảng lắp rộng; vị trí tham chiếu là gần ống góp chính hoặc vùng phân phối trung tâm. Điểm cần chặn trước khi đặt: chọn 16 mm chỉ vì muốn “dư lưu lượng” dù cổng và thiết bị không cần. Sau lắp, ưu tiên quan sát lực kéo, độ võng và rung của ba ống sau chu kỳ vận hành đầu.
| Model | PYI-16 |
|---|---|
| OD ba đầu ống | 16 mm |
| Địa chỉ chi tiết | Xem cấu hình chữ Y ba đầu ghim 16 mm |
Định hướng riêng cho ống 14 mm
Xử lý hệ thống đang tiêu chuẩn hóa OD 14 mm; vị trí tham chiếu là sườn máy có tuyến chính chạy dọc và hai nhánh tách chéo. Điểm cần chặn trước khi đặt: nhầm 14 mm với kích thước gần theo hệ inch vì nhìn bằng mắt. Sau lắp, ưu tiên kiểm vết cọ vào khung và tình trạng kẹp sau khi máy rung.
| Model | PYI-14 |
|---|---|
| OD ba đầu ống | 14 mm |
| Địa chỉ xem chi tiết | Xem cấu hình chữ Y ba đầu ghim 14 mm |
Định hướng riêng cho ống 12 mm
Cân bằng khả năng đi ống và nhu cầu phân phối trong tủ máy; vị trí tham chiếu là sau bộ xử lý khí nơi hai vùng máy cần tuyến riêng. Điểm cần chặn trước khi đặt: nhầm PYI-12 là kích thước 12×12 thay vì model do cách ghi trên title. Sau lắp, ưu tiên theo dõi mép máng, nhiệt gần tủ điện và độ sâu cắm đã đánh dấu.
| Model trên nội dung chi tiết | PYI-12 |
|---|---|
| OD ba đầu ống | 12 mm |
| Địa chỉ chi tiết | Xem cấu hình chữ Y ba đầu ghim 12 mm |
Định hướng riêng cho ống 10 mm
Rút gọn cụm phân nhánh gần van và cơ cấu chấp hành; vị trí tham chiếu là cụm van điện từ hoặc máy đóng gói có khoảng thao tác trung bình. Điểm cần chặn trước khi đặt: để thân Y sát cuộn coil khiến không bấm được vòng nhả. Sau lắp, ưu tiên thay đầu ống xước sau nhiều lần tháo, giữ sạch vùng vòng nhả.
| Model | PYI-10 |
|---|---|
| OD ba đầu ống | 10 mm |
| Địa chỉ chi tiết | Xem cấu hình chữ Y ba đầu ghim 10 mm |
Định hướng riêng cho ống 8 mm
Giải quyết phân nhánh gọn trong máy tự động hóa; vị trí tham chiếu là gần xy lanh hoặc cụm điều khiển đặt sát khung. Điểm cần chặn trước khi đặt: cắt ống xiên làm mép tiếp xúc không đều ở một nhánh. Sau lắp, ưu tiên kiểm vết hằn, bán kính cong và nhãn nhận diện sau mỗi lần bảo dưỡng máy.
| Model | PYI-8 |
|---|---|
| OD ba đầu ống | 8 mm |
| Địa chỉ chi tiết | Xem cấu hình chữ Y ba đầu ghim 8 mm |
Định hướng riêng cho ống 6 mm
Ưu tiên mạch điều khiển nhỏ và khả năng đánh dấu rõ; vị trí tham chiếu là trong tủ khí nơi cảm biến và cơ cấu phụ nằm gần nhau. Điểm cần chặn trước khi đặt: lẫn model PYI6-6 với quy cách giảm 6–6 dù ba đầu đều dùng 6 mm. Sau lắp, ưu tiên theo dõi ống bị kẹp bởi bản lề, cạnh tôn hoặc bó dây điện.
| Model | PYI6-6 |
|---|---|
| OD ba đầu ống | 6 mm |
| Địa chỉ chi tiết | Xem cấu hình chữ Y ba đầu ghim 6 mm |
Định hướng riêng cho ống 4 mm
Phân phối tín hiệu khí trong không gian rất hẹp; vị trí tham chiếu là sát van pilot, cảm biến hoặc cụm vi khí nén. Điểm cần chặn trước khi đặt: kéo ống ra khỏi đầu ghim khi chưa ấn đều vòng nhả. Sau lắp, ưu tiên kiểm đầu ống thường xuyên tại vị trí tháo lắp nhiều và tránh gần nguồn nhiệt.
| Model | PYI-4 |
|---|---|
| OD ba đầu ống | 4 mm |
| Địa chỉ chi tiết | Xem cấu hình chữ Y ba đầu ghim 4 mm |
Chọn theo đúng đường kính ngoài — bước 1
Đo OD ở đoạn ống tròn và sạch. Không lấy đường kính trong, tên gọi phi hoặc cỡ gần theo hệ inch để thay cho phép đo. Ở lần kiểm 1, người khảo sát ghi ảnh, số đo và hướng tuyến trực tiếp vào phiếu chọn hàng. Kết quả phải đủ để người mua phân biệt bảy cỡ mà không dựa vào cảm giác.
- Đối chiếu ba đầu ống tại cùng vị trí chia.
- Chừa khoảng thao tác vòng nhả và khoảng cho dao cắt ống.
- Đỡ tuyến để thân chữ Y không chịu tải kéo lâu dài.
- Gắn nhãn hai nhánh ra trước khi chạy thử.
Đọc hình học chữ Y trước khi dựng tuyến — bước 1
Một đầu làm đường vào và hai đầu tách theo góc. Cần đối chiếu ảnh thực tế, khoảng kẹp và hướng đi để tránh ép thân vào khung. Ở lần kiểm 1, người khảo sát ghi ảnh, số đo và hướng tuyến trực tiếp vào phiếu chọn hàng. Kết quả phải đủ để người mua phân biệt bảy cỡ mà không dựa vào cảm giác.
- Đối chiếu ba đầu ống tại cùng vị trí chia.
- Chừa khoảng thao tác vòng nhả và khoảng cho dao cắt ống.
- Đỡ tuyến để thân chữ Y không chịu tải kéo lâu dài.
- Gắn nhãn hai nhánh ra trước khi chạy thử.
Phân biệt chữ Y cùng cỡ và chữ Y giảm — bước 1
Bảy cấu hình trong nhóm này có ba đầu dùng cùng OD. Khi một nhánh cần ống nhỏ hơn, chuyển sang phương án giảm thay vì chồng thêm nhiều đầu đổi cỡ. Ở lần kiểm 1, người khảo sát ghi ảnh, số đo và hướng tuyến trực tiếp vào phiếu chọn hàng. Kết quả phải đủ để người mua phân biệt bảy cỡ mà không dựa vào cảm giác.
- Đối chiếu ba đầu ống tại cùng vị trí chia.
- Chừa khoảng thao tác vòng nhả và khoảng cho dao cắt ống.
- Đỡ tuyến để thân chữ Y không chịu tải kéo lâu dài.
- Gắn nhãn hai nhánh ra trước khi chạy thử.
Tách ba vùng khi thử kín — bước 1
Kiểm từng vòng ghim riêng. Khi phát hiện bất thường phải khóa nguồn và xả áp trước khi chỉnh ống hoặc tháo phụ kiện. Ở lần kiểm 1, người khảo sát ghi ảnh, số đo và hướng tuyến trực tiếp vào phiếu chọn hàng. Kết quả phải đủ để người mua phân biệt bảy cỡ mà không dựa vào cảm giác.
- Đối chiếu ba đầu ống tại cùng vị trí chia.
- Chừa khoảng thao tác vòng nhả và khoảng cho dao cắt ống.
- Đỡ tuyến để thân chữ Y không chịu tải kéo lâu dài.
- Gắn nhãn hai nhánh ra trước khi chạy thử.
Giữ giả định kỹ thuật ở trạng thái chờ — bước 1
Áp suất, nhiệt độ, môi chất, vật liệu làm kín bên trong và lưu lượng chưa được xác nhận riêng cho từng mã nên không được suy ra từ kích thước. Ở lần kiểm 1, người khảo sát ghi ảnh, số đo và hướng tuyến trực tiếp vào phiếu chọn hàng. Kết quả phải đủ để người mua phân biệt bảy cỡ mà không dựa vào cảm giác.
- Đối chiếu ba đầu ống tại cùng vị trí chia.
- Chừa khoảng thao tác vòng nhả và khoảng cho dao cắt ống.
- Đỡ tuyến để thân chữ Y không chịu tải kéo lâu dài.
- Gắn nhãn hai nhánh ra trước khi chạy thử.
Chọn theo đúng đường kính ngoài — bước 2
Đo OD ở đoạn ống tròn và sạch. Không lấy đường kính trong, tên gọi phi hoặc cỡ gần theo hệ inch để thay cho phép đo. Ở lần kiểm 2, người khảo sát ghi ảnh, số đo và hướng tuyến trực tiếp vào phiếu chọn hàng. Kết quả phải đủ để người mua phân biệt bảy cỡ mà không dựa vào cảm giác.
- Đối chiếu ba đầu ống tại cùng vị trí chia.
- Chừa khoảng thao tác vòng nhả và khoảng cho dao cắt ống.
- Đỡ tuyến để thân chữ Y không chịu tải kéo lâu dài.
- Gắn nhãn hai nhánh ra trước khi chạy thử.
Đọc hình học chữ Y trước khi dựng tuyến — bước 2
Một đầu làm đường vào và hai đầu tách theo góc. Cần đối chiếu ảnh thực tế, khoảng kẹp và hướng đi để tránh ép thân vào khung. Ở lần kiểm 2, người khảo sát ghi ảnh, số đo và hướng tuyến trực tiếp vào phiếu chọn hàng. Kết quả phải đủ để người mua phân biệt bảy cỡ mà không dựa vào cảm giác.
- Đối chiếu ba đầu ống tại cùng vị trí chia.
- Chừa khoảng thao tác vòng nhả và khoảng cho dao cắt ống.
- Đỡ tuyến để thân chữ Y không chịu tải kéo lâu dài.
- Gắn nhãn hai nhánh ra trước khi chạy thử.
Phân biệt chữ Y cùng cỡ và chữ Y giảm — bước 2
Bảy cấu hình trong nhóm này có ba đầu dùng cùng OD. Khi một nhánh cần ống nhỏ hơn, chuyển sang phương án giảm thay vì chồng thêm nhiều đầu đổi cỡ. Ở lần kiểm 2, người khảo sát ghi ảnh, số đo và hướng tuyến trực tiếp vào phiếu chọn hàng. Kết quả phải đủ để người mua phân biệt bảy cỡ mà không dựa vào cảm giác.
- Đối chiếu ba đầu ống tại cùng vị trí chia.
- Chừa khoảng thao tác vòng nhả và khoảng cho dao cắt ống.
- Đỡ tuyến để thân chữ Y không chịu tải kéo lâu dài.
- Gắn nhãn hai nhánh ra trước khi chạy thử.
Tách ba vùng khi thử kín — bước 2
Kiểm từng vòng ghim riêng. Khi phát hiện bất thường phải khóa nguồn và xả áp trước khi chỉnh ống hoặc tháo phụ kiện. Ở lần kiểm 2, người khảo sát ghi ảnh, số đo và hướng tuyến trực tiếp vào phiếu chọn hàng. Kết quả phải đủ để người mua phân biệt bảy cỡ mà không dựa vào cảm giác.
- Đối chiếu ba đầu ống tại cùng vị trí chia.
- Chừa khoảng thao tác vòng nhả và khoảng cho dao cắt ống.
- Đỡ tuyến để thân chữ Y không chịu tải kéo lâu dài.
- Gắn nhãn hai nhánh ra trước khi chạy thử.
Giữ giả định kỹ thuật ở trạng thái chờ — bước 2
Áp suất, nhiệt độ, môi chất, vật liệu làm kín bên trong và lưu lượng chưa được xác nhận riêng cho từng mã nên không được suy ra từ kích thước. Ở lần kiểm 2, người khảo sát ghi ảnh, số đo và hướng tuyến trực tiếp vào phiếu chọn hàng. Kết quả phải đủ để người mua phân biệt bảy cỡ mà không dựa vào cảm giác.
- Đối chiếu ba đầu ống tại cùng vị trí chia.
- Chừa khoảng thao tác vòng nhả và khoảng cho dao cắt ống.
- Đỡ tuyến để thân chữ Y không chịu tải kéo lâu dài.
- Gắn nhãn hai nhánh ra trước khi chạy thử.
Chọn theo đúng đường kính ngoài — bước 3
Đo OD ở đoạn ống tròn và sạch. Không lấy đường kính trong, tên gọi phi hoặc cỡ gần theo hệ inch để thay cho phép đo. Ở lần kiểm 3, người khảo sát ghi ảnh, số đo và hướng tuyến trực tiếp vào phiếu chọn hàng. Kết quả phải đủ để người mua phân biệt bảy cỡ mà không dựa vào cảm giác.
- Đối chiếu ba đầu ống tại cùng vị trí chia.
- Chừa khoảng thao tác vòng nhả và khoảng cho dao cắt ống.
- Đỡ tuyến để thân chữ Y không chịu tải kéo lâu dài.
- Gắn nhãn hai nhánh ra trước khi chạy thử.
Đọc hình học chữ Y trước khi dựng tuyến — bước 3
Một đầu làm đường vào và hai đầu tách theo góc. Cần đối chiếu ảnh thực tế, khoảng kẹp và hướng đi để tránh ép thân vào khung. Ở lần kiểm 3, người khảo sát ghi ảnh, số đo và hướng tuyến trực tiếp vào phiếu chọn hàng. Kết quả phải đủ để người mua phân biệt bảy cỡ mà không dựa vào cảm giác.
- Đối chiếu ba đầu ống tại cùng vị trí chia.
- Chừa khoảng thao tác vòng nhả và khoảng cho dao cắt ống.
- Đỡ tuyến để thân chữ Y không chịu tải kéo lâu dài.
- Gắn nhãn hai nhánh ra trước khi chạy thử.
Phân biệt chữ Y cùng cỡ và chữ Y giảm — bước 3
Bảy cấu hình trong nhóm này có ba đầu dùng cùng OD. Khi một nhánh cần ống nhỏ hơn, chuyển sang phương án giảm thay vì chồng thêm nhiều đầu đổi cỡ. Ở lần kiểm 3, người khảo sát ghi ảnh, số đo và hướng tuyến trực tiếp vào phiếu chọn hàng. Kết quả phải đủ để người mua phân biệt bảy cỡ mà không dựa vào cảm giác.
- Đối chiếu ba đầu ống tại cùng vị trí chia.
- Chừa khoảng thao tác vòng nhả và khoảng cho dao cắt ống.
- Đỡ tuyến để thân chữ Y không chịu tải kéo lâu dài.
- Gắn nhãn hai nhánh ra trước khi chạy thử.
Tách ba vùng khi thử kín — bước 3
Kiểm từng vòng ghim riêng. Khi phát hiện bất thường phải khóa nguồn và xả áp trước khi chỉnh ống hoặc tháo phụ kiện. Ở lần kiểm 3, người khảo sát ghi ảnh, số đo và hướng tuyến trực tiếp vào phiếu chọn hàng. Kết quả phải đủ để người mua phân biệt bảy cỡ mà không dựa vào cảm giác.
- Đối chiếu ba đầu ống tại cùng vị trí chia.
- Chừa khoảng thao tác vòng nhả và khoảng cho dao cắt ống.
- Đỡ tuyến để thân chữ Y không chịu tải kéo lâu dài.
- Gắn nhãn hai nhánh ra trước khi chạy thử.
Giữ giả định kỹ thuật ở trạng thái chờ — bước 3
Áp suất, nhiệt độ, môi chất, vật liệu làm kín bên trong và lưu lượng chưa được xác nhận riêng cho từng mã nên không được suy ra từ kích thước. Ở lần kiểm 3, người khảo sát ghi ảnh, số đo và hướng tuyến trực tiếp vào phiếu chọn hàng. Kết quả phải đủ để người mua phân biệt bảy cỡ mà không dựa vào cảm giác.
- Đối chiếu ba đầu ống tại cùng vị trí chia.
- Chừa khoảng thao tác vòng nhả và khoảng cho dao cắt ống.
- Đỡ tuyến để thân chữ Y không chịu tải kéo lâu dài.
- Gắn nhãn hai nhánh ra trước khi chạy thử.
Nhóm sản phẩm cần đối chiếu trước khi chốt
Đầu nối khí nén chữ Y ba đầu ghim bằng nhau phù hợp khi cần xem thêm vật liệu khác; chữ Y giảm dùng khi nhánh không cùng OD; chữ Y ren ngoài dành cho vị trí có cổng ren; chữ T Inox 304 ba đầu ghim là lựa chọn hình học khác khi tuyến cần rẽ vuông.
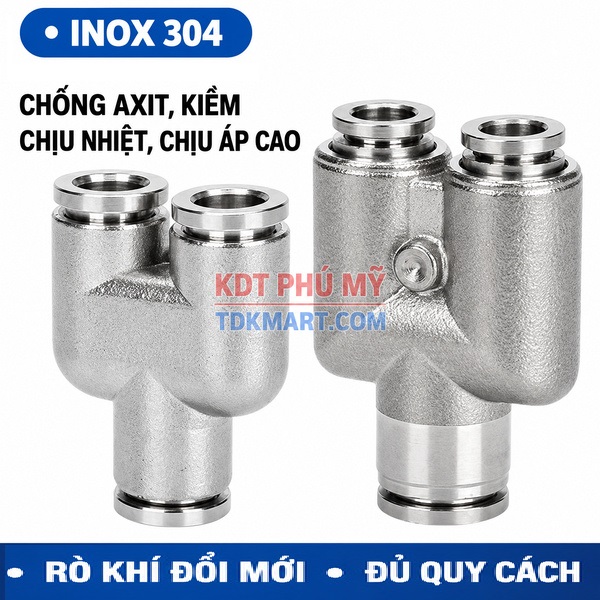
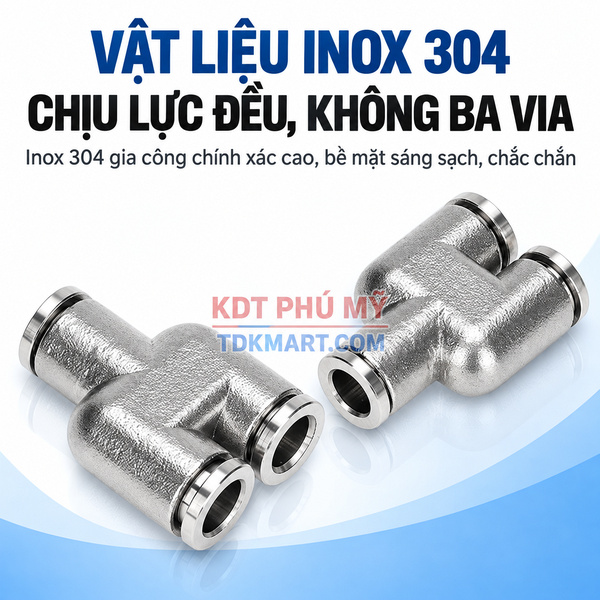
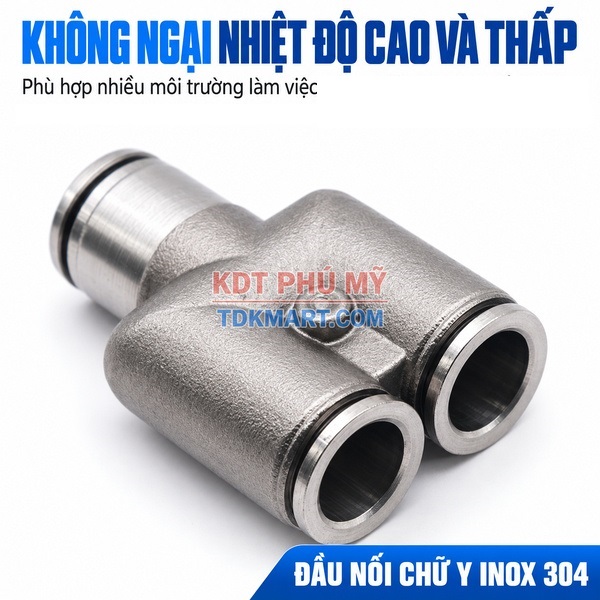
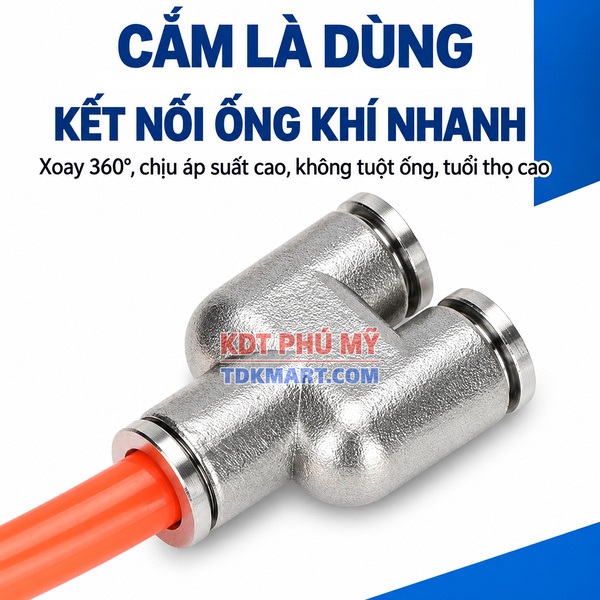

Đầu nối nhanh khí nén chữ Y Inox 304 3 đầu ghim ống 4 mm
Mã sản phẩm: PYI-4
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
PYI-4 dùng để chia một tuyến ống OD 4 mm thành hai nhánh cùng cỡ. Cần xác nhận cả ba ống, hướng đi và khoảng thao tác trước khi đặt.

Đầu nối nhanh khí nén chữ Y Inox 304 3 đầu ghim ống 6 mm
Mã sản phẩm: PYI-6
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
PYI-6 dùng để chia một tuyến ống OD 6 mm thành hai nhánh cùng cỡ. Cần xác nhận cả ba ống, hướng đi và khoảng thao tác trước khi đặt.

Đầu nối nhanh khí nén chữ Y Inox 304 3 đầu ghim ống 8 mm
Mã sản phẩm: PYI-8
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
PYI-8 dùng để chia một tuyến ống OD 8 mm thành hai nhánh cùng cỡ. Cần xác nhận cả ba ống, hướng đi và khoảng thao tác trước khi đặt.

Đầu nối nhanh khí nén chữ Y Inox 304 3 đầu ghim ống 10 mm
Mã sản phẩm: PYI-10
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
PYI-10 dùng để chia một tuyến ống OD 10 mm thành hai nhánh cùng cỡ. Cần xác nhận cả ba ống, hướng đi và khoảng thao tác trước khi đặt.

Đầu nối nhanh khí nén chữ Y Inox 304 3 đầu ghim ống 12 mm
Mã sản phẩm: PYI-12
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
PYI-12 dùng để chia một tuyến ống OD 12 mm thành hai nhánh cùng cỡ. Cần xác nhận cả ba ống, hướng đi và khoảng thao tác trước khi đặt.

Đầu nối nhanh khí nén chữ Y Inox 304 3 đầu ghim ống 14 mm
Mã sản phẩm: PYI-14
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
PYI-14 dùng để chia một tuyến ống OD 14 mm thành hai nhánh cùng cỡ. Cần xác nhận cả ba ống, hướng đi và khoảng thao tác trước khi đặt.

Đầu nối nhanh khí nén chữ Y Inox 304 3 đầu ghim ống 16 mm
Mã sản phẩm: PYI-16
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
PYI-16 dùng để chia một tuyến ống OD 16 mm thành hai nhánh cùng cỡ. Cần xác nhận cả ba ống, hướng đi và khoảng thao tác trước khi đặt.