


-
-
-
Tổng tiền thanh toán:
-
 Tìm theo thông số:
mm
mm
mm
Đầu nối nhanh khí nén ngã 5 có 5 đầu ghim ống
Đầu nối nhanh khí nén ngã 5 có 5 đầu ghim ống
Đầu nối ngã 5 là nút phân phối có năm cửa cắm nhanh cùng kích thước, dùng để tổ chức nhiều tuyến ống quanh một điểm trung tâm. Dãy lựa chọn 4, 6, 8, 10 và 12 mm phục vụ từ mạch tín hiệu nhỏ đến cụm cấp khí có lưu lượng lớn hơn. Giá trị của kiểu nối này nằm ở khả năng gom bố cục, giảm số mối ghép trung gian và rút ngắn thao tác thay ống.
Để sử dụng hiệu quả, cần xem ngã năm như một phần của toàn hệ thống chứ không phải chi tiết đứng riêng. Kích thước ống, năng lực nguồn, bộ lọc điều áp, tiết diện van, chiều dài tuyến và thời điểm các cơ cấu cùng hoạt động đều ảnh hưởng đến kết quả. Chọn đúng số hướng và đúng cỡ ống giúp cụm máy dễ kiểm soát hơn trong cả vận hành lẫn bảo trì.
Khi nào nên dùng nút chia năm hướng?
Kiểu năm cửa phù hợp khi một khu vực máy có bốn đến năm tuyến cần gặp nhau hoặc phân phối từ một nguồn cục bộ. So với ghép nhiều chữ T, số thân nối và số đoạn ống trung gian giảm xuống, nhờ đó bố cục bớt rối và kỹ thuật viên dễ lần theo đường khí. Nếu nhu cầu chỉ có hai hoặc ba nhánh, lựa chọn ít hướng hơn thường tiết kiệm không gian.
Ứng dụng điển hình gồm cụm van điều khiển nhiều xi lanh, máy đóng gói, bộ gắp, bàn gá, trạm phân loại, máy ép và hệ thống thử nghiệm. Nên đặt điểm chia gần nhóm tải có chức năng liên quan thay vì kéo năm đường ống quá dài từ một vị trí xa. Cách bố trí cục bộ giúp giảm chiều dài, giảm giao chéo và đơn giản hóa nhãn nhận diện.
Cấu tạo và nguyên lý ghim ống
Mỗi cửa có vòng nhả, cơ cấu bám ống và phần làm kín bên trong; thân trung tâm tạo đường thông giữa năm hướng. Khi ống có đường kính ngoài đúng cỡ được cắm thẳng đến hết hành trình, cơ cấu giữ bám bề mặt và vùng làm kín ôm quanh ống. Muốn tháo phải xả hết áp, nhấn đều vòng nhả và rút ống theo trục.
Độ kín phụ thuộc đáng kể vào chất lượng bề mặt ống. Đầu ống cắt xiên, có ba via, bị bẹp hoặc xước dọc có thể tạo đường rò dù mã hàng đúng. Bởi vậy, kéo cắt chuyên dụng và thao tác chuẩn quan trọng không kém việc chọn phụ kiện.
Chọn cỡ theo đường kính ngoài của ống
Các số 4, 6, 8, 10 và 12 mm chỉ đường kính ngoài của ống đi vào cửa ghim. Không dùng đường kính trong, không quy đổi từ cỡ ren và không ước lượng bằng mắt. Nên đọc ký hiệu in trên ống, sau đó đo lại bằng thước cặp ở đoạn chưa biến dạng. Toàn bộ năm cửa của từng sản phẩm cùng một kích thước.
- Ống 4 mm: ưu tiên mạch nhỏ, tín hiệu pilot, robot để bàn và thiết bị chính xác.
- Ống 6 mm: cân bằng độ linh hoạt với nhu cầu khí của nhiều cơ cấu phổ thông.
- Ống 8 mm: phù hợp nhánh làm việc trung bình, bố trí rõ trong cụm máy sản xuất.
- Ống 10 mm: dành cho nhu cầu khí khá, cần giá đỡ và bán kính uốn rộng hơn.
- Ống 12 mm: hướng đến cụm lưu lượng lớn, phải kiểm tra kỹ nguồn cấp và khoảng lắp.
Toàn bộ lựa chọn đang dùng
- Đầu nối nhanh khí nén ngã 5 có 5 đầu ghim ống 4 mm – nhỏ gọn nhất trong dãy 4–12 mm, thuận lợi khi mật độ thiết bị cao; thường dùng cho máy dán nhãn mini, bộ gắp linh kiện, bàn thử khí và mô hình đào tạo.
- Đầu nối nhanh khí nén ngã 5 có 5 đầu ghim ống 6 mm – linh hoạt hơn 8 mm trong không gian hẹp nhưng có dư địa lưu lượng tốt hơn 4 mm; thường dùng cho máy đóng gói, cơ cấu kẹp, bàn gá, máy cấp phôi và cụm phân loại.
- Đầu nối nhanh khí nén ngã 5 có 5 đầu ghim ống 8 mm – cho khả năng cấp khí cao hơn 6 mm nhưng vẫn gọn hơn đáng kể so với cụm 10–12 mm; thường dùng cho máy ép nhỏ, máy đóng thùng, băng tải phân luồng và cụm gá tự động.
- Đầu nối nhanh khí nén ngã 5 có 5 đầu ghim ống 10 mm – hợp với tải cao hơn nhóm 4–8 mm nhưng đòi hỏi khoảng lắp và biện pháp đỡ ống tốt hơn; thường dùng cho cụm xi lanh cỡ vừa, máy ép, bàn nâng khí và khu vực phân phối trong dây chuyền.
- Đầu nối nhanh khí nén ngã 5 có 5 đầu ghim ống 12 mm – lớn nhất trong dãy 4–12 mm, ưu tiên năng lực cấp khí thay vì độ gọn của cụm lắp; thường dùng cho máy ép, cơ cấu nâng, trạm gá lớn và cụm cấp khí cho nhiều thiết bị sản xuất.
Cách quyết định giữa 4, 6, 8, 10 và 12 mm
Bắt đầu từ cỡ ống đã chuẩn hóa trên máy. Sau đó, đối chiếu lưu lượng của từng tải, chiều dài tuyến, tần suất hoạt động đồng thời và không gian uốn ống. Không nên chọn lớn hơn chỉ vì nghĩ rằng đường ống càng to luôn càng tốt: thể tích nạp tăng, cụm lắp cồng kềnh và lực kéo lên đầu nối cũng tăng. Chọn nhỏ hơn lại có thể làm phản hồi chậm khi tải yêu cầu lưu lượng cao.
Nếu năm nhánh không cùng kích thước, có thể đặt đầu giảm tại nhánh cần chuyển cỡ hoặc thiết kế lại điểm chia. Việc cố lắp ống khác cỡ làm hỏng cơ cấu giữ và tạo nguy cơ tuột ống. Trường hợp chỉ có một vài nhánh cần lưu lượng lớn, một bộ chia phù hợp hơn đôi khi cho kết quả tốt hơn so với ép tất cả về cùng một cỡ.
Thiết kế bố cục trước khi thi công
Hãy xác định nguồn vào, hướng đi của từng tải và khoảng thao tác cho vòng nhả. Với ống nhỏ, có thể tỏa tuyến trong tủ máy nhưng vẫn cần tránh cạnh sắc và vùng nhiệt. Với ống 10–12 mm, thân nối phải được đỡ chắc; mỗi bó ống nên có kẹp riêng để trọng lượng và rung không kéo vào cửa ghim.
Nhãn tuyến nên phản ánh chức năng như kẹp trái, đẩy phôi, nâng bàn hoặc thổi làm sạch. Màu ống có thể hỗ trợ nhận diện nhưng không thay thế sơ đồ. Khi máy dừng đột xuất, sơ đồ và nhãn rõ ràng giúp cô lập đúng nhánh mà không tháo thử nhiều lần.
Quy trình lắp đặt đề xuất
- Khóa nguồn, xả áp và xác nhận hệ thống ở trạng thái an toàn.
- Đo tuyến thực tế, chừa bán kính uốn và khoảng tháo lắp cần thiết.
- Cắt ống vuông góc; bỏ đoạn bẹp, xước, cứng hóa hoặc dính bẩn.
- Cắm từng ống theo lực dọc trục đến hết hành trình, sau đó kéo nhẹ để xác nhận.
- Cố định ống bằng kẹp, tránh để thân nối chịu tải của cả bó ống.
- Dán nhãn năm tuyến và cập nhật sơ đồ phục vụ bảo trì.
Kiểm tra rò và kiểm tra khả năng cấp khí
Sau khi lắp, tăng áp có kiểm soát và dùng dung dịch kiểm tra kín phù hợp quanh từng cửa. Bọt khí phát triển liên tục là dấu hiệu phải xả áp và xử lý lại đầu ống. Không tháo ống, xoay cụm hoặc dùng tay che điểm rò khi đang có áp.
Bước tiếp theo là chạy máy theo chu kỳ thực, gồm tình huống nhiều tải hoạt động cùng lúc. Nếu cơ cấu xa nhất phản hồi chậm, cần kiểm tra áp tại điểm chia, năng lực FRL, tiết diện van, chiều dài ống và tải tiêu thụ. Ngã năm tạo đường phân phối nhưng không tự điều tiết lưu lượng đồng đều cho năm nhánh.
So sánh với chữ T, chữ Y và chữ thập
Đầu nối khí nén chữ T thích hợp khi cần ba hướng; đầu nối khí nén chữ Y hữu ích khi bố trí ba tuyến theo góc tỏa; đầu nối chữ thập khí nén dành cho bốn cửa cùng cỡ. Ngã năm được chọn khi cần mật độ nhánh cao hơn tại một điểm. Tiêu chí quyết định là số hướng thực tế, hướng tuyến và khoảng lắp, không phải kiểu nào nhiều cửa hơn thì luôn tốt hơn.
Đối với môi trường ẩm, có hóa chất hoặc yêu cầu vật liệu khác, có thể khảo sát đầu nối nhanh inox. Không nên thay đổi vật liệu chỉ dựa trên tên gọi; cần đối chiếu điều kiện vận hành và thông số do nhà cung cấp xác nhận.
Bảo trì để giữ độ kín ổn định
Trong kỳ bảo dưỡng, kiểm tra năm đầu ống, vòng nhả, thân nối, kẹp đỡ và vùng ống cọ vào khung. Rò lặp lại sau khi cắt đầu ống có thể báo hiệu chi tiết giữ hoặc làm kín đã mòn. Với máy quan trọng, nên dự phòng đúng cỡ ống và một đầu nối để thay nhanh.
Không tái sử dụng đoạn đầu ống có vết hằn sâu sau nhiều lần tháo. Không kéo ống để thay đổi hướng thân nối. Nếu cần tổ chức lại tuyến, hãy xả áp, tháo đúng thao tác, cắt lại đầu và bố trí kẹp mới. Các bước nhỏ này giúp giảm rò và kéo dài tuổi thọ của cả cụm.
Nhóm phối hợp trong hệ thống khí nén
Có thể kết hợp với đầu nối nhanh khí nén để chuyển hướng hoặc nối dài, van điện từ khí nén để điều khiển, xi lanh khí nén làm cơ cấu chấp hành và ống hơi khí nén đúng đường kính ngoài. Mỗi chi tiết cần được chọn theo cùng mục tiêu lưu lượng và điều kiện vận hành.
Những lỗi cần tránh khi đặt hàng
- Gọi cỡ theo đường kính trong của ống thay vì đường kính ngoài.
- Chỉ gửi ảnh mà không kèm số đo hoặc ký hiệu in trên ống.
- Chọn năm hướng dù sơ đồ lâu dài chỉ cần hai hoặc ba nhánh.
- Bỏ qua khoảng nhấn vòng nhả và bán kính uốn của ống lớn.
- Cho rằng năm nhánh luôn nhận lưu lượng bằng nhau trong mọi chu kỳ.
- Dùng mã hàng làm thông tin duy nhất mà không kèm tên và cỡ ống.
Cách lập danh sách vật tư cho một cụm năm hướng
Một yêu cầu mua hàng rõ ràng nên ghi tên phụ kiện, đường kính ngoài của ống, số lượng điểm chia và số mét ống dự kiến cho từng tuyến. Bên cạnh đó, cần liệt kê đầu nối tại van, đầu nối tại xi lanh, co chuyển hướng, đầu giảm nếu có và kẹp đỡ ống. Cách lập theo từng điểm sử dụng giúp tránh tình trạng đã có ngã năm nhưng thiếu chi tiết ở hai đầu tuyến.
Khi cải tạo máy cũ, nên chụp toàn cảnh và từng đầu ống trước khi tháo. Đánh số các tuyến trên ảnh, đo lại kích thước, ghi chiều dài và hướng đi. Nếu phát hiện nhiều cỡ ống khác nhau, tách chúng thành nhóm riêng; không gộp chỉ vì cùng nằm trong một khu vực máy. Hồ sơ đơn giản này còn hữu ích cho lần bảo trì sau.
Sau khi lắp xong, cập nhật sơ đồ theo đúng vị trí thực tế, lưu mã hàng và cỡ ống trong danh sách phụ tùng dự phòng. Với cơ sở có nhiều máy giống nhau, chuẩn hóa cùng màu nhãn và cùng quy ước tên nhánh sẽ giảm nhầm lẫn giữa ca vận hành, đồng thời giúp việc kiểm kê nhanh hơn.
Vì sao mua hàng tại KDT PHÚ MỸ/TDKMART.COM?
KDT PHÚ MỸ hỗ trợ đối chiếu kích thước ống, số hướng, vị trí lắp và nhóm phụ kiện phối hợp. Khi gửi yêu cầu, khách hàng nên kèm cỡ đường kính ngoài, số lượng, ảnh vị trí và mô tả tải sử dụng. Thông tin đầy đủ giúp xác nhận đúng lựa chọn 4, 6, 8, 10 hoặc 12 mm và giảm thời gian điều chỉnh khi thi công.
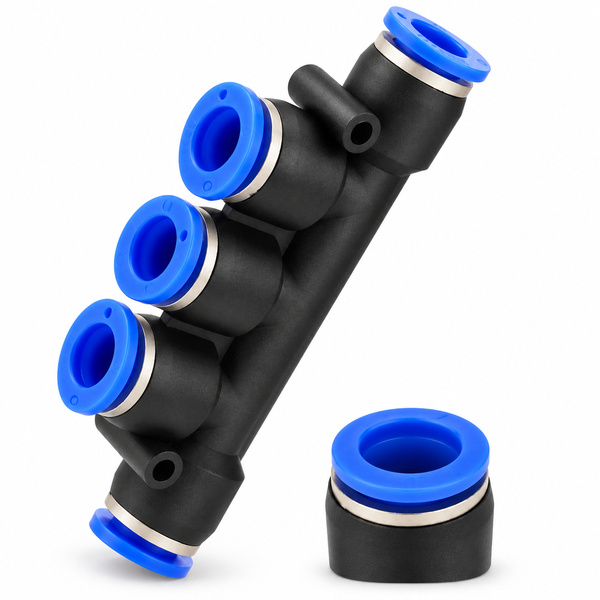
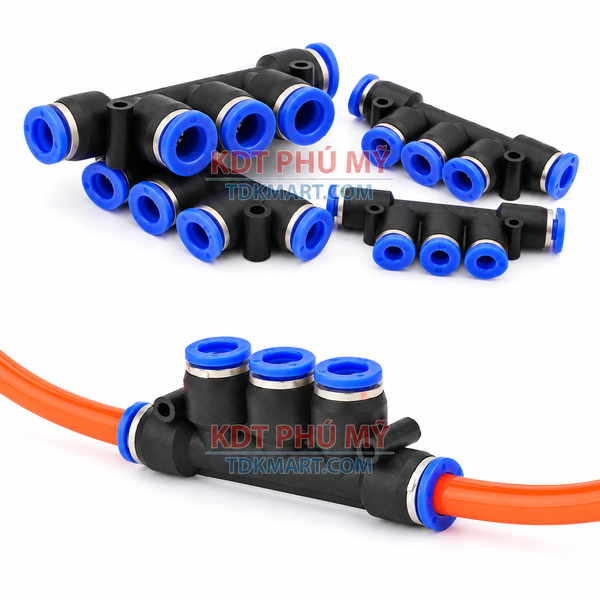
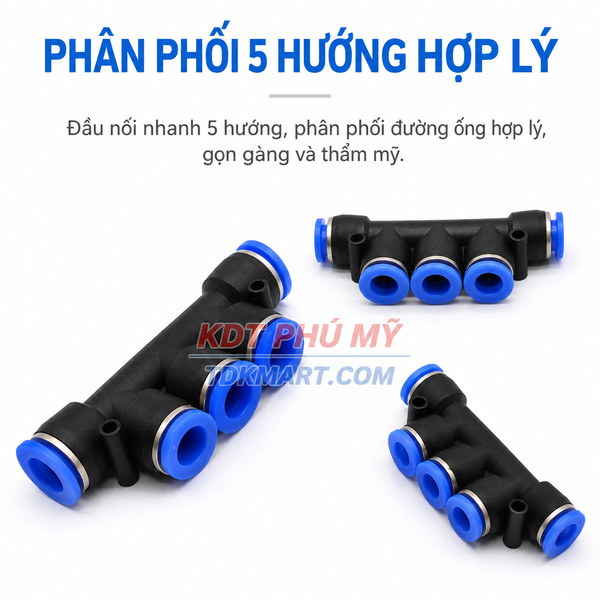
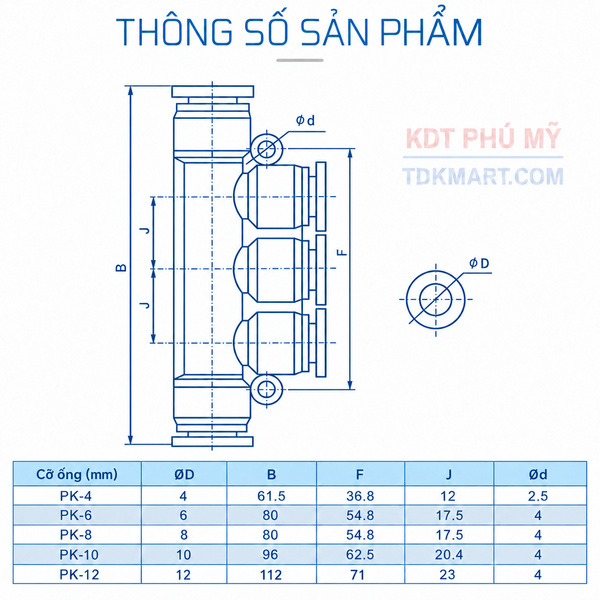

Đầu nối nhanh khí nén ngã 5 có 5 đầu ghim ống 4 mm
Mã sản phẩm: PK-4
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Nút chia năm hướng dùng ống ngoài 4 mm, phù hợp máy dán nhãn mini, bộ gắp linh kiện, bàn thử khí và mô hình đào tạo; thao tác cắm nhanh và dễ nhận diện tuyến.

Đầu nối nhanh khí nén ngã 5 có 5 đầu ghim ống 6 mm
Mã sản phẩm: PK-6
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Nút chia năm hướng dùng ống ngoài 6 mm, phù hợp máy đóng gói, cơ cấu kẹp, bàn gá, máy cấp phôi và cụm phân loại; thao tác cắm nhanh và dễ nhận diện tuyến.

Đầu nối nhanh khí nén ngã 5 có 5 đầu ghim ống 8 mm
Mã sản phẩm: PK-8
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Nút chia năm hướng dùng ống ngoài 8 mm, phù hợp máy ép nhỏ, máy đóng thùng, băng tải phân luồng và cụm gá tự động; thao tác cắm nhanh và dễ nhận diện tuyến.

Đầu nối nhanh khí nén ngã 5 có 5 đầu ghim ống 10 mm
Mã sản phẩm: PK-10
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Nút chia năm hướng dùng ống ngoài 10 mm, phù hợp cụm xi lanh cỡ vừa, máy ép, bàn nâng khí và khu vực phân phối trong dây chuyền; thao tác cắm nhanh và dễ nhận diện tuyến.

Đầu nối nhanh khí nén ngã 5 có 5 đầu ghim ống 12 mm
Mã sản phẩm: PK-12
Giá (VNĐ)
Liên hệ
Mua tối thiểu 5 cái
Tồn kho
Còn hàng
Nút chia năm hướng dùng ống ngoài 12 mm, phù hợp máy ép, cơ cấu nâng, trạm gá lớn và cụm cấp khí cho nhiều thiết bị sản xuất; thao tác cắm nhanh và dễ nhận diện tuyến.